Las limitaciones de espacio y altura en planta son uno de los mayores desafíos a los que se enfrentan los fabricantes de pinturas cuando necesitan escalar su producción. A menudo, la imposibilidad de instalar silos o tolvas tradicionales obliga a buscar soluciones de ingeniería altamente personalizadas que permitan aumentar el rendimiento sin tener que modificar la estructura del edificio. En este caso de éxito, descubrimos cómo Oliver + Batlle optimizó la alimentación de sólidos y el transporte neumático para el fabricante Alliance Maestria, logrando eliminar sus cuellos de botella y cuadruplicar su capacidad en un espacio vertical muy restrictivo.

Alliance Maestria: Innovación en la fabricación de pinturas decorativas

Alliance Maestria es un fabricante independiente de pinturas con sede en Francia, especializado en el desarrollo y producción de recubrimientos para múltiples aplicaciones industriales. Su portafolio abarca soluciones para el sector decorativo, sistemas de pavimentación, recubrimientos anticorrosivos y señalización vial, con formulaciones adaptadas a distintos requisitos normativos y de rendimiento.

En el contexto de este proyecto, el alcance se centró en la optimización de los procesos de fabricación de pinturas base agua destinadas al segmento decorativo.

El producto objeto de fabricación corresponde a pinturas base agua destinadas al sector decorativo, cuyas formulaciones requieren un control preciso de las condiciones de proceso para garantizar la estabilidad, homogeneidad y calidad final del producto.

El reto: Maximizar la descarga de sólidos en un espacio vertical limitado

El principal condicionante técnico del proyecto fue la limitada altura disponible en la zona de dispersión, lo que impedía la instalación de tolvas de descarga de sólidos de geometría convencional y gran volumen.

Esta restricción de diseño obligó a replantear el sistema de alimentación de materias primas hacia los dispersores, requiriendo una solución compacta en vertical sin comprometer el rendimiento operativo del proceso.

En este contexto, los requerimientos de producción imponían caudales de descarga elevados, alineados con los compromisos contractuales establecidos:

  • Carbonatos: 15–18 t/h
  • Dióxido de titanio (TiO2): 10–12 t/h

El desafío técnico consistió, por tanto, en desarrollar un sistema de dosificación capaz de operar en condiciones de espacio altamente restrictivas, garantizando simultáneamente caudales de alimentación equivalentes o superiores a los obtenidos con tolvas tradicionales, así como una descarga continua, estable y controlada de sólidos.

La solución de Oliver + Batlle: Automatización integral y transporte neumático

Oliver + Batlle desarrolló e implementó una solución integral de ingeniería orientada a maximizar el aprovechamiento del espacio disponible y garantizar el cumplimiento de los requisitos de producción. La solución combina sistemas de manipulación de sólidos, dosificación de líquidos, dispersión y envasado, integrados bajo un enfoque de automatización avanzada.

Sistema de tolvas ciclónicas para una alta eficiencia de descarga

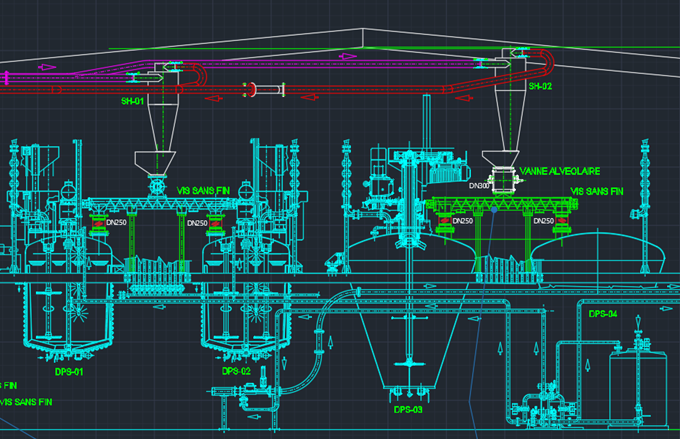
Se instalaron dos tolvas ciclónicas (SH-01 y SH-02), ubicadas a cota máxima, optimizando el espacio vertical disponible. Estas tolvas permiten la descarga continua y controlada de sólidos directamente sobre los dispersores:

La geometría ciclónica favorece el flujo de materiales cohesivos, reduciendo riesgos de apelmazamiento y asegurando una descarga continua a altos caudales en condiciones de espacio restringido.
Transporte neumático en circuito cerrado (Loop System) 

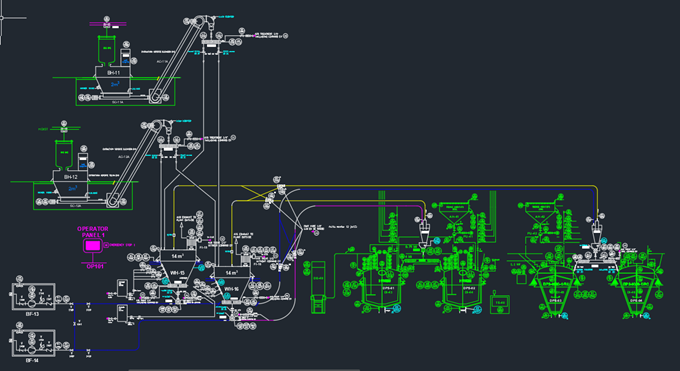
El sistema de transferencia de sólidos se basa en transporte neumático en fase diluida con configuración en circuito cerrado, desde tolvas de almacenamiento (stock) de 14 m³ (WH-01 y WH-02) ubicadas a nivel de suelo hasta las tolvas ciclónicas.

Este diseño garantiza:

  • Ausencia de emisiones de polvo (sistema completamente confinado) 
  • Mejora de las condiciones de seguridad y limpieza 
  • Alimentación continua y estable a los dispersores

Control preciso en la dosificación de aditivos líquidos y emulsiones

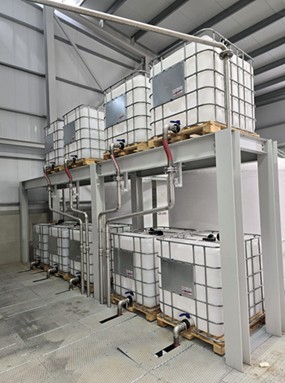
Se implementó un sistema específico para la gestión de aditivos líquidos y emulsiones, compuesto por tolvas de pesaje de 250 L y colectores automáticos de distribución.

Este sistema permite:

  • Dosificación precisa y repetible de componentes críticos 
  • Alimentación flexible tanto a dispersores como a cubas de acabado 
  • Integración completa en la lógica de control del proceso
Área de acabado y líneas de envasado 100% automatizadas

La instalación se completa con un sistema de finalización y acondicionamiento del producto totalmente automatizado:

Cubas de acabado:

  • 4 unidades de 16.000 L 
  • 2 unidades de 11.000 L 

Equipadas con sistemas de pesaje de alta precisión Mettler Toledo.

Líneas de envasado:
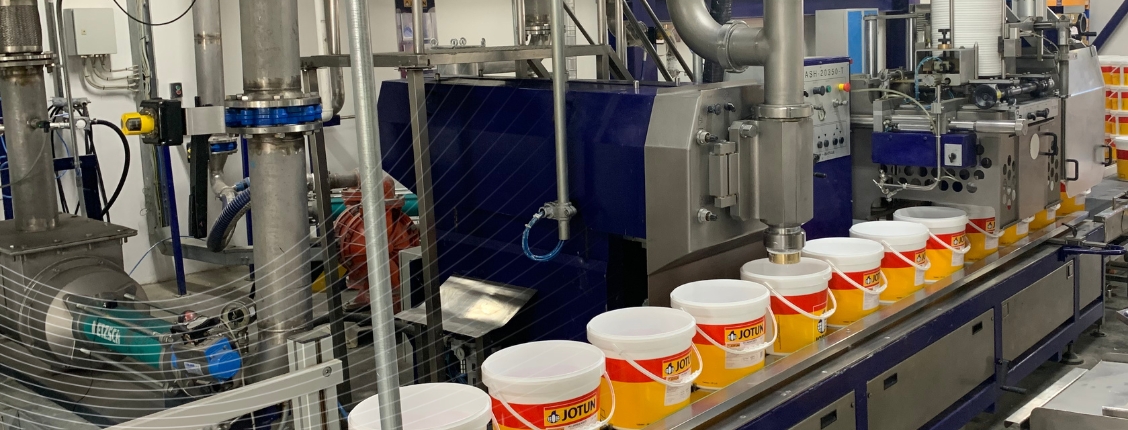
Dos líneas automáticas de llenado volumétrico Flash 21 , diseñadas para garantizar precisión, repetibilidad y alta cadencia de producción.

Mejoras de optimización operativa y seguridad

En una fase adicional del proyecto, se incorporaron mejoras orientadas a incrementar la fiabilidad del sistema y las condiciones operativas:

  • Sustitución de sistemas de vibración por tecnología Airsweep para mejorar la descarga de sólidos en tolvas de gran volumen 
  • Automatización de los ciclos de limpieza de las líneas de envasado mediante PLCs Siemens S7-1200 dedicados

Esta configuración permitió eliminar las limitaciones del sistema previo y establecer una base operativa capaz de cumplir y superar los requisitos de caudal y productividad definidos en el proyecto.

Resultados del Proyecto Arc-En-Ciel: Mayor rentabilidad y limpieza en planta

La implementación del proyecto Arc-En-Ciel ha supuesto una mejora significativa en el rendimiento operativo, especialmente en términos de capacidad de transporte, reducción de tiempos de ciclo y eficiencia global del proceso.

Incremento significativo de caudales de transporte

El sistema de transporte neumático en circuito cerrado, junto con el uso de tolvas ciclónicas, ha permitido no solo alcanzar sino superar los objetivos contractuales establecidos:

  • Carbonato cálcico (CaCO3): hasta 20 t/h (objetivo: 18 t/h) 
  • Dióxido de titanio (TiO2): hasta 17 t/h (objetivo: 12 t/h) 
  • Talco: hasta 11 t/h 

Estos resultados representan una mejora sustancial respecto al sistema previo, eliminando las limitaciones asociadas a la deficiente separación sólido-aire, que restringía los caudales y generaba pérdidas de material.

Reducción del tiempo de ciclo y aumento de productividad

El incremento de los caudales de alimentación ha permitido cuadruplicar la capacidad de alimentación de sólidos a dispersión, reduciendo de forma significativa el tiempo de carga por lote y, en consecuencia, el tiempo total de proceso.

Este impacto se traduce directamente en:

  • Mayor throughput de planta 
  • Reducción de tiempos muertos en dispersión 
  • Mejora del rendimiento global de los equipos (OEE)


Mejora en la contención del producto y condiciones operativas

La adopción de un sistema de transporte en loop cerrado ha eliminado las emisiones de polvo y las pérdidas de material asociadas a los sistemas de filtración tradicionales.

Adicionalmente, la integración de sistemas de transferencia mediante pigging (racleado) en líneas de mill-base ha permitido:

  • Maximizar la recuperación de producto 
  • Reducir mermas 
  • Mejorar la limpieza y trazabilidad del proceso

Aumento de la capacidad operativa en paralelo

La configuración del sistema con líneas independientes de transporte (tolvas de almacenamiento, soplantes y tolvas ciclónicas duplicadas) permite la alimentación simultánea de dos dispersores, duplicando la capacidad operativa efectiva de la planta en la etapa de carga de sólidos.

Valoración técnica: Eliminando los cuellos de botella en la fabricación

  • Eliminación del principal cuello de botella del proceso (alimentación de sólidos) 
  • Mejora simultánea de capacidad, eficiencia operativa y condiciones de limpieza
  • Evolución desde un sistema limitado por diseño a una solución robusta, escalable y alineada con entornos productivos de alta exigencia

¿Su planta de producción se enfrenta a retos de espacio o capacidad?

En Oliver + Batlle somos especialistas en el diseño de proyectos de ingeniería de procesos a medida para la industria de pinturas y recubrimientos. Optimizamos sus instalaciones para lograr la máxima eficiencia y rentabilidad. 

Contacte hoy con nuestro equipo de ingenieros y descubra cómo podemos ayudarle a superar los cuellos de botella de su producción.
 

La industria de pinturas y recubrimientos está experimentando una profunda transformación tecnológica. Para seguir siendo competitivas, las plantas de fabricación modernas deben ir más allá de los métodos tradicionales y adoptar ecosistemas totalmente interconectados y basados en datos.

Recientemente, líderes del sector se reunieron en el esperado webinar “Digitalización en la Industria de Pinturas y Recubrimientos”, organizado por Oliver + Batlle. Contamos con un panel de expertos de primer nivel encargado de guiar la presentación: Carles Bigas (Process Engineering Manager), Josep Maria Martínez (Automation Software Department Manager), Arturo Laguna (Automation Project Manager en Tectrol) y Carlos Pacha (Sales and Managing Director). La sesión ofreció una hoja de ruta para la modernización de la producción, con presentaciones de expertos sobre automatización industrial, gestión de líneas en tiempo real e integración de la Inteligencia Artificial.

Si no pudiste asistir en directo o quieres repasar los conceptos clave que se abordaron, a continuación te presentamos las principales conclusiones técnicas y tendencias tecnológicas tratadas durante el evento:

  • Sistemas de Control de Lotes: El poder de TTBATCH

El evento arrancó profundizando en la gestión inteligente de las recetas industriales mediante el software TTBATCH. Se explicó detalladamente cómo este sistema permite optimizar y automatizar por completo la creación, ejecución y seguimiento de las fórmulas en la fabricación de pinturas.

Se destacó ante los asistentes que la interfaz de TTBATCH facilita enormemente tres aspectos cruciales: la conexión directa con los sistemas ERP para un control de inventario preciso, la visualización de datos en tiempo real multiplataforma (PC, tablet o smartphone) y el registro detallado de cada lote producido (Audit Trail) para garantizar la máxima calidad.

Como bien se expuso, al integrar este tipo de software con nuestras máquinas equipadas con PLC y pantalla táctil HMI, los fabricantes logran un incremento drástico de la eficiencia y una notable reducción de costes operativos.

  • Line Management Systems (LMS): Visibilidad total de la línea

Avanzando en la jornada, la charla se enfocó en los Sistemas de Gestión de Línea (LMS). En este punto, se ilustró cómo esta tecnología actúa como un puente digital entre el equipo físico en planta y la toma de decisiones comerciales.

Se hizo hincapié en la importancia de la adquisición de datos en tiempo real mediante la conexión a PLCs y sensores industriales. Gracias a ello, el sistema LMS permite visualizar al instante si la línea está operando correctamente (running), en espera (idle) o ha sufrido una parada (fault). Además, se detalló cómo esta herramienta calcula en vivo la Eficiencia General de los Equipos (OEE), permitiendo una respuesta mucho más ágil ante cualquier desviación y minimizando los tiempos de inactividad no planificados.

  • Nuevas tendencias para la Excelencia Operativa

En la recta final del webinar, se exploró el futuro inmediato de la digitalización en las fábricas, presentando seis soluciones de vanguardia impulsadas por los datos:

  1. Portal de validación de producción: Análisis en segundo plano de recetas, datos de proceso y alarmas para emitir un veredicto claro (Validado/Rechazado) al final del lote.
  2. Validación por escaneo manual (Código de barras): Como se explicó en la sesión, el escaneo de materias primas bloquea o desbloquea válvulas mediante el PLC, asegurando trazabilidad total y eliminando el riesgo del papel.
  3. Soft-Sensors basados en Inteligencia Artificial: Uso de sensores virtuales predictivos para estimar en tiempo real valores críticos como el pH o la viscosidad.
  4. Portal de orquestación unificada: Conexión fluida de los flujos de trabajo entre Producción, Laboratorio y Envasado para eliminar los silos de información departamentales.
  5. Analítica de coste energético por lote: Integración de la monitorización eléctrica con TTBATCH para que el fabricante conozca la rentabilidad real y el coste energético exacto de cada batch.
  6. Plantillas de verificación sin papel: Formularios digitales ejecutables en tablets que generan alertas automáticas inmediatas si algún parámetro queda fuera de especificación.

Mirando al futuro

El webinar dejó claro que la digitalización en el sector de pinturas y recubrimientos ya no es un concepto abstracto, sino una realidad práctica e implementable. Aprovechando sistemas de control de lotes, sistemas de gestión de líneas y analítica basada en IA, los fabricantes pueden reducir drásticamente los tiempos improductivos, eliminar la variabilidad manual y asegurar un futuro altamente rentable y sostenible.

¿Te lo perdiste? ¡Mira el Replay del Webinar!

La transformación hacia la Industria 4.0 ya no es una opción, es el estándar para seguir siendo competitivos. Si quieres profundizar en cómo estas tecnologías pueden aplicarse a tu fábrica, ver las demostraciones en pantalla de los softwares o escuchar de primera mano las explicaciones de nuestro equipo directivo y técnico, te invitamos a ver la grabación completa de la sesión.


Y si estás pensando en modernizar tus instalaciones o implementar una ingeniería de procesos más eficiente e interconectada, contacte hoy con nuestro equipo técnico. En Oliver + Batlle estamos listos para acompañarle en el camino hacia la fábrica inteligente.

Grupo Puma y su división de revestimientos

Grupo Puma es un grupo empresarial líder en el sector de los materiales de construcción y el mayor fabricante de morteros en España. Con más de 40 años de experiencia, desarrolla una amplia gama de soluciones para la construcción, incluyendo adhesivos, sistemas de aislamiento, pavimentos, productos asfálticos y soluciones para rehabilitación.

El grupo cuenta además con una división especializada en revestimientos, tanto base agua como base disolvente, destinada a la fabricación de pinturas impermeabilizantes, decorativas, para fachadas y masillas aplicables sobre diferentes superficies. Actualmente dispone de 37 centros productivos y una red de distribución presente en cuatro continentes.

Producto a procesar y objetivo del proyecto

El cliente fabrica recubrimientos y revestimientos destinados principalmente al sector de la construcción. En el marco de este proyecto, la instalación de aditivos está destinada a la producción de revestimientos base agua.

La incorporación de aditivos durante la fabricación de pinturas y recubrimientos es una práctica habitual en la industria, ya que permiten ajustar y mejorar diversas propiedades del producto final. Entre sus funciones se encuentran la mejora de la dispersión de pigmentos y cargas (dispersantes), el control de la espuma generada durante el proceso (antiespumantes), la estabilización del sistema mediante el ajuste del pH o la aportación de propiedades específicas como resistencia biológica, control del brillo o modificación de los tiempos de secado.

Estos aditivos se emplean normalmente en pequeñas cantidades y se incorporan en distintas etapas del proceso de fabricación, lo que requiere una dosificación precisa y repetible para garantizar la calidad y homogeneidad del producto final. Habitualmente se suministran en envases industriales como IBCs o bidones de 200 litros, por lo que en muchas plantas el pesado y la adición se realizan manualmente. 

En este contexto, el objetivo del proyecto era diseñar e implementar un sistema automatizado capaz de gestionar el pesado y la dosificación precisa de diferentes aditivos hacia ocho cubas de dispersión independientes. La instalación debía garantizar rapidez, exactitud y repetibilidad en las adiciones, integrándose en el proceso de producción existente y permitiendo el uso directo de los IBCs como depósitos de almacenamiento de los aditivos. De este modo, se buscaba evitar operaciones frecuentes de trasvase o sustitución de envases, optimizar la logística interna de materias primas y mejorar la eficiencia global del proceso de fabricación.

Solución Oliver + Batlle

Para resolver el reto planteado, Oliver + Batlle diseñó una instalación automatizada para la dosificación de aditivos compuesta por los siguientes elementos principales:

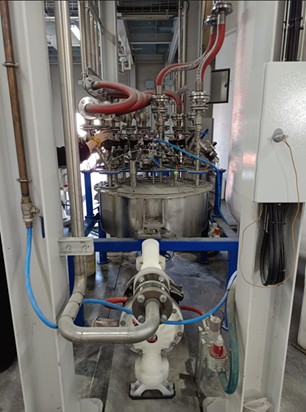
  • Una tolva de pesaje de aditivos de 300 L, fabricada en acero inoxidable y equipada con células de carga. Incorpora válvulas automáticas para la dosificación de 11 aditivos diferentes: 9 de ellos dosificados por gravedad y 2 mediante bombeo, debido a su mayor viscosidad. El sistema dispone además de válvulas manuales con micro-interruptor para la carga de los IBCs de stock de cada aditivo.
  • Dos grupos de bombeo neumático, destinados a la dosificación de los aditivos de mayor viscosidad.
  • Una bomba neumática de trasvase, encargada de transferir el producto desde la tolva de pesaje hasta cualquiera de los ocho destinos posibles.
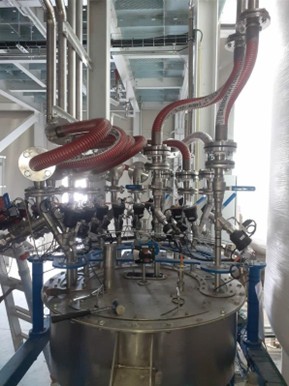
  • Un colector de distribución en acero inoxidable, equipado con 7 válvulas automáticas de 3 vías, que permite seleccionar el destino de envío del aditivo.
  • Ocho válvulas automáticas de cierre de línea, instaladas a la entrada de cada una de las cubas de dispersión.
  • Un armario eléctrico de maniobra y control, equipado con PLC y pantalla táctil HMI, desde el que el operario puede seleccionar el aditivo a dosificar, definir el set-point de peso, gestionar la carga de stock y supervisar el funcionamiento de la instalación.
  • Dos grupos de bombeo portátiles sobre carro, destinados a la carga de los IBCs de stock de aditivos.

Oliver + Batlle realizó toda la ingeniería de implantación en planta, incluyendo la distribución de los IBCs de aditivos, la tolva de pesaje, los equipos de bombeo y el trazado de tuberías desde la tolva hasta el colector y desde este hasta las cubas de dispersión.

El montaje mecánico, eléctrico y neumático fue realizado por el propio cliente, bajo la supervisión de un técnico de Oliver + Batlle.

Posteriormente se llevó a cabo la puesta en marcha de la instalación, con la participación de un técnico mecánico y un programador de Oliver + Batlle.

Durante la operación, los aditivos compatibles entre sí se dosifican y pesan en la tolva, desde donde se transfieren automáticamente hacia la cuba de dispersión seleccionada. El sistema incorpora además un ciclo de limpieza con agua de la tolva y barrido de las líneas de tubería, para asegurar que la totalidad de los aditivos lleguen a su destino.

El sistema de control de dosificación de aditivos quedó integrado dentro del sistema automatizado de la fábrica para la ejecución de recetas completas mediante el SCADA del cliente, estableciendo comunicación entre el PLC del sistema suministrado por Oliver + Batlle y el PLC principal de la planta.

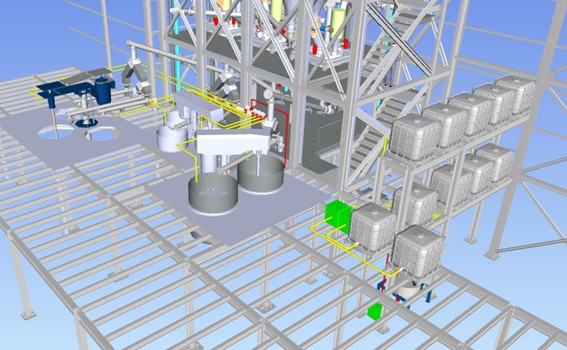
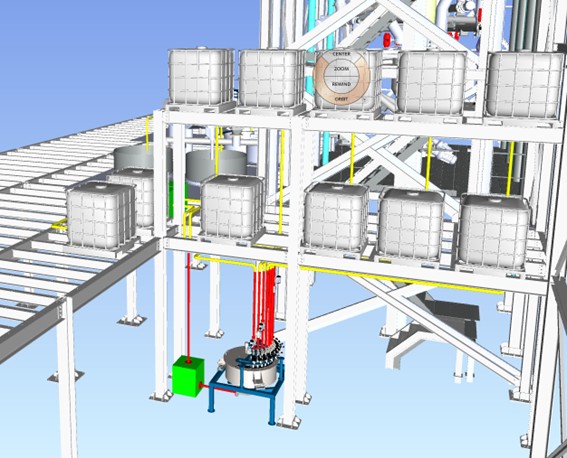
Vistas 3D del sistema de almacenamiento y distribución de aditivos: IBCs de stock, colector de válvulas de 3 vías y tuberías hacia cubas de dispersión

Resultados y ventajas de la solución implementada

Gracias a la implantación de esta instalación automatizada de dosificación de aditivos, el cliente ha logrado optimizar significativamente los tiempos de fabricación.

El proceso ha ganado en precisión, limpieza y repetibilidad, eliminando la variabilidad asociada a la dosificación manual.

Además, el sistema permite disponer de trazabilidad completa del proceso, registrando para cada lote las dosificaciones realizadas, incluyendo código de aditivo, valor objetivo, valor real dosificado, destino, fecha y hora de la operación.

La automatización también ha supuesto una reducción de la carga operativa, minimizando las intervenciones manuales y facilitando el trabajo del operario en planta.

Las principales ventajas de la solución implementada son:

  • automatización del proceso de dosificación de aditivos.
  • Mayor precisión y repetibilidad en cada batch de fabricación.
  • Optimización de los tiempos de proceso.
  • Mejora de la limpieza y orden en planta.
  • Trazabilidad completa de las dosificaciones realizadas.
  • Reducción de la carga de trabajo del operario.
  • Integración con el sistema de control existente mediante comunicación entre PLCs.
  • Uso directo de IBCs como depósitos de stock de aditivos, optimizando la logística interna.

¿Necesita automatizar la dosificación en su planta de producción?

En Oliver + Batlle somos especialistas en el diseño de ingeniería de procesos y automatización a medida para la industria química y de recubrimientos. Desde la actualización de líneas existentes hasta el diseño de una planta de producción llave en mano.

Contacte hoy con nuestro equipo técnico   y descubra cómo podemos ayudarle a optimizar sus tiempos de ciclo, mejorar su trazabilidad y rentabilizar su proceso de fabricación.

En la industria de las pinturas y recubrimientos, la eficiencia no es solo una meta, es una necesidad competitiva. Sin embargo, muchas líneas de producción siguen frenadas por tecnologías de dosificación convencionales que generan cuellos de botella, desperdicio de producto y costes de mantenimiento elevados.

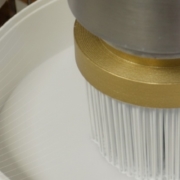
En Oliver + Batlle hemos lanzado un servicio de boquillas 3D de fabricación aditiva que no solo vende un producto, sino que optimiza todo su proceso de envasado.

¿Por qué cambiar las boquillas metálicas tradicionales por tecnología 3D?

La fabricación aditiva nos permite diseñar «capa por capa», rompiendo las limitaciones del mecanizado tradicional y ofreciendo beneficios tangibles en tres áreas críticas:

1. Incremento de la productividad y rentabilidad

  • Velocidad de fabricación: Nuestras boquillas permiten incrementar hasta un 20% la velocidad de llenado comparado con dosificadores convencionales.
  • Optimización del tiempo: Reducir los segundos por ciclo de dosificación es la vía más directa para aumentar su producción diaria.
  • Reducción de costes: La mejora en la eficiencia, junto con opciones de contratos anuales que incluyen descuentos del 10%, reduce significativamente el coste total de propiedad.


2. Calidad de envasado: Cero goteos, cero espuma

Uno de los mayores retos en el envasado de pinturas son los productos difíciles que generan espuma o goteos residuales.

  • Diseño de precisión: Cada boquilla se diseña a medida para la reología específica de su producto.
  • Un diámetro para cada envase: Aplicamos la máxima de una boquilla óptima según el diámetro del envase, garantizando un ajuste milimétrico y un acabado impecable.


3. Superioridad técnica del material

A diferencia de las piezas pesadas de metal, nuestras boquillas 3D ofrecen:

  • Mínimo peso: Reduce el esfuerzo mecánico y el desgaste de los brazos de dosificación de sus máquinas.
  • Mayor resistencia al impacto: Fabricadas con polímeros técnicos de alta durabilidad que soportan el ritmo de una planta industrial.
  • Flexibilidad Ad-hoc: El proceso comienza con un estudio previo y el desarrollo de un prototipo funcional para asegurar que la solución sea perfecta antes de la producción definitiva.


Un modelo de servicio pensado para su empresa

Entendemos que la producción varía, por eso nuestro modelo es totalmente flexible. Ofrecemos un servicio sin compromiso de permanencia que incluye:

  • Estudio y diseño personalizado.
  • Entregas programadas para garantizar su stock.
  • Servicio express: Entregas en 24 horas en Europa y 72 horas en el resto del mundo para situaciones de urgencia.


Conclusión

La digitalización del dosificado ha llegado para quedarse. Con las boquillas 3D de Oliver + Batlle, su empresa no solo gana en velocidad, sino en una calidad de envasado que sus clientes notarán desde el primer bote.

¿Está listo para transformar su línea de producción? Para descubrir el ahorro potencial y conocer nuestra tarifa (con boquillas desde 180€), contacte con nuestro equipo comercial hoy mismo.

Breve descripción de la empresa

Duracolor Coatings, S.L.U. es una empresa familiar dedicada a la fabricación de todo tipo de recubrimientos, tanto al agua como al disolvente: pintura plástica, revestimientos exteriores, imprimaciones, esmaltes, barnices y acabados para madera, entre otros.

Con una sólida tradición industrial desde los años 80, Duracolor comercializa sus productos tanto en el mercado nacional como en mercados internacionales, incluyendo Sudamérica y África, a través de una red de distribuidores especializados. A lo largo de su trayectoria, la empresa ha apostado por la mejora continua de sus procesos productivos para responder a las exigencias de calidad, flexibilidad y capacidad del mercado.

Producto a procesar

Pintura plástica y recubrimientos exteriores de base agua.

Objetivo del proyecto

Duracolor Coatings identificó la necesidad de ampliar la capacidad productiva de su gama de productos al agua (pintura plástica y revestimientos exteriores), con una serie de condicionantes técnicos clave:

  • Instalación de los nuevos equipos en un espacio reducido, anexo a la zona de dispersión existente, que había sido ejecutada por Oliver + Batlle a finales de los años 90.
  • Coordinación y colaboración con los distintos industriales implicados en el proyecto, incluyendo:
    • Fabricante de la plataforma de trabajo.
    • Instaladores de los sistemas de alimentación de sólidos y líquidos.
    • Sistemas de captación de polvo y vapores integrados sobre la maquinaria suministrada por Oliver + Batlle.

El objetivo era integrar los nuevos equipos de fabricación manteniendo la continuidad del proceso productivo, optimizando el uso del espacio disponible y garantizando condiciones adecuadas de seguridad, ergonomía y eficiencia operativa.

Solución Oliver + Batlle

Oliver + Batlle diseñó y fabricó una solución adaptada a las necesidades específicas de la planta de Duracolor, que incluyó el suministro de los siguientes equipos:

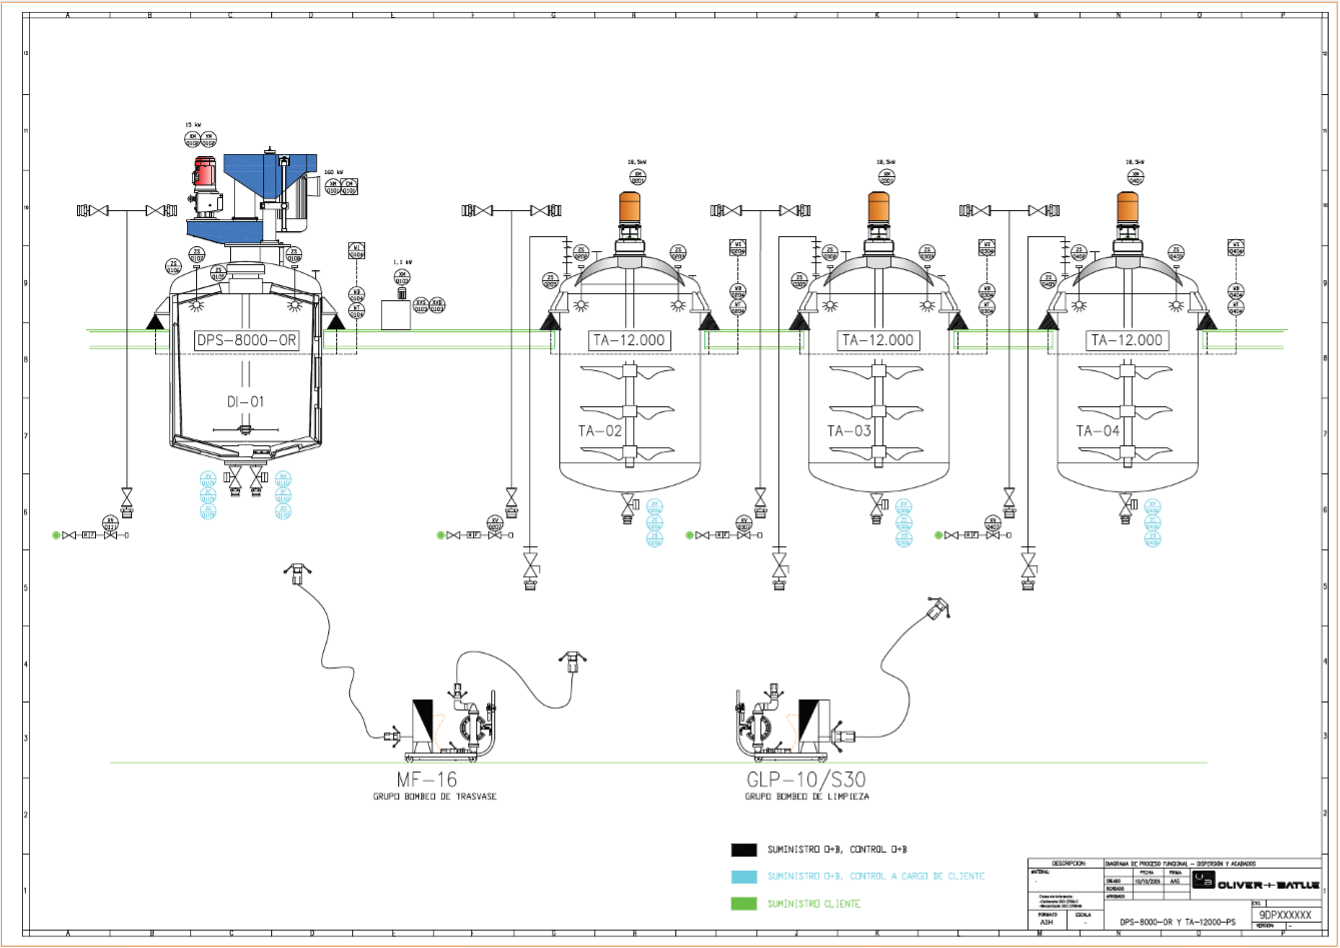
  • Polimix DPS-8000-OR con potenciación normal, equipado con:
    • Sistema de pesaje integrado.
    • Válvulas de vaciado automáticas.
    • Lanzas de limpieza fijas.
  • Grupo de bombeo de limpieza GLP-10/S-30.

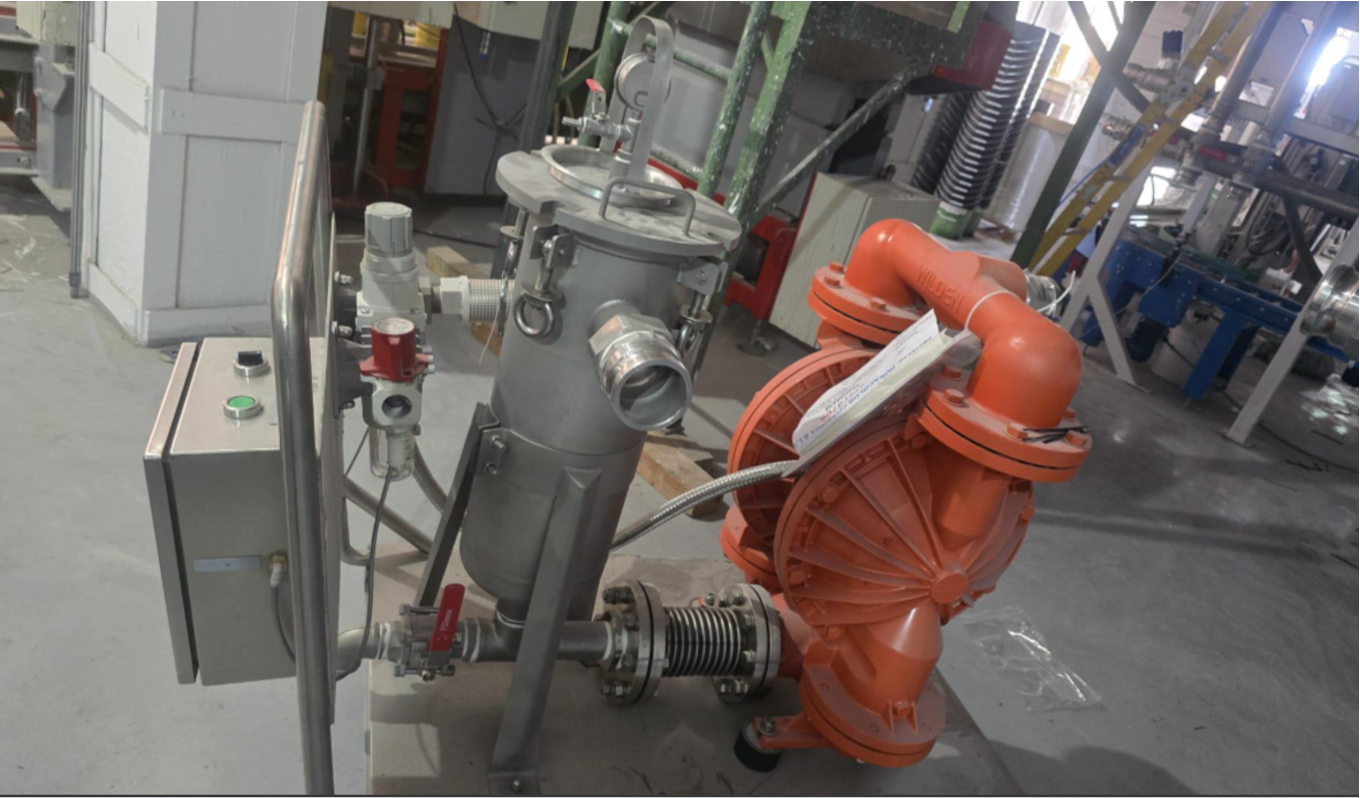
  • Grupo de bombeo MF-16 con filtro, destinado al trasvase del empastado fabricado en el Polimix hacia los tanques de acabado.
  • Tres tanques de acabado TA-12000-PS, equipados con:
    • Sistema de pesaje.
    • Válvula de vaciado automática.
    • Lanzas de limpieza fijas.

Asimismo, se calcularon las cargas dinámicas a soportar sobre la estructura existente y se consensuó la ubicación del Polimix y de los tanques de acabado dentro del espacio disponible, colocándolos en disposición tres-bolillo para optimizar accesos, recorridos y operativa.

También se acordaron de forma conjunta la posición y el tamaño de:

  • Las tubuladuras de carga de líquidos y polvo del Polimix.
  • Los sistemas de captación de polvo y vahos en el Polimix.
  • Las tubuladuras de carga de líquidos y captación de vahos en los tanques de acabado.

Diagrama de proceso de los equipos suministrados


Resultados

Gracias a la solución implementada, Duracolor Coatings ha podido incrementar de forma notable la capacidad productiva de su planta existente.

  • En el Polimix se realiza el empastado inicial, incorporando agua, polvos y aditivos.
  • Posteriormente, este empastado se transfiere a los Tanques de Acabado, donde se completa la formulación mediante la adición de emulsiones, agua y aditivos finales.

Este planteamiento permite superponer operaciones: mientras se finaliza un lote en un tanque de acabado, se puede iniciar un nuevo empastado en el Polimix. Como resultado, se optimizan los tiempos de fabricación, se mejora el rendimiento global de la instalación y se garantiza la calidad y homogeneidad del producto final.