EUROTEX: Fabricación y comercialización de pinturas industriales, decorativas e impermeabilizantes

EUROTEX inició su actividad a principios de los años 80 como una tienda especializada en pinturas en Mairena del Alcor, Sevilla. En 1987, con el objetivo de asumir un mayor control sobre sus procesos productivos, la compañía comenzó a fabricar los productos que comercializaba y estableció su fábrica y sede en El Viso del Alcor.

Actualmente, EUROTEX fabrica y comercializa una amplia gama de productos, entre ellos pinturas industriales y decorativas, imprimaciones, selladores e impermeabilizantes.

¿Qué producto fabrica la planta?

El proyecto estaba orientado a la fabricación de pinturas y otros productos base agua.

El proceso se realiza mediante dos depósitos en los que se llevan a cabo las fases de dispersión y acabado de la fórmula. Posteriormente, el producto pasa por un sistema de bombeo y filtración antes de su envasado.

El Reto: Diseñar e integrar una nueva unidad de producción de recubrimientos base agua

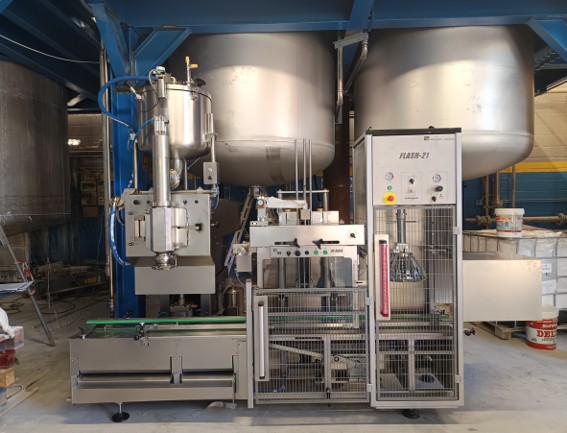
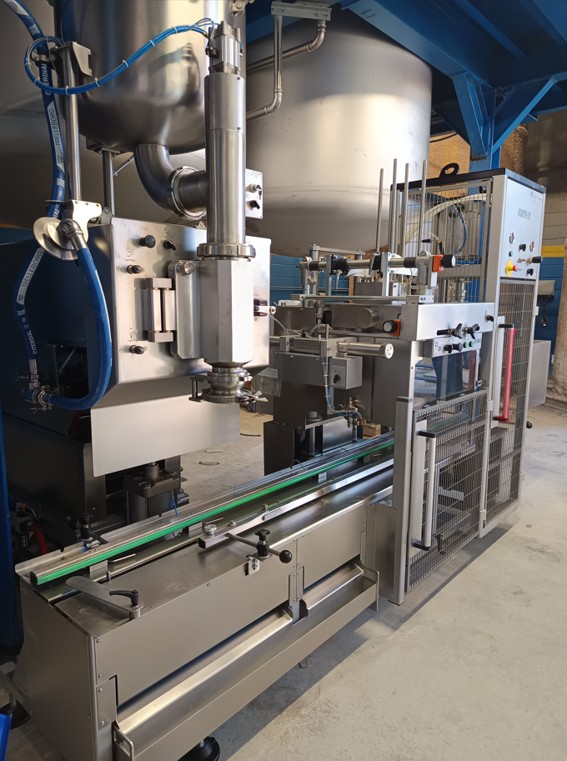
EUROTEX necesitaba instalar una nueva unidad productiva para productos base agua, compuesta por un dispersor Dispermix VF-132-E, dos depósitos DE-7200, un grupo de bombeo y filtración MF-16 y una envasadora volumétrica FLASH-21.


El proyecto planteaba tres condicionantes principales:

  • Plazo de entrega ajustado : La instalación debía estar disponible antes del inicio de la campaña, lo que requería trabajar con un calendario de entrega especialmente exigente.
  • Espacio disponible limitado: La nueva unidad debía integrarse en una zona con restricciones de espacio y altura. O+B diseñó una plataforma específica para alojar los equipos de fabricación, teniendo en cuenta los accesos existentes, la conexión con otra plataforma ya instalada y la entrada de palets mediante puertas de seguridad.
  • Integración con instalaciones de terceros.
    El equipo de dispersión debía integrarse con los sistemas de alimentación de sólidos y líquidos suministrados por otro proveedor, lo que requirió coordinación entre las diferentes partes implicadas.

La solución de Oliver+Batlle: una unidad de fabricación de recubrimientos adaptada al espacio y al proceso

Maquinaria industrial suministrada para el proceso productivo

Para responder a las necesidades del proyecto, O+B suministró los siguientes equipos:

  • Dispersor industrial: Un Dispermix VF-132-E, equipado con corona motorizada para el giro automático del cabezal, tapa telescópica con paso de pala, pala de dispersión HDM de Ø675 mm y bandeja apoya sacos.
  • Depósitos de proceso: Dos depósitos empotrados DE-7200, configurados con trampilla de carga y las conexiones necesarias para la incorporación de polvo y líquidos, así como para la captación de polvo.
  • Sistema de bombeo y filtración: Un grupo de bombeo neumático y filtración MF-16, destinado al bombeo y filtración del producto fabricado en los depósitos DE-7200 del Dispermix VF-132-E antes de su envasado.
  • Línea de envasado automático: Una envasadora volumétrica FLASH-21, con tolva higiénica TA-100-HD, nivel electrónico NE-20, válvula con actuador AV-20, sistema de limpieza SLT-20, y dispensador de tapas DT-350
Ingeniería de implantación, montaje y puesta en marcha

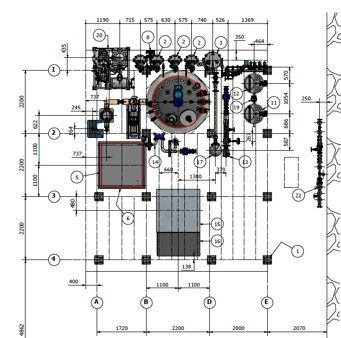
Además del suministro de los equipos, Oliver+Batlle desarrolló la ingeniería de distribución en planta de los diferentes elementos situados tanto sobre como bajo la plataforma: dispersor, depósitos empotrados, grupo de bombeo y envasadora volumétrica automática.

Para definir correctamente la implantación, se realizaron previamente las mediciones de la zona y se prepararon los planos constructivos de la plataforma de fabricación, consensuados con el cliente.

La plataforma fue diseñada por Oliver+Batlle y ejecutada por un tercero. 

El montaje mecánico de los equipos fue realizado por un técnico de Oliver+Batlle . La entrada del dispersor y de los depósitos suponía una dificultad adicional debido a las limitaciones de espacio y altura, por lo que fue necesaria la coordinación con el gruista contratado por EUROTEX.

Los trabajos eléctricos y neumáticos fueron realizados por el cliente y posteriormente supervisados por un técnico de Oliver+Batlle .

Finalmente, Oliver+Batlle llevó a cabo la puesta en marcha de la instalación, realizando el arranque y ajuste de las máquinas para su funcionamiento.
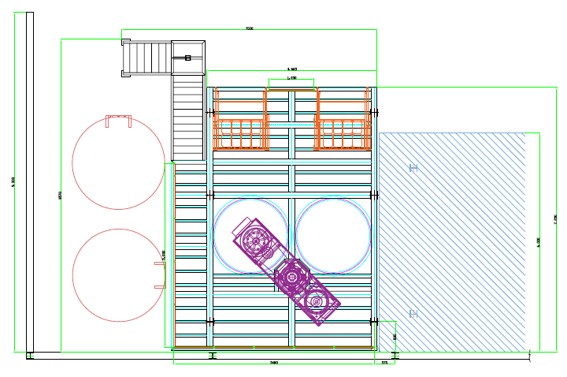
Plano de la plataforma diseñada y calculada por Oliver + Batlle
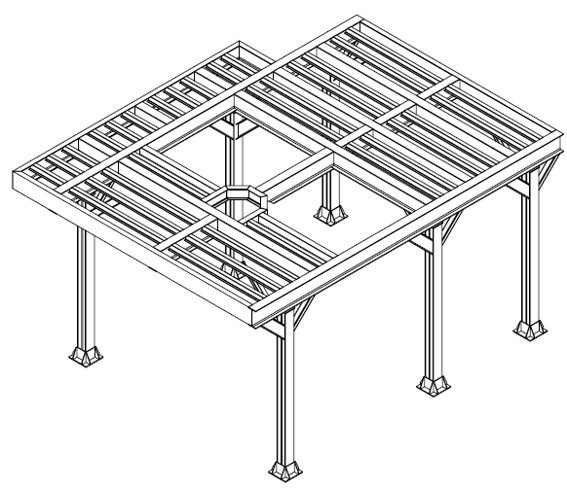
Plano 3D de la estructura de la plataforma
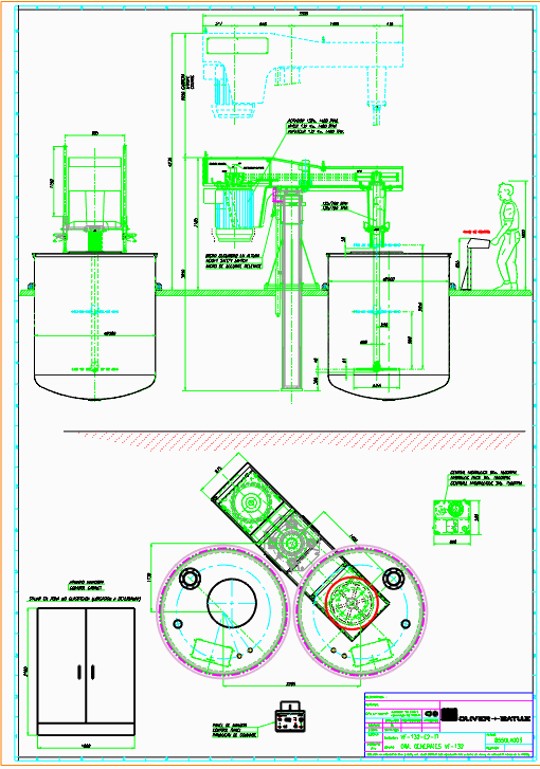
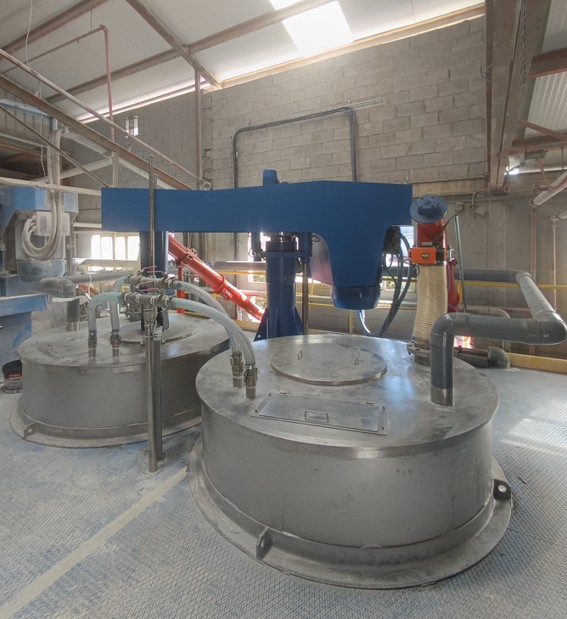
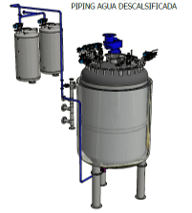
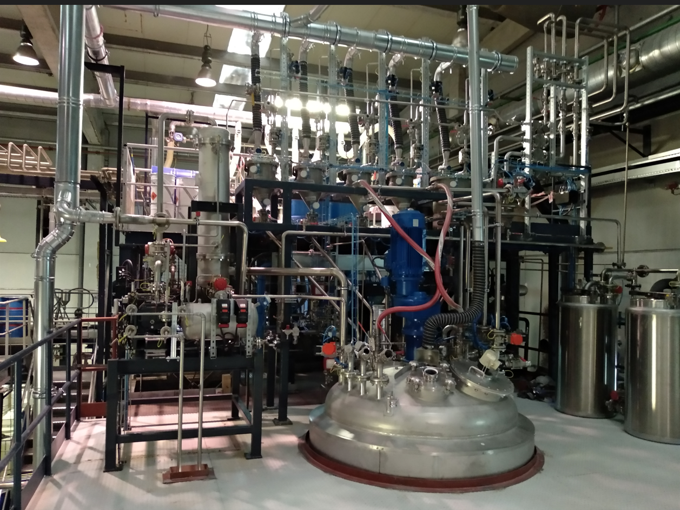
Implantación del Dispermix VF-132-E y dos depósitos DE-7200

Resultados del proyecto

La nueva unidad permite a EUROTEX fabricar recubrimientos base agua y responder a las necesidades de sus clientes en términos de calidad y plazos.

Uno de los principales beneficios de la configuración instalada es la posibilidad de trabajar de forma alternada con los dos depósitos: mientras un lote se está envasando desde uno de ellos, en el segundo puede iniciarse la fabricación de otro producto.

Esta mayor flexibilidad permite incrementar considerablemente la capacidad de producción de la instalación.

¿Está planificando ampliar su planta o incorporar una nueva línea de fabricación de pinturas base agua?

En Oliver + Batlle somos especialistas en el diseño y ejecución de proyectos de ingeniería de procesos a medida para la industria de las pinturas y recubrimientos. Desarrollamos soluciones llave en mano para la fabricación de pinturas al agua, barnices, adhesivos y tintas, integrando equipos de dispersión, sistemas de filtración, líneas de envasado y plataformas de trabajo para maximizar la eficiencia, la seguridad y la productividad de sus instalaciones.

Contacte hoy con nuestro equipo comercial y descubra cómo podemos ayudarle a ampliar su capacidad de producción e integrar nuevas instalaciones en su planta sin afectar a su operativa.
 

La fabricación de resinas para tintas de impresión exige procesos altamente controlados, especialmente cuando deben integrarse en instalaciones industriales con requisitos de seguridad ATEX y con infraestructuras ya existentes. En este proyecto, Oliver + Batlle desarrolló una solución llave en mano para Sakata INX España, incorporando un nuevo reactor de 6.000 litros y todas las instalaciones auxiliares necesarias para su operación, garantizando la integración con la planta existente y el cumplimiento de los requisitos de proceso y seguridad del cliente.

Sakata INX: Tecnología para la fabricación de tintas de impresión


Sakata INX España es una multinacional con sede en Japón, reconocida mundialmente por su liderazgo en el desarrollo y fabricación de tintas de impresión para los mercados gráfico y de packaging.

En España, Sakata INX España, S.A. dispone de instalaciones productivas equipadas con tecnologías avanzadas para la fabricación de barnices, resinas y dispersiones de pigmentos.

El proyecto se desarrolló para la fabricación de una resina utilizada como materia prima en la producción de bases blancas para tintas de impresión destinadas a envoltorios de plástico.

Esta base blanca constituye una de las capas más críticas del proceso de impresión, ya que actúa como fondo opaco sobre el que posteriormente se aplican los gráficos y colores finales del producto. La calidad de la resina influye directamente en las propiedades de la tinta, así como en el rendimiento y la calidad visual del proceso de impresión.

El Reto: Integrar una nueva instalación en una planta ATEX


Sakata disponía previamente de una instalación suministrada por otro fabricante que incluía no solo el reactor de proceso, sino también gran parte de las instalaciones auxiliares asociadas, como grupos de bombeo, intercambiadores de calor, redes de tuberías y sistema de control.

La nueva solución debía integrarse en este entorno productivo ya consolidado, aportando las prestaciones necesarias para convertirse en una alternativa técnica competitiva.

Además, el proyecto presentaba otros desafíos relevantes:

  • Ejecutar la instalación dentro de una planta clasificada ATEX.
  • Diseñar un seccionamiento a medida que permitiera la desclasificación del área afectada por la nueva instalación.
  • Desarrollar una solución llave en mano completa, incluyendo ingeniería, fabricación, montaje y puesta en marcha.
  • Coordinar todas las fases del proyecto dentro de un plazo de ejecución exigente y sin interferir con la operativa habitual de la planta.

La solución de Oliver + Batlle: Ingeniería llave en mano y seguridad ATEX a medida

Adecuación de la zona de instalación

Para poder ejecutar el proyecto dentro de una planta con áreas clasificadas ATEX, se sectorizó la zona destinada al nuevo reactor mediante paneles antideflagrantes diseñados a medida.

Esta solución permitió aislar completamente el área de proceso y desclasificar la zona afectada por la instalación. 

La nueva sectorización incorporó además:

  • Sistema de ventilación con renovación continua de aire.
  • Instalación de iluminación específica para el recinto.
  • Integración completa con los requisitos de seguridad exigidos por la planta.


Reactor de proceso

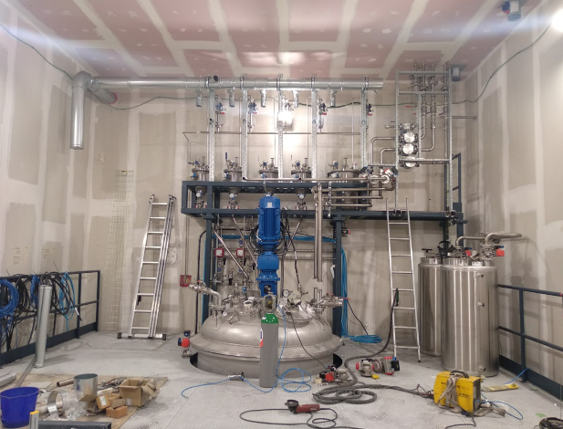
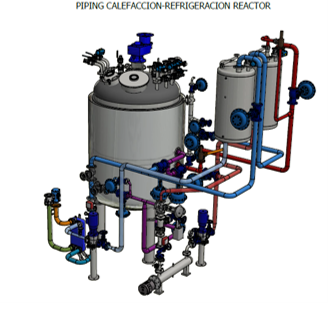
El núcleo de la instalación está formado por un reactor de 6.000 litros montado sobre una plataforma metálica diseñada específicamente para el proyecto.

Características principales:

  • Capacidad nominal: 6.000 litros.
  • Motor principal de 15 kW.
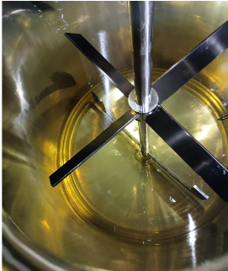
  • Sistema de doble brazo agitador.
  • Diseño adaptado a los requisitos específicos del proceso de fabricación de resinas.

La configuración del sistema de agitación permite obtener una mezcla homogénea y un control eficaz de las distintas etapas del proceso.


Sistema de control térmico

El reactor incorpora una doble camisa exterior de refrigeración tipo media caña para garantizar un control preciso de la temperatura de proceso.

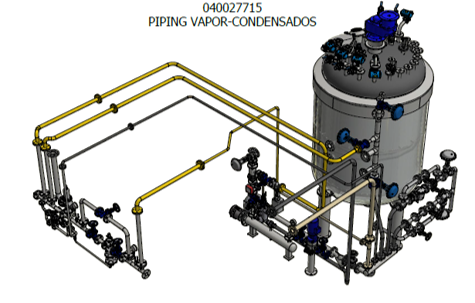
Estas camisas están conectadas a las redes de agua fría, agua caliente y vapor.

Todas las instalaciones de servicio asociadas fueron suministradas e integradas por Oliver + Batlle como parte del alcance llave en mano del proyecto.

Prefabricación e integración de instalaciones auxiliares

Con el objetivo de optimizar los tiempos de ejecución, una parte significativa de las instalaciones auxiliares fue prefabricada en las instalaciones de Oliver + Batlle antes de su envío a planta.

Las instalaciones prefabricadas incluyeron las líneas de proceso, distribución de fluidos y servicios auxiliares necesarios para satisfacer los requerimientos de fabricación de la resina.

Esta estrategia permitió simplificar las tareas de montaje e integración durante la fase de instalación.


Sistema de limpieza automático

Para reducir los tiempos improductivos entre lotes, el reactor se equipó con un sistema automático de limpieza mediante cabezales autogiratorios accionados por el propio fluido de limpieza.

Esta solución permite:

  • Reducción de los tiempos de cambio de fabricación.
  • Menor intervención manual.
  • Limpieza homogénea del equipo.
  • Mayor disponibilidad operativa.
 

Trasvase y envasado

El producto terminado se transfiere mediante un grupo de bombeo eléctrico de engranajes hasta una estación de llenado equipada con báscula de 1.500 kg.

El sistema permite el llenado directo de contenedores IBC, garantizando precisión, trazabilidad y seguridad durante las operaciones de envasado.

Layout de la instalación:


Vista general del proyecto:

Resultados del Proyecto:

El proyecto se completó cumpliendo los objetivos técnicos, económicos y de planificación establecidos por el cliente.

Entre los principales resultados obtenidos destacan:

  • Cumplimiento del plazo de ejecución previsto.
  • Puesta en marcha de la instalación según la planificación establecida.
  • Ejecución del proyecto dentro del presupuesto acordado.
  • Obtención inmediata de los parámetros de calidad exigidos por el cliente desde las primeras producciones.
  • Integración satisfactoria de la nueva instalación en el entorno productivo existente.
  • Validación de la solución técnica por parte del equipo de producción de Sakata INX.

La colaboración entre Sakata INX España y Oliver + Batlle permitió desarrollar una solución llave en mano robusta, eficiente y plenamente adaptada a los requisitos de fabricación de resinas para el sector de las tintas de impresión.

Asimismo, el proyecto confirmó la capacidad de Oliver + Batlle para abordar instalaciones complejas que combinan ingeniería de proceso, requisitos ATEX e integración de equipos en plantas industriales en funcionamiento.

Una colaboración basada en la confianza

La satisfacción del cliente con los resultados obtenidos se refleja en la continuidad de la colaboración entre ambas compañías. Como muestra de la confianza depositada en Oliver + Batlle, Sakata INX adjudicó años después un nuevo proyecto de reactor para sus instalaciones.

¿Su planta de producción se enfrenta a retos de seguridad ATEX o renovación de equipos?

En Oliver + Batlle somos especialistas en el diseño de proyectos de ingeniería de procesos a medida para la industria de tintas, pinturas y recubrimientos. Optimizamos sus instalaciones bajo la modalidad llave en mano para lograr la máxima eficiencia, seguridad y rentabilidad en sus procesos productivos.

Contacte hoy con nuestro equipo comercial y descubra cómo podemos ayudarle a superar los desafíos técnicos de su producción sin alterar su operativa habitual.


Las limitaciones de espacio y altura en planta son uno de los mayores desafíos a los que se enfrentan los fabricantes de pinturas cuando necesitan escalar su producción. A menudo, la imposibilidad de instalar silos o tolvas tradicionales obliga a buscar soluciones de ingeniería altamente personalizadas que permitan aumentar el rendimiento sin tener que modificar la estructura del edificio. En este caso de éxito, descubrimos cómo Oliver + Batlle optimizó la alimentación de sólidos y el transporte neumático para el fabricante Alliance Maestria, logrando eliminar sus cuellos de botella y cuadruplicar su capacidad en un espacio vertical muy restrictivo.

Alliance Maestria: Innovación en la fabricación de pinturas decorativas

Alliance Maestria es un fabricante independiente de pinturas con sede en Francia, especializado en el desarrollo y producción de recubrimientos para múltiples aplicaciones industriales. Su portafolio abarca soluciones para el sector decorativo, sistemas de pavimentación, recubrimientos anticorrosivos y señalización vial, con formulaciones adaptadas a distintos requisitos normativos y de rendimiento.

En el contexto de este proyecto, el alcance se centró en la optimización de los procesos de fabricación de pinturas base agua destinadas al segmento decorativo.

El producto objeto de fabricación corresponde a pinturas base agua destinadas al sector decorativo, cuyas formulaciones requieren un control preciso de las condiciones de proceso para garantizar la estabilidad, homogeneidad y calidad final del producto.

El reto: Maximizar la descarga de sólidos en un espacio vertical limitado

El principal condicionante técnico del proyecto fue la limitada altura disponible en la zona de dispersión, lo que impedía la instalación de tolvas de descarga de sólidos de geometría convencional y gran volumen.

Esta restricción de diseño obligó a replantear el sistema de alimentación de materias primas hacia los dispersores, requiriendo una solución compacta en vertical sin comprometer el rendimiento operativo del proceso.

En este contexto, los requerimientos de producción imponían caudales de descarga elevados, alineados con los compromisos contractuales establecidos:

  • Carbonatos: 15–18 t/h
  • Dióxido de titanio (TiO2): 10–12 t/h

El desafío técnico consistió, por tanto, en desarrollar un sistema de dosificación capaz de operar en condiciones de espacio altamente restrictivas, garantizando simultáneamente caudales de alimentación equivalentes o superiores a los obtenidos con tolvas tradicionales, así como una descarga continua, estable y controlada de sólidos.

La solución de Oliver + Batlle: Automatización integral y transporte neumático

Oliver + Batlle desarrolló e implementó una solución integral de ingeniería orientada a maximizar el aprovechamiento del espacio disponible y garantizar el cumplimiento de los requisitos de producción. La solución combina sistemas de manipulación de sólidos, dosificación de líquidos, dispersión y envasado, integrados bajo un enfoque de automatización avanzada.

Sistema de tolvas ciclónicas para una alta eficiencia de descarga

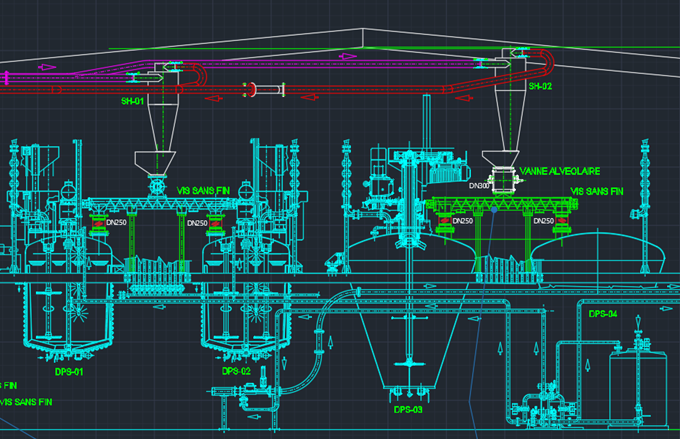
Se instalaron dos tolvas ciclónicas (SH-01 y SH-02), ubicadas a cota máxima, optimizando el espacio vertical disponible. Estas tolvas permiten la descarga continua y controlada de sólidos directamente sobre los dispersores:

La geometría ciclónica favorece el flujo de materiales cohesivos, reduciendo riesgos de apelmazamiento y asegurando una descarga continua a altos caudales en condiciones de espacio restringido.

Transporte neumático en circuito cerrado (Loop System

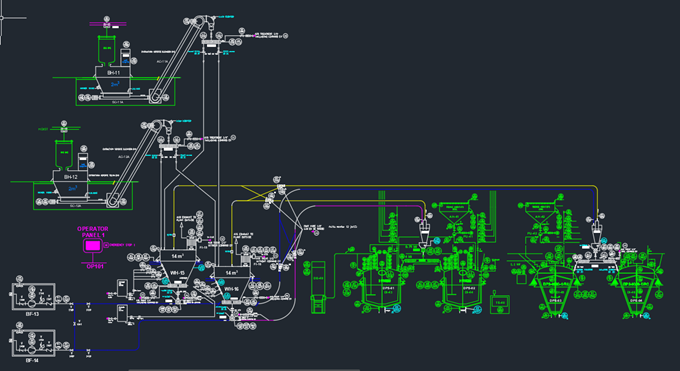
El sistema de transferencia de sólidos se basa en transporte neumático en fase diluida con configuración en circuito cerrado, desde tolvas de almacenamiento (stock) de 14 m³ (WH-01 y WH-02) ubicadas a nivel de suelo hasta las tolvas ciclónicas.

Este diseño garantiza:

  • Ausencia de emisiones de polvo (sistema completamente confinado) 
  • Mejora de las condiciones de seguridad y limpieza 
  • Alimentación continua y estable a los dispersores

Control preciso en la dosificación de aditivos líquidos y emulsiones

Se implementó un sistema específico para la gestión de aditivos líquidos y emulsiones, compuesto por tolvas de pesaje de 250 L y colectores automáticos de distribución.

Este sistema permite:

  • Dosificación precisa y repetible de componentes críticos 
  • Alimentación flexible tanto a dispersores como a cubas de acabado 
  • Integración completa en la lógica de control del proceso

Área de acabado y líneas de envasado 100% automatizadas

La instalación se completa con un sistema de finalización y acondicionamiento del producto totalmente automatizado:

Cubas de acabado:

  • 4 unidades de 16.000 L 
  • 2 unidades de 11.000 L 

Equipadas con sistemas de pesaje de alta precisión Mettler Toledo.

Líneas de envasado:
Dos líneas automáticas de llenado volumétrico Flash 21 , diseñadas para garantizar precisión, repetibilidad y alta cadencia de producción.

Mejoras de optimización operativa y seguridad

En una fase adicional del proyecto, se incorporaron mejoras orientadas a incrementar la fiabilidad del sistema y las condiciones operativas:

  • Sustitución de sistemas de vibración por tecnología Airsweep para mejorar la descarga de sólidos en tolvas de gran volumen 
  • Automatización de los ciclos de limpieza de las líneas de envasado mediante PLCs Siemens S7-1200 dedicados

Esta configuración permitió eliminar las limitaciones del sistema previo y establecer una base operativa capaz de cumplir y superar los requisitos de caudal y productividad definidos en el proyecto.

Resultados del Proyecto Arc-En-Ciel: Mayor rentabilidad y limpieza en planta

La implementación del proyecto Arc-En-Ciel ha supuesto una mejora significativa en el rendimiento operativo, especialmente en términos de capacidad de transporte, reducción de tiempos de ciclo y eficiencia global del proceso.

Incremento significativo de caudales de transporte

El sistema de transporte neumático en circuito cerrado, junto con el uso de tolvas ciclónicas, ha permitido no solo alcanzar sino superar los objetivos contractuales establecidos:

  • Carbonato cálcico (CaCO3): hasta 20 t/h (objetivo: 18 t/h) 
  • Dióxido de titanio (TiO2): hasta 17 t/h (objetivo: 12 t/h) 
  • Talco: hasta 11 t/h 

Estos resultados representan una mejora sustancial respecto al sistema previo, eliminando las limitaciones asociadas a la deficiente separación sólido-aire, que restringía los caudales y generaba pérdidas de material.

Reducción del tiempo de ciclo y aumento de productividad

El incremento de los caudales de alimentación ha permitido cuadruplicar la capacidad de alimentación de sólidos a dispersión, reduciendo de forma significativa el tiempo de carga por lote y, en consecuencia, el tiempo total de proceso.

Este impacto se traduce directamente en:

  • Mayor throughput de planta 
  • Reducción de tiempos muertos en dispersión 
  • Mejora del rendimiento global de los equipos (OEE)


Mejora en la contención del producto y condiciones operativas

La adopción de un sistema de transporte en loop cerrado ha eliminado las emisiones de polvo y las pérdidas de material asociadas a los sistemas de filtración tradicionales.

Adicionalmente, la integración de sistemas de transferencia mediante pigging (racleado) en líneas de mill-base ha permitido:

  • Maximizar la recuperación de producto 
  • Reducir mermas 
  • Mejorar la limpieza y trazabilidad del proceso

Aumento de la capacidad operativa en paralelo

La configuración del sistema con líneas independientes de transporte (tolvas de almacenamiento, soplantes y tolvas ciclónicas duplicadas) permite la alimentación simultánea de dos dispersores, duplicando la capacidad operativa efectiva de la planta en la etapa de carga de sólidos.

Valoración técnica: Eliminando los cuellos de botella en la fabricación

  • Eliminación del principal cuello de botella del proceso (alimentación de sólidos) 
  • Mejora simultánea de capacidad, eficiencia operativa y condiciones de limpieza
  • Evolución desde un sistema limitado por diseño a una solución robusta, escalable y alineada con entornos productivos de alta exigencia

¿Su planta de producción se enfrenta a retos de espacio o capacidad?

En Oliver + Batlle somos especialistas en el diseño de proyectos de ingeniería de procesos a medida para la industria de pinturas y recubrimientos. Optimizamos sus instalaciones para lograr la máxima eficiencia y rentabilidad. 

Contacte hoy con nuestro equipo de ingenieros y descubra cómo podemos ayudarle a superar los cuellos de botella de su producción.


Grupo Puma y su división de revestimientos

Grupo Puma es un grupo empresarial líder en el sector de los materiales de construcción y el mayor fabricante de morteros en España. Con más de 40 años de experiencia, desarrolla una amplia gama de soluciones para la construcción, incluyendo adhesivos, sistemas de aislamiento, pavimentos, productos asfálticos y soluciones para rehabilitación.

El grupo cuenta además con una división especializada en revestimientos, tanto base agua como base disolvente, destinada a la fabricación de pinturas impermeabilizantes, decorativas, para fachadas y masillas aplicables sobre diferentes superficies. Actualmente dispone de 37 centros productivos y una red de distribución presente en cuatro continentes.

Producto a procesar y objetivo del proyecto

El cliente fabrica recubrimientos y revestimientos destinados principalmente al sector de la construcción. En el marco de este proyecto, la instalación de aditivos está destinada a la producción de revestimientos base agua.

La incorporación de aditivos durante la fabricación de pinturas y recubrimientos es una práctica habitual en la industria, ya que permiten ajustar y mejorar diversas propiedades del producto final. Entre sus funciones se encuentran la mejora de la dispersión de pigmentos y cargas (dispersantes), el control de la espuma generada durante el proceso (antiespumantes), la estabilización del sistema mediante el ajuste del pH o la aportación de propiedades específicas como resistencia biológica, control del brillo o modificación de los tiempos de secado.

Estos aditivos se emplean normalmente en pequeñas cantidades y se incorporan en distintas etapas del proceso de fabricación, lo que requiere una dosificación precisa y repetible para garantizar la calidad y homogeneidad del producto final. Habitualmente se suministran en envases industriales como IBCs o bidones de 200 litros, por lo que en muchas plantas el pesado y la adición se realizan manualmente. 

En este contexto, el objetivo del proyecto era diseñar e implementar un sistema automatizado capaz de gestionar el pesado y la dosificación precisa de diferentes aditivos hacia ocho cubas de dispersión independientes. La instalación debía garantizar rapidez, exactitud y repetibilidad en las adiciones, integrándose en el proceso de producción existente y permitiendo el uso directo de los IBCs como depósitos de almacenamiento de los aditivos. De este modo, se buscaba evitar operaciones frecuentes de trasvase o sustitución de envases, optimizar la logística interna de materias primas y mejorar la eficiencia global del proceso de fabricación.

Solución Oliver + Batlle

Para resolver el reto planteado, Oliver + Batlle diseñó una instalación automatizada para la dosificación de aditivos compuesta por los siguientes elementos principales:

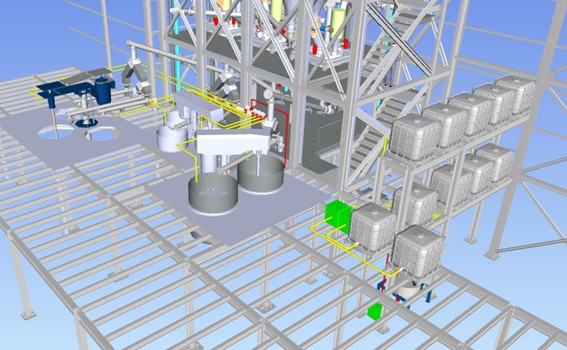
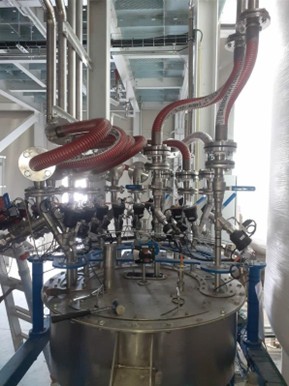
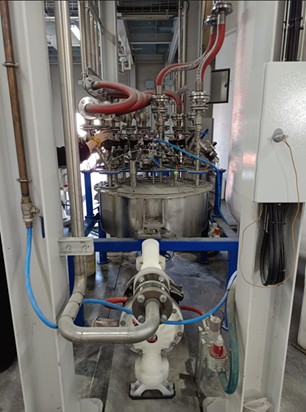
  • Una tolva de pesaje de aditivos de 300 L, fabricada en acero inoxidable y equipada con células de carga. Incorpora válvulas automáticas para la dosificación de 11 aditivos diferentes: 9 de ellos dosificados por gravedad y 2 mediante bombeo, debido a su mayor viscosidad. El sistema dispone además de válvulas manuales con micro-interruptor para la carga de los IBCs de stock de cada aditivo.
  • Dos grupos de bombeo neumático, destinados a la dosificación de los aditivos de mayor viscosidad.
  • Una bomba neumática de trasvase, encargada de transferir el producto desde la tolva de pesaje hasta cualquiera de los ocho destinos posibles.
  • Un colector de distribución en acero inoxidable, equipado con 7 válvulas automáticas de 3 vías, que permite seleccionar el destino de envío del aditivo.
  • Ocho válvulas automáticas de cierre de línea, instaladas a la entrada de cada una de las cubas de dispersión.
  • Un armario eléctrico de maniobra y control, equipado con PLC y pantalla táctil HMI, desde el que el operario puede seleccionar el aditivo a dosificar, definir el set-point de peso, gestionar la carga de stock y supervisar el funcionamiento de la instalación.
  • Dos grupos de bombeo portátiles sobre carro, destinados a la carga de los IBCs de stock de aditivos.

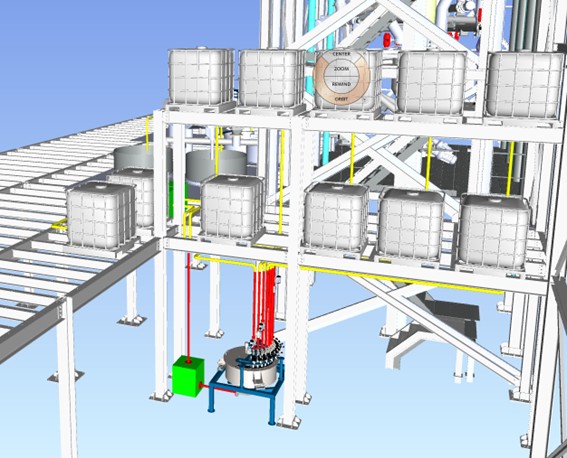
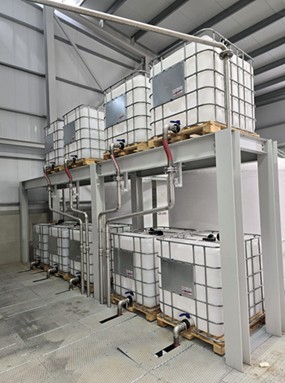
Oliver + Batlle realizó toda la ingeniería de implantación en planta, incluyendo la distribución de los IBCs de aditivos, la tolva de pesaje, los equipos de bombeo y el trazado de tuberías desde la tolva hasta el colector y desde este hasta las cubas de dispersión.

El montaje mecánico, eléctrico y neumático fue realizado por el propio cliente, bajo la supervisión de un técnico de Oliver + Batlle.

Posteriormente se llevó a cabo la puesta en marcha de la instalación, con la participación de un técnico mecánico y un programador de Oliver + Batlle.

Durante la operación, los aditivos compatibles entre sí se dosifican y pesan en la tolva, desde donde se transfieren automáticamente hacia la cuba de dispersión seleccionada. El sistema incorpora además un ciclo de limpieza con agua de la tolva y barrido de las líneas de tubería, para asegurar que la totalidad de los aditivos lleguen a su destino.

El sistema de control de dosificación de aditivos quedó integrado dentro del sistema automatizado de la fábrica para la ejecución de recetas completas mediante el SCADA del cliente, estableciendo comunicación entre el PLC del sistema suministrado por Oliver + Batlle y el PLC principal de la planta.

Vistas 3D del sistema de almacenamiento y distribución de aditivos: IBCs de stock, colector de válvulas de 3 vías y tuberías hacia cubas de dispersión

Resultados y ventajas de la solución implementada

Gracias a la implantación de esta instalación automatizada de dosificación de aditivos, el cliente ha logrado optimizar significativamente los tiempos de fabricación.

El proceso ha ganado en precisión, limpieza y repetibilidad, eliminando la variabilidad asociada a la dosificación manual.

Además, el sistema permite disponer de trazabilidad completa del proceso, registrando para cada lote las dosificaciones realizadas, incluyendo código de aditivo, valor objetivo, valor real dosificado, destino, fecha y hora de la operación.

La automatización también ha supuesto una reducción de la carga operativa, minimizando las intervenciones manuales y facilitando el trabajo del operario en planta.

Las principales ventajas de la solución implementada son:

  • automatización del proceso de dosificación de aditivos.
  • Mayor precisión y repetibilidad en cada batch de fabricación.
  • Optimización de los tiempos de proceso.
  • Mejora de la limpieza y orden en planta.
  • Trazabilidad completa de las dosificaciones realizadas.
  • Reducción de la carga de trabajo del operario.
  • Integración con el sistema de control existente mediante comunicación entre PLCs.
  • Uso directo de IBCs como depósitos de stock de aditivos, optimizando la logística interna.

¿Necesita automatizar la dosificación en su planta de producción?

En Oliver + Batlle somos especialistas en el diseño de ingeniería de procesos y automatización a medida para la industria química y de recubrimientos. Desde la actualización de líneas existentes hasta el diseño de una planta de producción llave en mano.

Contacte hoy con nuestro equipo técnico   y descubra cómo podemos ayudarle a optimizar sus tiempos de ciclo, mejorar su trazabilidad y rentabilizar su proceso de fabricación.

Oliver + Batlle presenta la nueva frontera en dosificación y envasado de pinturas: el servicio de Boquillas 3D de Fabricación Aditiva, diseñadas a medida para cada cliente y necesidad.

Este enfoque transforma el concepto de un simple producto en un servicio completamente personalizado y optimizado para su línea de producción.

Las ventajas clave del servicio

Nuestro servicio transforma el concepto de un simple componente en una solución integral personalizada, diseñada para maximizar el rendimiento de su línea de producción basándose en los siguientes pilares:

1. Eficiencia de fabricación y rentabilidad

  • Velocidad incrementada: Logre un aumento de hasta el 20% en la velocidad de fabricación en comparación con los dosificadores metálicos convencionales.
  • Optimización del tiempo: Reducir el ciclo de dosificación es el factor clave para incrementar su capacidad de producción total.
  • Reducción de costes: La eficiencia operativa y la posibilidad de acceder a contratos anuales de suministro permiten una disminución significativa de los costes de mantenimiento y reposición.

2. Calidad de dosificación y precisión de llenado

  • Adiós a goteos y espuma: El diseño a medida garantiza un flujo perfecto incluso con productos difíciles de llenar, eliminando problemas comunes de las boquillas estándar.
  • Una boquilla para cada envase: Implementamos el concepto de un diámetro óptimo para cada tipo de envase, asegurando un ajuste milimétrico que mejora drásticamente la calidad del envasado.

3. Personalización y superioridad del material

Gracias a la fabricación aditiva (impresión 3D), diseñamos boquillas capa por capa con beneficios imposibles de alcanzar mediante mecanizado tradicional:

  • Mínimo peso: La optimización geométrica permite piezas mucho más ligeras, facilitando su manipulación y reduciendo el esfuerzo mecánico de los equipos.
  • Máxima resistencia al impacto: Utilizamos polímeros técnicos avanzados que ofrecen una durabilidad superior frente a golpes y uso intensivo en planta.
  • Flexibilidad Ad-hoc: Adaptamos cada diseño a las especificaciones exactas de su producto y recipiente tras un estudio previo de sus líneas.

El servicio de Oliver + Batlle

Un modelo de suscripción adaptado a sus necesidades

Deje de preocuparse por la optimización de sus equipos de dosificación. Nuestro servicio de boquillas 3D le ofrece una solución de impresión cómoda, eficiente, y sin compromiso de permanencia, adaptada a sus necesidades.

¿Cómo funciona?

  1. Estudio y diseño Ad-hoc: A diferencia de la compra de un producto, iniciamos con un estudio previo de sus productos y líneas de envasado para el desarrollo CAD y prototipado funcional de su boquilla personalizada.
  2. Producción y entrega programada: Una vez validado el diseño, se establecen entregas programadas de las boquillas personalizadas, asegurando que reciba los componentes justo cuando los necesite.
  3. Flexibilidad total: Podrá cambiar, interrumpir o cancelar el servicio en cualquier momento. Si su producción varía, ofrecemos un contrato anual de suministro (mín. 6 uds.) con precios ajustados y la posibilidad de un servicio express con entrega rápida garantizada (24 h en Europa y 72 h  en el resto del mundo).

Precios y contacto

Los precios de nuestro servicio se definen en función de las necesidades de personalización y el volumen de su plan de suministro.

Solicite una Oferta Personalizada: Para descubrir el ahorro potencial y los precios de las boquillas aditivas o el servicio de diseño de una boquilla nueva, contacte con nuestro equipo comercial.