Listado de la etiqueta: Productos

La evolución de las formulaciones en polvo hacia las suspensiones acuosas (flows) ha supuesto un avance importante en la fabricación de productos fitosanitarios, aportando ventajas en seguridad, dosificación y distribución de los principios activos.

Esta evolución responde tanto a la necesidad de mejorar la seguridad laboral y la protección ambiental como a la búsqueda de una mayor eficiencia en la aplicación de los productos fitosanitarios.

En este artículo repasamos los aspectos esenciales del proceso productivo de las suspensiones acuosas y las claves tecnológicas para optimizar cada etapa.

¿Por qué apostar por las suspensiones acuosas en productos agroquímicos?

El procesamiento de ingredientes activos en medio líquido ofrece importantes ventajas frente a la manipulación tradicional en seco:

  • Mayor seguridad y limpieza: Minimiza la emisión de polvo nocivo y reduce la exposición del personal operador. 
  • Dosificación y aplicación más precisas: Facilita la medición exacta de dosis y simplifica la limpieza de las líneas de aplicación.
     
  • Eficacia biológica mejorada: Permite obtener una distribución homogénea y un tamaño de partícula más regular del principio activo.
     

Fases críticas en el proceso de producción de fitosanitarios

Para garantizar una suspensión estable que cumpla con los estándares de calidad CIPAC, el proceso productivo debe diseñarse meticulosamente contemplando cinco fases principales:

Dispersión e incorporación de componentes

En esta fase inicial, los ingredientes activos en polvo se incorporan al medio líquido mediante equipos de agitación industrial. Debido a la sensibilidad térmica de ciertos principios activos y a la presencia de componentes corrosivos o clorados, es fundamental contar con recipientes refrigerados (en acero inoxidable AISI 316 L) y sistemas cerrados que eviten la formación de espuma y la emisión de polvo.
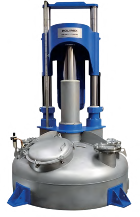
POLIMIX DPS 1 de 2.000 a 5.000 lts                     

Molienda y reducción del tamaño de partícula

El objetivo de la molienda es conseguir que el 50% de las partículas sean inferiores a 5 micras y el 90% no superen las 10 micras. La elección de la tecnología adecuada en esta etapa es crítica, ya que condiciona tanto el tiempo de proceso como el consumo energético total de la planta.

Acabado, almacenado y homogeneización

Una vez concluida la molienda, el producto se traslada a depósitos de acabado con agitación radial-axial de velocidad variable. Esto permite homogeneizar lotes y añadir aditivos o espesantes para estabilizar la reología antes del envasado.
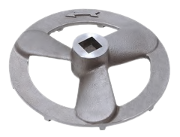
TURBINA DE AGITACIÓN DE TIPO RADIAL-AXIAL

Bombeo, filtración y envasado final

Para proteger la calidad del producto final y evitar la presencia de partículas gruesas o restos de elementos molientes, se emplean sistemas de bombeo neumático y filtración fina. 

Finalmente, el producto se envasa mediante equipos gravimétricos o sistemas de llenado adaptados a diferentes formatos de envase y capacidades de producción.

Si prefieres guardar esta información para tu equipo o consultar las fórmulas de dispersión detalladas, puedes descargar la guía completa en PDF para tenerla siempre a mano. 

Comparativa tecnológica: Cómo optimizar el consumo de energía en la molienda

Uno de los mayores desafíos en las plantas de fabricación es el coste energético asociado a la molienda. 

En ensayos realizados en el laboratorio de Oliver + Batlle con oxicloruro de cobre, se compararon dos tecnologías de molienda: el molino horizontal en continuo Supermill EHP-50, y el molino de inmersión Mill-ennium RS-20, obteniendo diferencias significativas en consumo energético y tiempos de proceso.

  • Ahorro energético: En las condiciones del ensayo, la molienda por inmersión permitió reducir hasta un 77% el consumo energético por litro fabricado frente a la molienda horizontal en dos pasadas. 
  • Reducción de tiempos:  Para un mismo volumen de producción, el tiempo de proceso se redujo cerca de un 80%.

Descarga la guía completa para la fabricación de fitosanitarios

¿Quieres profundizar en los parámetros técnicos de cada máquina, fórmulas de dispersión, selección de elementos molientes y dimensionamiento de instalaciones llave en mano?

Hemos preparado un e-book técnico redactado por Joaquín Oliver, experto e Ingeniero Industrial con más de 40 años de experiencia en la industria, donde encontrarás:

  • Componentes habituales de las formulaciones y recomendaciones técnicas para los procesos de dispersión. 
  • Información sobre diferentes tecnologías de molienda y resultados de ensayos realizados en el laboratorio de O+B con oxicloruro de cobre.
  • Pautas para el diseño de proyectos de ingeniería básica e instalaciones integrales.


? Descargar el E-book: Fabricación de productos fitosanitarios en forma de suspensión acuosa

Siempre al día de nuestras novedades en LinkedIn.
 

¿Qué caracteriza a Hempel y su actividad en el sector de los recubrimientos?

Hempel es un fabricante multinacional de pinturas y recubrimientos con sede en Dinamarca, especializado en soluciones para aplicaciones industriales, marinas y de protección anticorrosiva. Sus productos están diseñados para ofrecer resistencia en condiciones ambientales exigentes.

En su planta de Polinyà (Barcelona), Oliver + Batlle desarrolló una solución de equipamiento para una planta piloto destinada al desarrollo y la evaluación de nuevas formulaciones.

¿Qué productos se procesan en la planta piloto?

La planta piloto está destinada a realizar pruebas de fabricación para desarrollar y definir nuevas formulaciones. Para ello, los equipos deben ofrecer la versatilidad necesaria para trabajar con diferentes formulaciones y viscosidades.

Asimismo, la limpieza entre lotes constituye un requisito fundamental para evitar la contaminación cruzada y garantizar que los residuos de una fabricación no afecten a las pruebas posteriores.

¿Cuáles eran los principales retos técnicos del proyecto?

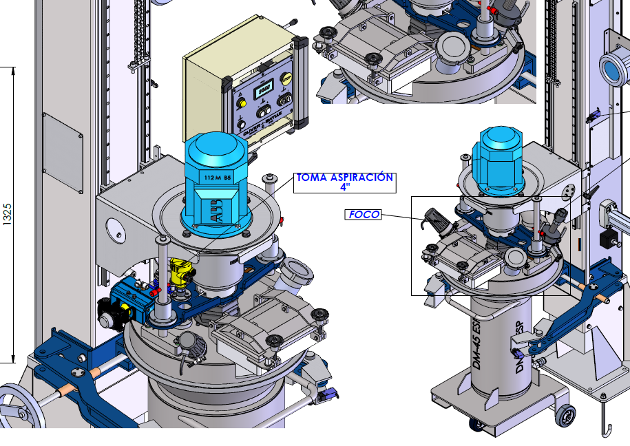
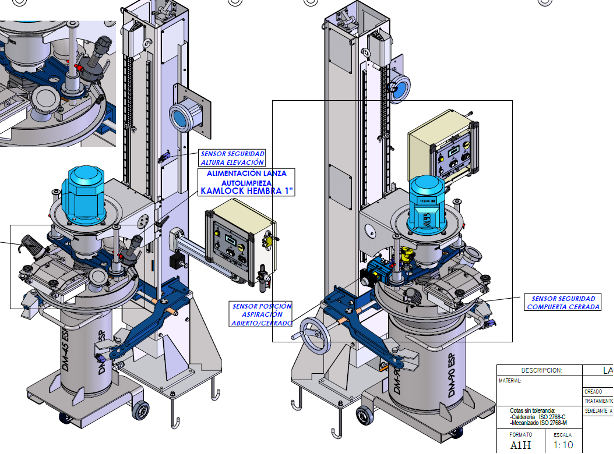
El principal reto consistía en integrar las diferentes funciones de proceso, seguridad y limpieza en un equipo compacto: el dispersor industrial DISPERMIX VF-4-N.

La superficie limitada de la tapa telescópica requería una configuración específica que permitiera incorporar todos los accesorios necesarios sin comprometer su integración ni su funcionalidad.

Los principales requisitos técnicos del proyecto eran los siguientes:
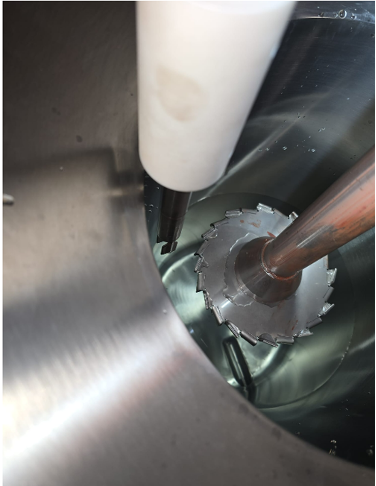
? Seguridad ATEX: incorporar un sistema de control del nivel de producto que permitiera operar el disco dispersor en condiciones seguras.
? Incorporación de sólidos: integrar una boca de carga con tolva para facilitar la descarga de sacos.
? Captación de polvo: disponer de una conexión de aspiración equipada con una válvula automatizada.
? Limpieza del equipo: incorporar un cabezal de limpieza conectado a un sistema de bombeo neumático.
? Iluminación del proceso: integrar un foco para facilitar la visibilidad durante las operaciones.

Además, el equipo debía permitir el procesamiento de una amplia variedad de formulaciones, incluidas pinturas de elevada viscosidad. También era necesario garantizar una limpieza eficaz del dispersor y de los depósitos al finalizar cada lote, minimizando el riesgo de contaminación cruzada.

¿Cómo resolvió Oliver + Batlle los requisitos de la planta piloto?

Oliver + Batlle desarrolló una configuración específica del DISPERMIX VF-4-N para aprovechar al máximo el espacio disponible en la tapa telescópica e integrar los distintos accesorios de proceso, seguridad y limpieza.

La solución permitió reunir en un único equipo los sistemas de alimentación de materias primas, captación de polvo, control de nivel, iluminación y limpieza, adaptando la configuración a las necesidades operativas de una planta piloto.

¿Qué configuración de dispersor y depósitos se contempló?

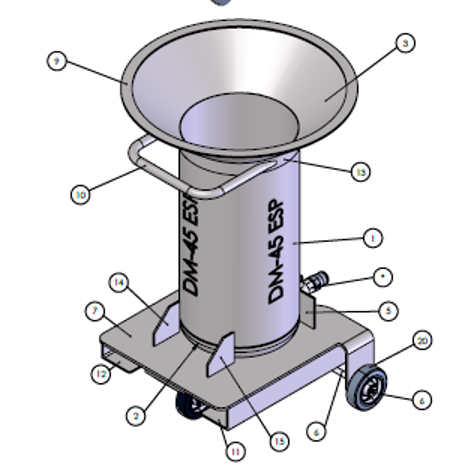
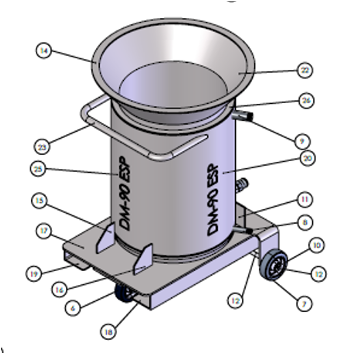
El proyecto se articuló en torno al dispersor DISPERMIX VF-4-N y contempló tres modelos de depósitos compatibles con el equipo:
? DM-45: su reducido tamaño hace especialmente exigente la integración de los elementos internos con el disco dispersor.
? DM-90: equipado con un sistema de refrigeración.
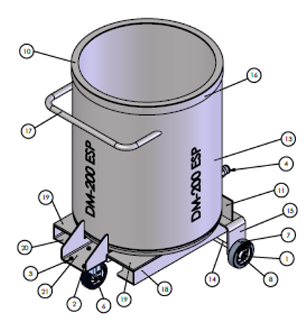
? DM-200: depósito de mayor capacidad compatible.

La compatibilidad con estos tres modelos permite adaptar el equipo a distintas condiciones de proceso y necesidades de fabricación, aportando flexibilidad a las pruebas de desarrollo de nuevas formulaciones.

DM-45

DM-90 (refrigerado)                                                        DM-200

¿Cómo se diseñó el sistema de limpieza entre lotes?

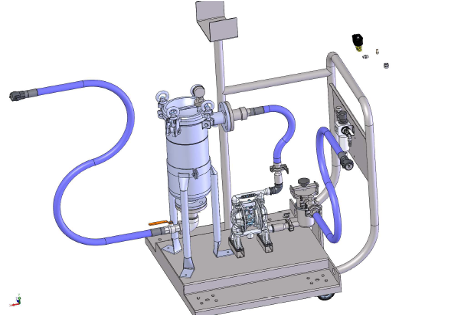
Para facilitar las operaciones de limpieza, Oliver + Batlle incorporó un cabezal específico conectado a un grupo de bombeo neumático, también incluido en el suministro. Este sistema se encarga de impulsar el disolvente utilizado durante la limpieza.

El conjunto permite limpiar el equipo y los depósitos de fabricación al finalizar cada lote, facilitando los cambios de producto y reduciendo el riesgo de contaminación cruzada.

Esta función resulta especialmente relevante en una planta piloto, donde se procesan sucesivamente formulaciones diferentes y es necesario evitar que los residuos de un producto interfieran en las pruebas posteriores.

Grupo de bombeo que impulsa el disolvente de limpieza

¿Qué resultados se obtuvieron con la solución desarrollada para Hempel?

Las pruebas realizadas durante la puesta en marcha confirmaron que la solución desarrollada respondía a los principales requisitos técnicos del proyecto.

Versatilidad de fabricación

El DISPERMIX VF-4-N demostró su capacidad para procesar la variedad de productos prevista para la planta piloto, incluidas formulaciones de alta viscosidad.

Limpieza eficaz entre lotes

Durante las pruebas realizadas, el sistema de limpieza permitió efectuar cambios de producto sin problemas de contaminación cruzada.

Optimización del espacio disponible

La configuración permitió integrar los elementos de proceso, seguridad y limpieza necesarios en un equipo compacto, resolviendo las limitaciones de espacio existentes en la tapa del dispersor.

El proyecto desarrollado para Hempel Polinyà demuestra cómo una solución de ingeniería a medida puede responder a los requisitos específicos de una planta piloto, incluso cuando el espacio disponible condiciona la integración de los distintos componentes.

Mediante la integración de diferentes funcionalidades en una configuración compacta, Oliver + Batlle proporcionó una solución versátil para procesar formulaciones de distintas viscosidades y facilitar la limpieza entre lotes, dos aspectos fundamentales en el desarrollo de nuevos productos.

¿Necesita una solución de dispersión adaptada a su proceso de fabricación?

En Oliver + Batlle somos especialistas en el diseño de soluciones de ingeniería a medida para la industria de las pinturas y los recubrimientos. Desarrollamos equipos y configuraciones adaptados a los requisitos de cada proceso, integrando funciones de fabricación, seguridad y limpieza para responder a las necesidades operativas de cada instalación.

Contacte con nuestro equipo comercial  y descubra cómo podemos ayudarle a desarrollar una solución de dispersión adaptada a sus necesidades de fabricación y desarrollo de nuevos productos.

Siempre al día de nuestras novedades en LinkedIn.
 

Molienda de inmersión: Guía técnica para optimizar la eficacia en recubrimientos

La molienda de inmersión es un proceso de dispersión y molturación de pigmentos que utiliza un molino de cesta circular sumergido directamente en el producto. A diferencia de los sistemas de molienda horizontales, esta tecnología elimina la necesidad de bombas y mangueras, lo que permite reducir las mermas de producto y agilizar las operaciones de limpieza. Además, permite trabajar con lotes de hasta 2.000 litros y productos con viscosidades de hasta 10.000 Centipoises.

Pero ¿qué diferencia a los distintos molinos de inmersión o molinos de cesta circular disponibles en el mercado? ¿Qué características deben tenerse en cuenta a la hora de seleccionar el equipo más adecuado para cada proceso?

La tecnología de los molinos de cesta cuenta con una amplia implantación en la industria de los recubrimientos, y los principales fabricantes han desarrollado diferentes gamas y configuraciones para adaptarse a las necesidades de cada aplicación. Las diferencias en geometría, tamaño, número de ejes de agitación, configuración interna de la cesta o capacidad de refrigeración pueden hacer que la elección del equipo adecuado resulte compleja.

Leer más

sistema de limpieza de tuberías

Contar con un sistema de limpieza de tuberías automático en fábricas de pinturas y productos afines puede ser decisivo a la hora de optimizar los procesos de producción y conseguir una mayor rentabilidad, siendo al mismo tiempo respetuosos con el medio ambiente. Leer más