En el sector del control fitosanitario, la fabricación de productos viscosos como geles o emulsiones presenta desafíos significativos, especialmente cuando incorporan sólidos orgánicos, grasas y azúcares cristalinos de comportamiento abrasivo. Estos productos requieren procesos de alta precisión para asegurar la calidad, la seguridad y la estabilidad, y su elaboración se complica todavía más cuando deben fabricarse en zonas clasificadas ATEX debido a la presencia de disolventes inflamables o polvos explosivos.

Para responder a estos retos, Oliver + Batlle desarrolló una solución de proceso completa, orientada a la fabricación de lotes de 500 litros con productos de viscosidades comprendidas entre 60.000 y 250.000 mPa·s, capaces de trabajar con temperaturas de hasta 90ºC, incluyendo control automático de todo el proceso mediante recetas programadas y trazabilidad completa.

OBJETIVOS DEL PROYECTO: óptima fabricación de productos viscosos

El objetivo consistía en implantar una unidad productiva propia, totalmente automatizada, que permitiera fabricar geles y emulsiones con sólidos orgánicos y grasas, minimizando la intervención manual, optimizando los tiempos de proceso y garantizando las condiciones de seguridad en entorno ATEX. La instalación debía:

  • Aceptar productos abrasivos como azúcares cristalinos.
  • Trabajar en vacío durante fases del proceso.
  • Permitir el calentamiento y enfriamiento controlado.
  • Garantizar la transferencia del producto a las líneas de envasado ya existentes.
  • Ofrecer un sistema de recetas programables paso a paso.

LA SOLUCIÓN TÉCNICA DE OLIVER + BATLLE para la fabricación de productos viscosos

La solución estándar propuesta incluyó

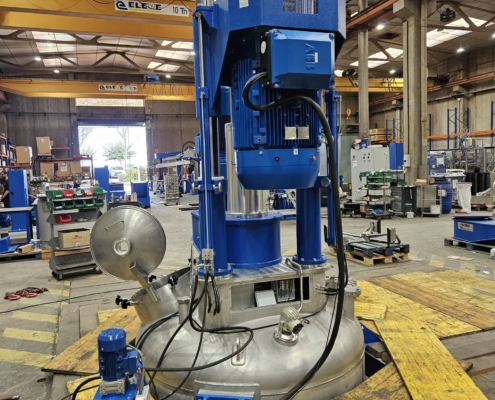
  1. Mezcladora planetaria HIDROBAT MPVDV-700, equipada con:
    1. Tres palas con movimiento planetario y velocidad variable de 60/180 rpm
    2. Rasqueta lateral en PTFE intercambiable
    3. Dispersor central con pala Cowless dentada, velocidad variable de 500/1500 rpm
    4. Cabezal con elevación hidráulica, con sonda de temperatura y transmisor de presión
    5. Cuadro de mandos integrado
  2. Depósitos portátiles, con las siguientes características:
    1. Construcción en acero inoxidable AISI 304L, con interior pulido brillante
    2. Capacidad total de 700 litros y capacidad útil de 525 litros
    3. Refuerzo estructural para trabajar en vacío y con prensa
    4. Camisa de calentamiento y refrigeración en pared lateral y fondo, con aislamiento
    5. Válvula de bola de descarga
  3. Sistema de vacío, compuesto por condensador de 2m² y bomba de vacío específica para garantizar las condiciones de presión requeridas.
  4. Sistema de control SCEM II, con PLC y terminal de operador con pantalla HMI, que permite:
    1. Controlar todas las variables del proceso (tiempo, temperatura, precisión, velocidad, consumos eléctricos)
    2. Programar, almacenar, y ejecutar recetas de fabricación
    3. Generar ficheros CSV y comunicarse con el sistema informático del cliente
    4. Controlar periféricos asociados (bomba de vacío, termorregulador, chiller, etc.)
  5. Tapa prensa portátil tipo TVH-700, para el vaciado eficiente de productos altamente viscosos en depósitos móviles.
  6. Termorregulador capaz de producir agua caliente hasta 90ºC para el calentamiento del producto, y circuito de refrigeración con agua fría a 7ºC mediante un chiller y depósito de mezcla con todos los accesorios necesarios.

RESULTADOS

La instalación desarrollada por Oliver + Batlle permitió al cliente fabricar los productos con total seguridad y fiabilidad en zona ATEX, aplicando el control de recetas programables y la trazabilidad completa de cada lote. Además, la regulación automática de la temperatura durante todo el proceso asegura una calidad constante, evitando variaciones y minimizando los errores.

Gracias a este sistema, se logró una operación sostenible, repetitiva y optimizada en tiempos y recursos, mejorando el rendimiento global de la línea de fabricación y reduciendo riesgos de contaminación cruzada o problemas de manipulación manual.

CONCLUSIÓN

Este proyecto demuestra cómo la ingeniería de procesos aplicada a productos especiales de alta viscosidad, junto con la experiencia de Oliver + Batlle en entornos ATEX, puede aporta soluciones compactas, seguras y altamente automatizadas. Una opción estandarizada que se adapta a las necesidades de sectores como biocidas, adhesivos, recubrimientos de alta viscosidad y formulaciones químicas exigentes, asegurando eficiencia, calidad y total seguridad en el proceso.
 

sector de la agitación

En Oliver + Batlle, la ingeniería del sector de la agitación no va solo de grandes máquinas, acuerdos y materiales. Va de personas que comparten conocimiento, que se remangan cuando llega un reto descomunal y que siguen aprendiendo, a veces a base de errores, incluso después de décadas de experiencia. En esta crónica reunimos seis microhistorias contadas por tres profesionales del equipo: David Manrique, Francesc Llibre y Sergi Dunjó.

Cada uno nos abre una ventana a la cultura de O+B y el sector de la agitación y el envasado: colaboración intergeneracional, creatividad productiva, aprendizaje técnico forjado en la dificultad, la importancia de las habilidades humanas en el sector de la agitación… Al final de cada relato encontrarás el vídeo en el que ellos mismos nos narran sus historias.


Del lápiz al CAD: la hoja que cambió una carrera en el sector de la agitación

Antes de que los monitores iluminaran los escritorios de ingeniería, el diseño técnico en el sector de la agitación se resumía en un lápiz, un papel y paciencia. En ese contexto llegó un joven David Manrique a su prueba de acceso para trabajar en Oliver + Batlle. El tiempo se le echaba encima y el plano, ese que decidía si podría entrar o no, aún estaba incompleto.

Entonces ocurrió algo pequeño… y enorme. Un veterano de la casa se acercó, vio la situación y le ayudó a terminar el dibujo. No fue un gesto de favoritismo, sino una forma de decir: “Aquí nos ayudamos para que el trabajo salga bien.”

Décadas después, David, que actualmente es Director de producción, aún conserva aquella hoja original: mitad trazos suyos, mitad de quien le tendió la mano. Un recordatorio físico de que en Oliver + Batlle la transmisión de conocimiento no se archiva en un servidor: se guarda en las personas.


¿Quieres formar parte de un equipo donde se aprende codo con codo?

¡Trabaja con nosotros! 


Ingeniería XXL, cuando la máquina no cabe en el taller

Hay proyectos grandes… y luego están los proyectos que redefinen el significado de “grande”. El equipo de Oliver + Batlle recibió el encargo de fabricar una máquina tan descomunal que los procedimientos habituales se quedaron cortos desde el minuto uno.

No cabía en las infraestructuras tal como estaban. Hubo que diseñar estructuras auxiliares para sostenerla en el foso, coordinar maniobras de montaje especiales y repensar logística, izado y validación.

El reto fue total: ingeniería, planificación, seguridad, tiempos. Pero también fue una prueba de coordinación humana. Cada persona del equipo aportó experiencia, creatividad y horas, muchas horas; hasta que la máquina del sector de la agitación quedó lista para viajar rumbo a su destino. Descubre aquí la historia íntegra.

sector de la agitación


Contacta con nosotros y descubre nuestros proyectos a gran escala en mezcla y procesos industriales


Crecer porque confían en ti: 27 años de trayectoria en el sector de la agitación

No todos los días encuentras a alguien que pueda resumir casi tres décadas de carrera en la misma empresa con una palabra: confianza. Eso es lo que destaca Francesc Llibre, director de operaciones, cuando mira atrás. Desde sus inicios sintió que en Oliver + Batlle no solo le pedían resultados: creían en su potencial. Le dieron herramientas, formación y respaldo para asumir nuevos retos en el sector de la agitación sin miedo a equivocarse.

Esa confianza sostenida en el tiempo explica dos cosas: por qué Francesc ha crecido profesionalmente y por qué O+B mantiene carreras largas que retienen conocimiento crítico. Cuando las personas sienten apoyo real, devuelven compromiso, continuidad y excelencia en la ejecución.


Buscando calderas para el sector de la agitación en la tierra del vino

Hay años en los que el mercado acelera más rápido de lo que cualquier plan maestro de producción había previsto. En uno de esos picos, la demanda de maquinaria de agitación creció tanto que la fabricación de calderas se convirtió en el gran cuello de botella. ¿Esperar? Imposible. ¿Ampliar capacidad interna al instante? No era realista.

La respuesta del equipo fue pensar lateralmente: si otras industrias fabrican calderas a gran escala… ¿por qué no colaborar? Así llegaron a explorar proveedores fuera del sector habitual, incluyendo talleres vinculados al mundo del vino en el Priorat, donde las bodegas también requieren grandes recipientes metálicos. La investigación abrió puertas, aceleró entregas y demostró que la creatividad en supply chain puede marcar la diferencia.


Problemas que nos hacen mejores

Cuando Sergi Dunjó, nuestro filling product manager, repasa su trayectoria en Oliver + Batlle, no menciona primero los éxitos ni las entregas impecables. Recuerda los momentos difíciles: incidencias en máquinas capaces de mover toneladas de litros, ajustes imprevistos en campo, diagnósticos que obligan a desmontar, revisar, volver a probar. Es en esas situaciones donde el aprendizaje se hace profundo.

Trabajar con equipamientos complejos implica aceptar que los problemas forman parte del proceso de mejora continua. Cada fallo analizado con rigor se transforma en conocimiento compartido; cada solución documentada reduce el riesgo en el siguiente proyecto; cada lección alimenta estándares de calidad más robustos.


Descubre nuestras soluciones de filling con soporte técnico integral


Paciencia y escucha: dos tecnologías blandas imprescindibles en el sector de la agitación y el envasado

La ingeniería está llena de sensores, PLCs y tolerancias… pero hay dos variables que siguen sin poder automatizarse: la paciencia y la escucha. Tras años en proyectos complejos, Sergi resume así dos habilidades humanas que marcan la diferencia entre parchear y solucionar.

  1. Paciencia: Encontrar la causa raíz de un problema serio no siempre ocurre en la primera intervención. A veces hay que medir, esperar, reproducir condiciones, contrastar hipótesis. La prisa crea soluciones aparentes; la paciencia descubre las reales.
  2. Escucha activa: Clientes, equipo de campo, colegas veteranos, datos históricos… Escuchar múltiples voces reduce errores de diagnóstico, mejora la adaptación de la máquina al proceso del cliente y fortalece relaciones humanas en entornos altamente técnicos.

¿Hablamos de cómo adaptar tu línea de llenado a tus procesos?


Las historias de David, Francesc y Sergi nos recuerdan que la fortaleza de Oliver + Batlle va más allá de la tecnología: vive en la experiencia acumulada, la curiosidad para explorar nuevas soluciones y el compromiso humano que sostiene cada entrega del sector de la agitación y el envasado.

Si estas historias te inspiran, mira los vídeos ¡y cuéntanos tu propia experiencia colaborando con O+B en los comentarios de los posts de nuestra página de linkedin!

Descubre más casos reales y testimonios en nuestro canal de Youtube.


En colaboración con una empresa especializada en la producción de emulsionantes (emulsión de parafinas), agentes humectantes y soluciones formuladas a base de grasas, ceras y aceites, dirigidas a los sectores cosmético, farmacéutico y del cuidado del hogar. Su enfoque se centra en la innovación sostenible y en el desarrollo de productos personalizados, diseñados para responder a las necesidades específicas de cada cliente industrial

2. PRODUCTO A PROCESAR

El producto objeto del proyecto es una emulsión de parafinas en agua, formulada mediante un proceso de inversión de fase de (W/O a O/W) con una elevada carga de resina del 50%.

Este proceso comienza con la fusión y mezcla de componentes sólidos de alta viscosidad, y finaliza como una emulsión líquida tras completar la inversión de fase. Esta variación tan significativa en las propiedades reológicas del producto exige un sistema de mezcla altamente versátil, incluyendo un agitador tipo áncora con diseño especial y capacidad de trabajar a temperaturas superiores a 150°C.

3. OBJETIVO DEL PROYECTO

A partir de un proceso de laboratorio consolidado para la fabricación de esta emulsión compleja, la necesidad era escalarlo a nivel industrial.

El objetivo principal era obtener una dispersión estable al 50% de resina mediante inversión de fase, sin formación de espuma.

El mayor reto técnico se concentraba en la fase previa a la inversión, caracterizada por una alta viscosidad que dificulta la mezcla eficiente. Además, factores como la temperatura y el caudal de agua fueron identificados como variables críticas para la estabilidad final del producto.

4. SOLUCIÓN OLIVER + BATLLE

Oliver + Batlle propuso una estrategia de co-desarrollo del proceso con el cliente, basada en el uso del laboratorio interno para validar la solución técnica y asegurar una transición eficaz entre la escala piloto e industrial.

Fase 1 – Ensayos piloto

Se llevaron a cabo tres pruebas piloto en un equipo Polimix de 150L, equipado con:

  • Un eje lento con áncora especial diseñada a medida.
  • Un eje de dispersión de alta velocidad con configuración coaxial.

Para alcanzar las condiciones requeridas, se empleó aceite térmico a más de 150°C.

Objetivo de los ensayos: Validar la capacidad de mezcla para conseguir una inversión de fase estable.

Resultados:

  • El proceso de inversión de fase se realizó con éxito.
  • Se detectaron diferencias de estabilidad entre los lotes y la muestra de referencia, atribuidas a parámetros del proceso (temperatura y caudal), no al sistema de agitación.
  • El comportamiento del equipo fue óptimo en términos de manejo de viscosidades elevadas y trabajo en condiciones críticas.
Fase 2 – Escalado y solución definitiva

Con el enfoque técnico válido, el cliente adquirió:

  1. Unidad piloto VF-11 Especial, equipada con áncora personalizada.
  2. Unidad de aceite térmico para operación del equipo piloto.
  3. Unidad de producción DPS-6000-OR Especial, con sistema de agitación equivalente y preparado para operación con vapor.


Durante la fabricación de los equipos, el cliente mantuvo acceso al laboratorio O+B para continuar el desarrollo de su formulación, garantizando una transición fluida entre fases piloto e industrial.

5. RESULTADOS

  • Validación del proceso de inversión de fase en un entorno industrial simulado.
  • Diseño personalizado del sistema de agitación para las necesidades reológicas del producto.
  • Escalado exitoso del laboratorio a producción industrial.
  • Reducción de riesgo técnico gracias al entorno de pruebas de laboratorio O+B.
  • Equipos actualmente instalados y operativos en la planta del cliente.


1. BREVE DESCRIPCIÓN DEL CLIENTE Y NECESIDAD DE FABRICACIÓN DE RESINAS

Empresa internacional del sector textil, con una infraestructura altamente integrada y sostenible, dedicada a la fabricación de productos de alto valor añadido a partir de fibras recicladas y materias primas orgánicas; busca autonomía en la fabricación de resinas especiales. Con capacidad productiva de referencia en su mercado, su estrategia industrial prioriza la eficiencia, la innovación y la autonomía de procesos clave.

2. PRODUCTO A PROCESAR

Fabricación de resinas especiales utilizada como componente base en formulaciones para aplicaciones técnicas textiles.

3. OBJETIVO

El cliente buscaba implantar una unidad productiva propia para la fabricación de resinas de manera interna y estratégica, que hasta el momento adquiría externamente, con el fin de reforzar su independencia industrial y optimizar los costes de producción.

4. SOLUCIÓN PROPUESTA POR OLIVER + BATLLE

Para responder a este reto, Oliver + Batlle diseño e implementó:

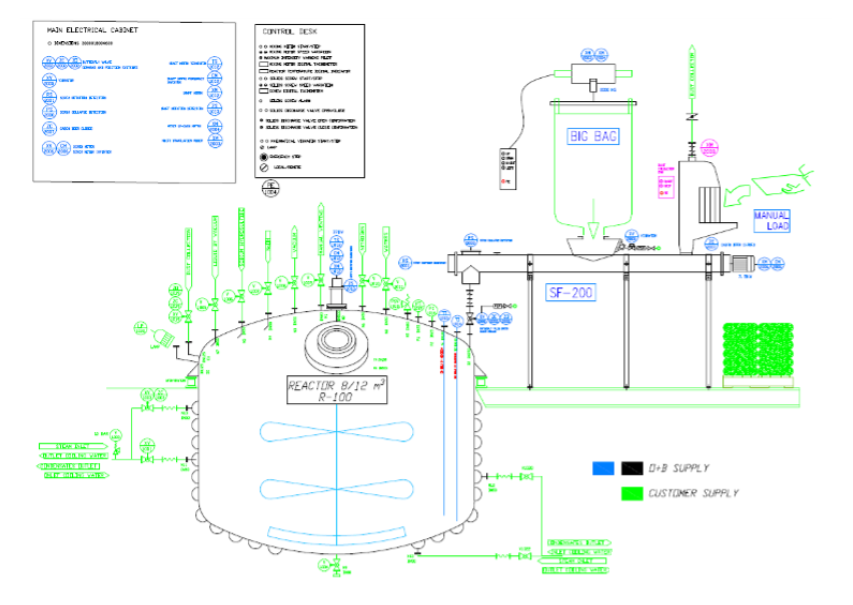
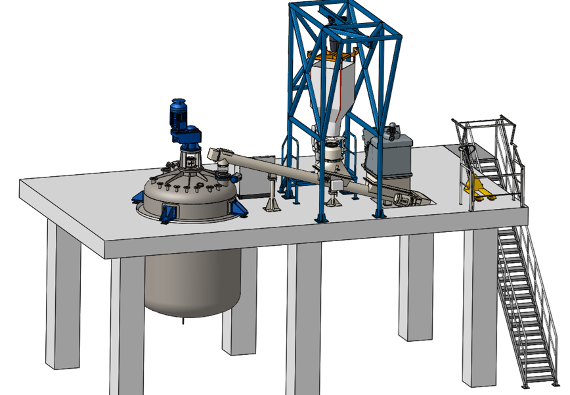
– Reactor de 12.000 litros, concebido para síntesis de resinas mediante reacción de monómeros, con:

  • Media caña en tres sectores para control térmico preciso (vapor/agua de refrigeración)
  • Eje agitador con dos palas tipo INTERMIG de Ø1850 mm
  • Semi-áncora de Ø1700 mm
  • COnstrucción de acero inoxidable AISI 316L
  • Temperatura de trabajo hasta 150°C
  • Presión de trabajo: vacío absoluto a 3 bar g
  • Temperatura media caña hasta 200°C
  • Presión media caña hasta 10 bar g
  • Motor de 37 kW con variador de frecuencia

– Sistema de carga de sólidos mediante sinfín, con descargadores para sacos y Big Bags

– Sistemas de control de proceso completo, incluyendo supervisión de montaje y puesta en marcha in situ


fabricación de resinas especiales


5. RESULTADOS

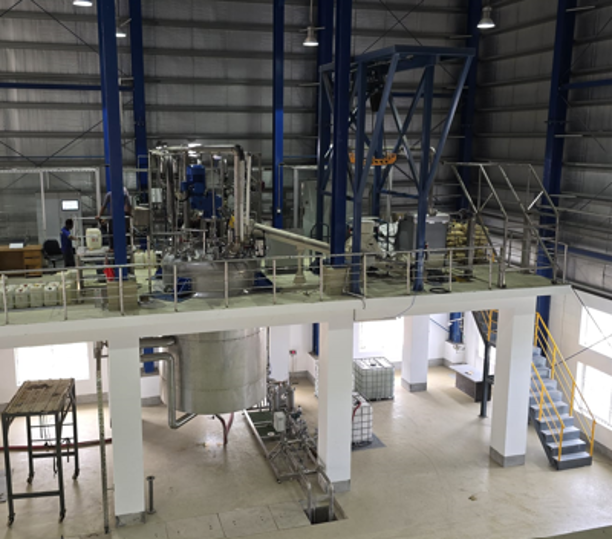
El proyecto permitió satisfacer las necesidades del cliente con una solución robusta, fiable e higiénica, garantizando un rendimiento estable y alineado con los estándares de calidad más exigentes que manejamos desde Oliver + Batlle.


fabricación de resinas especiales


accessories for the automation


Dosificado de pintura

En un mundo industrial cada vez más orientado a la eficiencia, la innovación ya no es un lujo, sino una necesidad y el dosificado de pintura se encuentra en esta tendencia de mejora y excelencia. Esto quedó más que claro en el reciente webinar que organizamos, donde se presentó una solución tan ingeniosa como prometedora: el uso de boquillas impresas en 3D para optimizar el dosificado de pintura.

La sesión, liderada por nuestro Director Comercial Carlos Pacha y protagonizada por Sergi Dunjó (product manager de la línea de llenado) y Sila Ataman (ingeniera química de planta de Azko Nobel), reunió a un público interesado en los avances en la fabricación aditiva aplicados a equipos de envasado. Y la premisa fue clara desde el inicio: la tecnología 3D no es el futuro, es el presente.

Dosificado de pintura: del diseño a la implementación; el camino técnico

Sergi Dunjó fue el encargado de desgranar la parte más técnica del proyecto. Explicó cómo el equipo de Oliver + Batlle ha integrado la impresión 3D en el rediseño de boquillas para el llenado de productos de distinta viscosidad. El foco, según detalló, está enfocado en reducir los ciclos de llenado, mejorar la precisión y permitir una mayor adaptabilidad en el proceso de dosificado de pintura.

Uno de los aspectos más interesantes fue la versatilidad de estas boquillas: una misma pieza puede usarse tanto con sistemas de sujeción por clamp como con las nuevas fijaciones impresas en 3D, lo que permite retrofits sin necesidad de modificar toda la máquina.

Del laboratorio a la planta: el testimonio de Sila

Por su parte, Sila Ataman compartió su experiencia directa en planta durante las pruebas con estas boquillas. Antes, varios productos resultaban imposibles de llenar con éxito, incluso habiendo probado distintos tipos de boquillas convencionales. «Con esta nueva boquilla, el llenado fue fluido y exitoso», afirmó. Además, destacó que la limpieza del componente -uno de los puntos que más dudas generaba- se realizó satisfactoriamente utilizando los solventes habituales. Aunque aún no han probado cambios de color entre ciclos, Sila confía en que la limpieza de las boquillas no supondrá ningún problema.

Para finalizar, su recomendación fue clara: «Si tenéis productos difíciles de llenar, dadle una oportunidad a esta boquilla».

Resultados concretos y visión a futuro en el Dosificado de Pintura

Entre las mejoras más notables, Sergi mencionó un incremento de hasta el 20% en la capacidad de llenado, simplemente integrando las boquillas impresas en equipos existentes. Esto no solo supone un aumento de productividad, sino también un ahorro potencial en costos operativos.

Al ser consultado sobre el alcance de la impresión 3D en otras áreas del equipo de llenado, fue contundente:

«No es una tecnología del futuro, es del presente. Ya estamos utilizando piezas impresas en otras partes del equipo con excelentes resultados».

En cuanto a la disponibilidad comercial, aún se encuentra en fase de I+D, pero se espera su lanzamiento al mercado a principios del próximo año.

Más allá del prototipo

El evento cerró con una invitación a la colaboración y el diálogo abierto. Oliver + Batlle dejó claro que su apuesta por la innovación no se queda en el prototipo, sino que está pensada para transformar la industria de los recubrimientos desde su núcleo operativo.

Una boquilla impresa en 3D puede parecer un pequeño cambio, pero en manos de una empresa que piensa en grande, se convierte en una revolución.