En colaboración con una empresa especializada en la producción de emulsionantes (emulsión de parafinas), agentes humectantes y soluciones formuladas a base de grasas, ceras y aceites, dirigidas a los sectores cosmético, farmacéutico y del cuidado del hogar. Su enfoque se centra en la innovación sostenible y en el desarrollo de productos personalizados, diseñados para responder a las necesidades específicas de cada cliente industrial

2. PRODUCTO A PROCESAR

El producto objeto del proyecto es una emulsión de parafinas en agua, formulada mediante un proceso de inversión de fase de (W/O a O/W) con una elevada carga de resina del 50%.

Este proceso comienza con la fusión y mezcla de componentes sólidos de alta viscosidad, y finaliza como una emulsión líquida tras completar la inversión de fase. Esta variación tan significativa en las propiedades reológicas del producto exige un sistema de mezcla altamente versátil, incluyendo un agitador tipo áncora con diseño especial y capacidad de trabajar a temperaturas superiores a 150°C.

3. OBJETIVO DEL PROYECTO

A partir de un proceso de laboratorio consolidado para la fabricación de esta emulsión compleja, la necesidad era escalarlo a nivel industrial.

El objetivo principal era obtener una dispersión estable al 50% de resina mediante inversión de fase, sin formación de espuma.

El mayor reto técnico se concentraba en la fase previa a la inversión, caracterizada por una alta viscosidad que dificulta la mezcla eficiente. Además, factores como la temperatura y el caudal de agua fueron identificados como variables críticas para la estabilidad final del producto.

4. SOLUCIÓN OLIVER + BATLLE

Oliver + Batlle propuso una estrategia de co-desarrollo del proceso con el cliente, basada en el uso del laboratorio interno para validar la solución técnica y asegurar una transición eficaz entre la escala piloto e industrial.

Fase 1 – Ensayos piloto

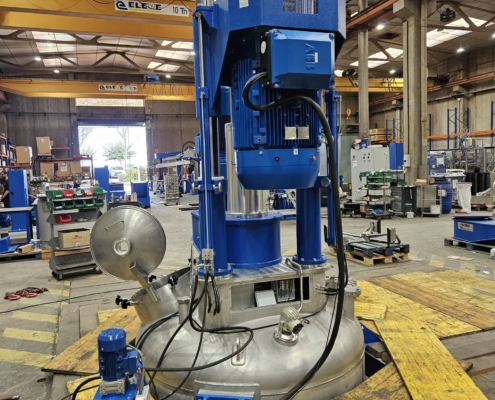
Se llevaron a cabo tres pruebas piloto en un equipo Polimix de 150L, equipado con:

  • Un eje lento con áncora especial diseñada a medida.
  • Un eje de dispersión de alta velocidad con configuración coaxial.

Para alcanzar las condiciones requeridas, se empleó aceite térmico a más de 150°C.

Objetivo de los ensayos: Validar la capacidad de mezcla para conseguir una inversión de fase estable.

Resultados:

  • El proceso de inversión de fase se realizó con éxito.
  • Se detectaron diferencias de estabilidad entre los lotes y la muestra de referencia, atribuidas a parámetros del proceso (temperatura y caudal), no al sistema de agitación.
  • El comportamiento del equipo fue óptimo en términos de manejo de viscosidades elevadas y trabajo en condiciones críticas.
Fase 2 – Escalado y solución definitiva

Con el enfoque técnico válido, el cliente adquirió:

  1. Unidad piloto VF-11 Especial, equipada con áncora personalizada.
  2. Unidad de aceite térmico para operación del equipo piloto.
  3. Unidad de producción DPS-6000-OR Especial, con sistema de agitación equivalente y preparado para operación con vapor.


Durante la fabricación de los equipos, el cliente mantuvo acceso al laboratorio O+B para continuar el desarrollo de su formulación, garantizando una transición fluida entre fases piloto e industrial.

5. RESULTADOS

  • Validación del proceso de inversión de fase en un entorno industrial simulado.
  • Diseño personalizado del sistema de agitación para las necesidades reológicas del producto.
  • Escalado exitoso del laboratorio a producción industrial.
  • Reducción de riesgo técnico gracias al entorno de pruebas de laboratorio O+B.
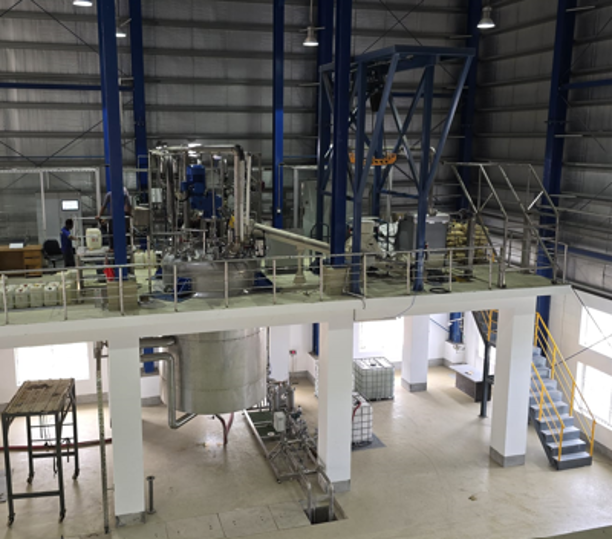
  • Equipos actualmente instalados y operativos en la planta del cliente.


1. BREVE DESCRIPCIÓN DEL CLIENTE Y NECESIDAD DE FABRICACIÓN DE RESINAS

Empresa internacional del sector textil, con una infraestructura altamente integrada y sostenible, dedicada a la fabricación de productos de alto valor añadido a partir de fibras recicladas y materias primas orgánicas; busca autonomía en la fabricación de resinas especiales. Con capacidad productiva de referencia en su mercado, su estrategia industrial prioriza la eficiencia, la innovación y la autonomía de procesos clave.

2. PRODUCTO A PROCESAR

Fabricación de resinas especiales utilizada como componente base en formulaciones para aplicaciones técnicas textiles.

3. OBJETIVO

El cliente buscaba implantar una unidad productiva propia para la fabricación de resinas de manera interna y estratégica, que hasta el momento adquiría externamente, con el fin de reforzar su independencia industrial y optimizar los costes de producción.

4. SOLUCIÓN PROPUESTA POR OLIVER + BATLLE

Para responder a este reto, Oliver + Batlle diseño e implementó:

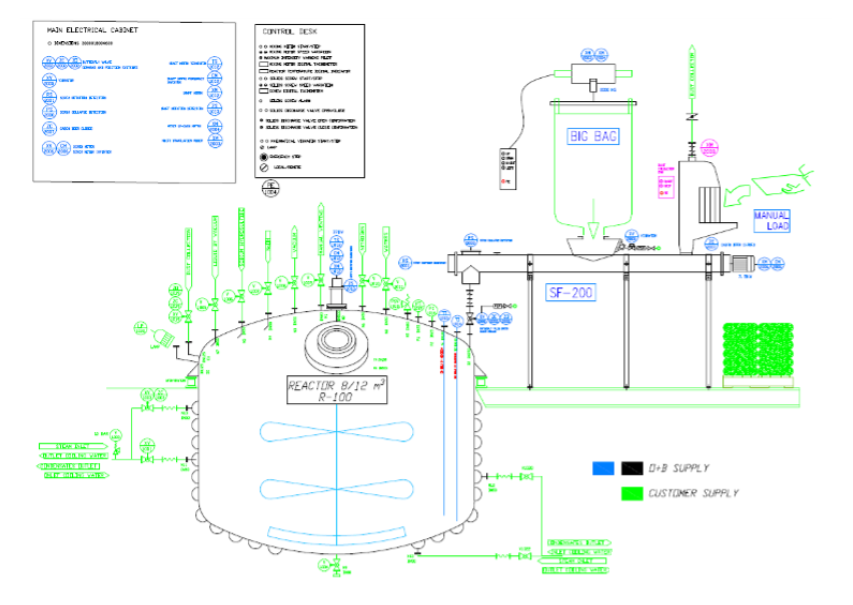
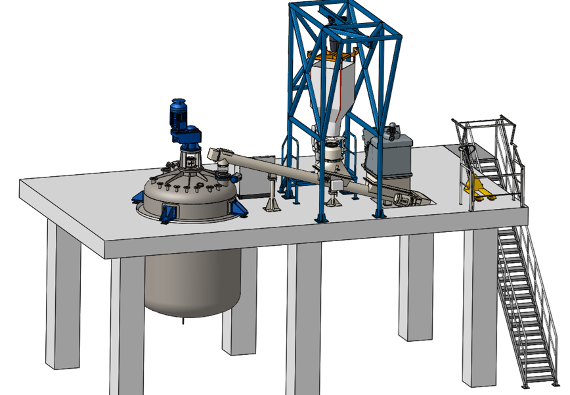
– Reactor de 12.000 litros, concebido para síntesis de resinas mediante reacción de monómeros, con:

  • Media caña en tres sectores para control térmico preciso (vapor/agua de refrigeración)
  • Eje agitador con dos palas tipo INTERMIG de Ø1850 mm
  • Semi-áncora de Ø1700 mm
  • COnstrucción de acero inoxidable AISI 316L
  • Temperatura de trabajo hasta 150°C
  • Presión de trabajo: vacío absoluto a 3 bar g
  • Temperatura media caña hasta 200°C
  • Presión media caña hasta 10 bar g
  • Motor de 37 kW con variador de frecuencia

– Sistema de carga de sólidos mediante sinfín, con descargadores para sacos y Big Bags

– Sistemas de control de proceso completo, incluyendo supervisión de montaje y puesta en marcha in situ


fabricación de resinas especiales


5. RESULTADOS

El proyecto permitió satisfacer las necesidades del cliente con una solución robusta, fiable e higiénica, garantizando un rendimiento estable y alineado con los estándares de calidad más exigentes que manejamos desde Oliver + Batlle.


fabricación de resinas especiales


accessories for the automation


Dosificado de pintura

En un mundo industrial cada vez más orientado a la eficiencia, la innovación ya no es un lujo, sino una necesidad y el dosificado de pintura se encuentra en esta tendencia de mejora y excelencia. Esto quedó más que claro en el reciente webinar que organizamos, donde se presentó una solución tan ingeniosa como prometedora: el uso de boquillas impresas en 3D para optimizar el dosificado de pintura.

La sesión, liderada por nuestro Director Comercial Carlos Pacha y protagonizada por Sergi Dunjó (product manager de la línea de llenado) y Sila Ataman (ingeniera química de planta de Azko Nobel), reunió a un público interesado en los avances en la fabricación aditiva aplicados a equipos de envasado. Y la premisa fue clara desde el inicio: la tecnología 3D no es el futuro, es el presente.

Dosificado de pintura: del diseño a la implementación; el camino técnico

Sergi Dunjó fue el encargado de desgranar la parte más técnica del proyecto. Explicó cómo el equipo de Oliver + Batlle ha integrado la impresión 3D en el rediseño de boquillas para el llenado de productos de distinta viscosidad. El foco, según detalló, está enfocado en reducir los ciclos de llenado, mejorar la precisión y permitir una mayor adaptabilidad en el proceso de dosificado de pintura.

Uno de los aspectos más interesantes fue la versatilidad de estas boquillas: una misma pieza puede usarse tanto con sistemas de sujeción por clamp como con las nuevas fijaciones impresas en 3D, lo que permite retrofits sin necesidad de modificar toda la máquina.

Del laboratorio a la planta: el testimonio de Sila

Por su parte, Sila Ataman compartió su experiencia directa en planta durante las pruebas con estas boquillas. Antes, varios productos resultaban imposibles de llenar con éxito, incluso habiendo probado distintos tipos de boquillas convencionales. «Con esta nueva boquilla, el llenado fue fluido y exitoso», afirmó. Además, destacó que la limpieza del componente -uno de los puntos que más dudas generaba- se realizó satisfactoriamente utilizando los solventes habituales. Aunque aún no han probado cambios de color entre ciclos, Sila confía en que la limpieza de las boquillas no supondrá ningún problema.

Para finalizar, su recomendación fue clara: «Si tenéis productos difíciles de llenar, dadle una oportunidad a esta boquilla».

Resultados concretos y visión a futuro en el Dosificado de Pintura

Entre las mejoras más notables, Sergi mencionó un incremento de hasta el 20% en la capacidad de llenado, simplemente integrando las boquillas impresas en equipos existentes. Esto no solo supone un aumento de productividad, sino también un ahorro potencial en costos operativos.

Al ser consultado sobre el alcance de la impresión 3D en otras áreas del equipo de llenado, fue contundente:

«No es una tecnología del futuro, es del presente. Ya estamos utilizando piezas impresas en otras partes del equipo con excelentes resultados».

En cuanto a la disponibilidad comercial, aún se encuentra en fase de I+D, pero se espera su lanzamiento al mercado a principios del próximo año.

Más allá del prototipo

El evento cerró con una invitación a la colaboración y el diálogo abierto. Oliver + Batlle dejó claro que su apuesta por la innovación no se queda en el prototipo, sino que está pensada para transformar la industria de los recubrimientos desde su núcleo operativo.

Una boquilla impresa en 3D puede parecer un pequeño cambio, pero en manos de una empresa que piensa en grande, se convierte en una revolución.


fabricación de pinturas y tintas

Hablemos sobre la fabricación de pinturas y tintas. Hace muchos años que Oliver y Batlle empezó a utilizar el sistema de carga por vacío en aplicaciones industriales complejas. La experiencia acumulada con productos en polvo difíciles de manipular como Aerosil, negro de humo, microesferas de vidrio o bentonita impulsó a O+B para desarrollar un proyecto de I+D. Enfocado en la creación de una solución específica para esta aplicación: la instalación de carga por vacío de materias primas en polvo, llamada DISPERVAC.

Con DISPERVAC se resuelve la carga de materias primas que presentan alguna dificultad de manipulación debido a su volatilidad, suciedad, características contaminantes o nocivas para la salud.

Distintos fabricantes de maquinaria para aplicaciones para el sector químico hace años que han introducido en el mercado sistemas de mezcla en línea para la incorporación de materias primas en polvo en procesos de dispersión. Con el objetivo de ofrecer una alternativa sólida y competitiva, Oliver y Batlle desarrolló el sistema DISPERVAC. Éste combina una alimentación por vacío de sólidos con el sistema de dispersión Polimix, logrando una solución altamente eficiente, segura y versátil.

Tras analizar los distintos procesos disponibles en el mercado, consideramos que nuestra propuesta tecnológica DISPERVAC es particularmente interesante en la incorporación de pigmentos como el dióxido de titanio (TiO2). Ampliamente utilizado en la industria de pinturas por su poder cubriente y rendimiento colorimétrico pero de difícil manipulación y elevado coste.

Seguidamente expondremos una serie de ideas que sirven de apoyo, promoción y uso del sistema DISPERVAC que esperamos sean de su interés.

Fabricación de pinturas y tintas: Ventajas del sistema DISPERVAC

Hoy en día, el coste de los pigmentos es uno de los más relevantes en la fabricación de pinturas y tintas y su ahorro puede representar un valor significativo para la rentabilidad del proceso.

Uno de los pigmentos más utilizados es el dióxido de titanio (TiO2), un producto muy costoso y difícil de manipular. Dependiendo de la fórmula del producto, puede representar entre el 25 % y el 40 % del coste total de fabricación. Desde hace tiempo, se debate la posibilidad de que este pigmento sea clasificado como producto cancerígeno. Lo que podría derivar en una futura legislación que limite su uso.

En previsión de este escenario, Oliver y Batlle ha desarrollado un sistema de carga por vacío aplicable a máquinas de dispersión. Resuelve la manipulación de pigmentos en polvo y facilita su incorporación segura y eficiente en el proceso.

La carga por vacío de pigmentos en polvo en la fabricación de pinturas y tintas ofrece ventajas especialmente relevantes en la dispersión de pigmentos como el TiO2:

  1. Aumenta el poder colorimétrico de los pigmentos.
  2. Permite reducir la cantidad de pigmento utilizado, ya que las dispersiones libres de aire logran una mejor distribución de las partículas y una fabricación más eficiente, evitando el efecto “airbag” provocado exceso de aire.

DISPERVAC: un método ultraeficiente de dispersión al vacío en la fabricación de pinturas y tintas

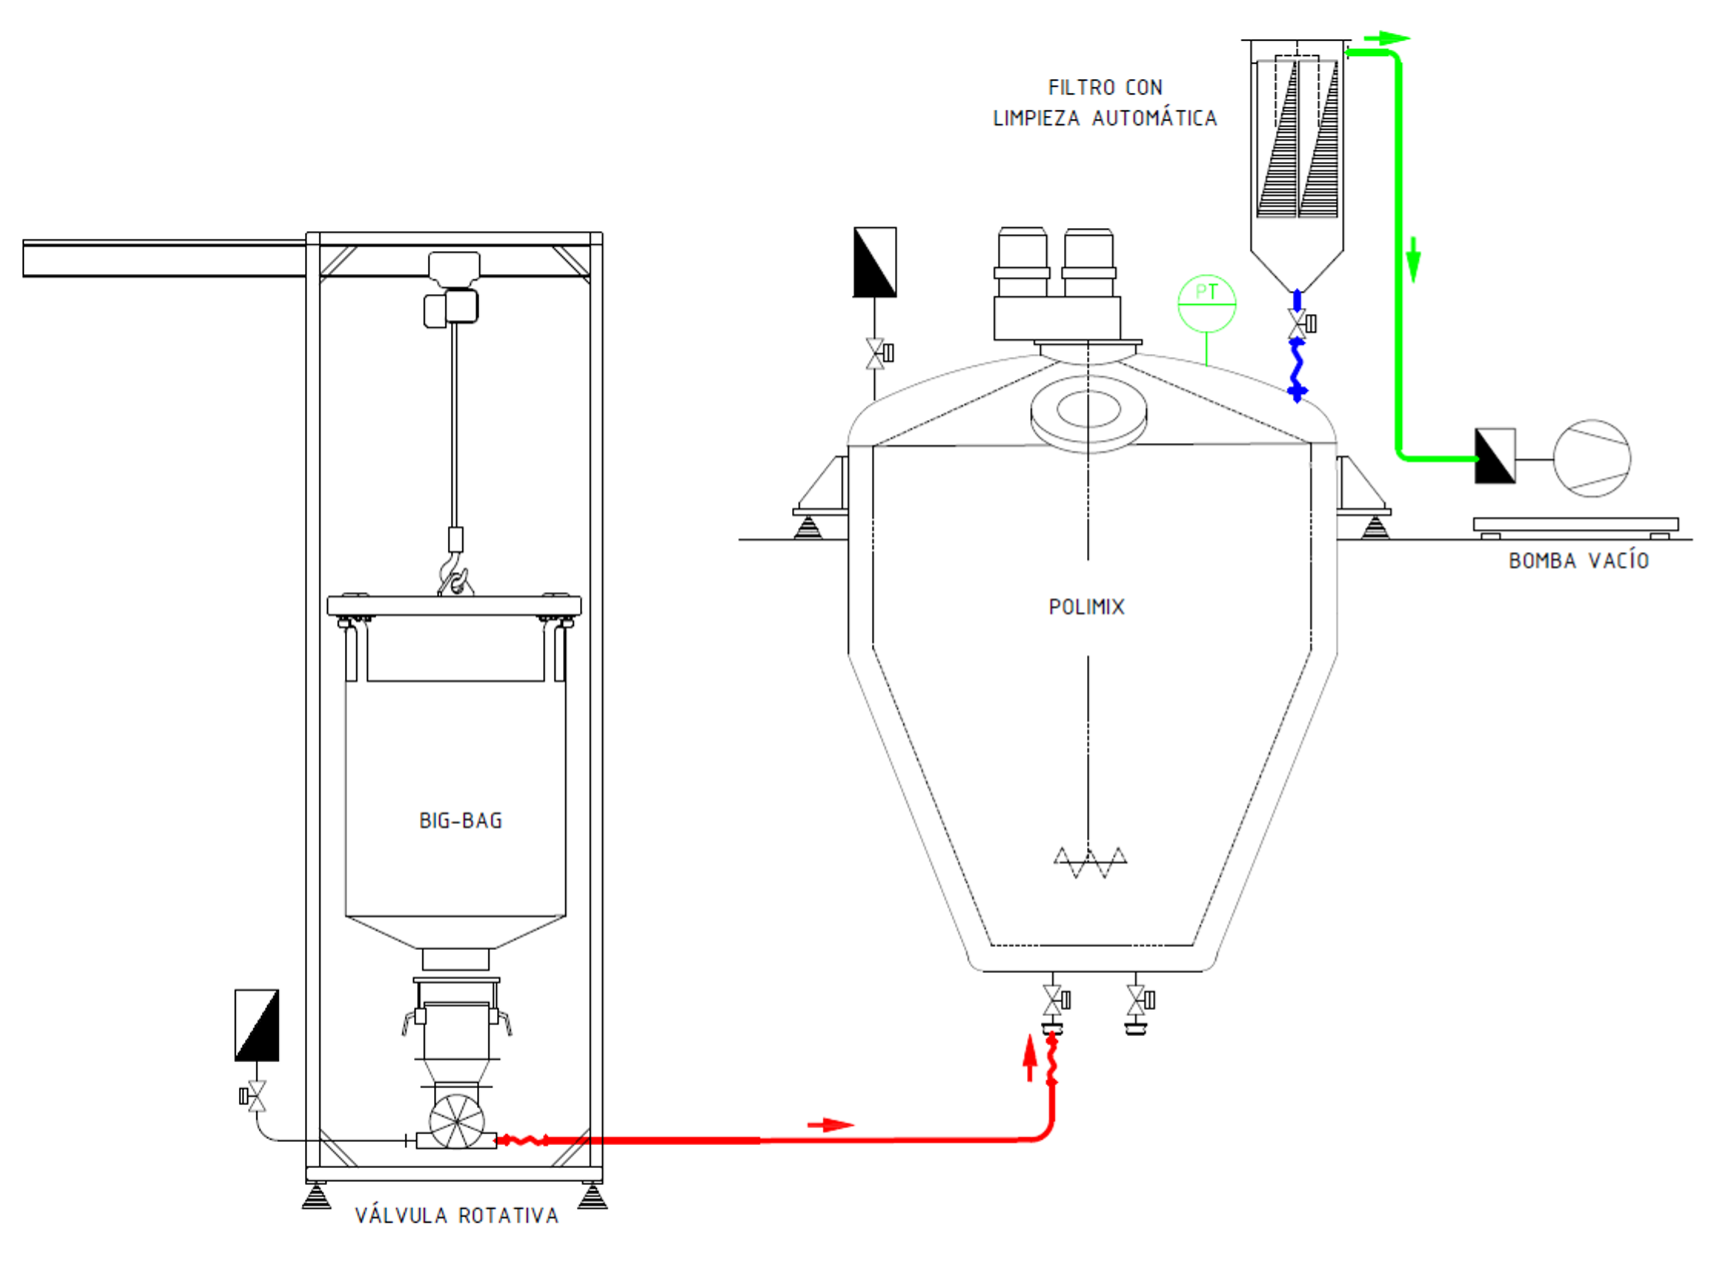
El sistema DISPERVAC se compone de las dos unidades siguientes:

  • Un sistema de manipulación para carga y trasvase de materias primas en polvo, equipado con sistema de vacío.
  • Una máquina de fabricación basada en la tecnología de dispersión, con diseño troncocónico coaxial preparada para trabajar al vacío.

El sistema de manipulación por vacío es especialmente útil para materias primas altamente volátiles o pulverulentas: como silicatos de aluminio o microesferas de vidrio, y para todo tipo de pigmentos o cargas como TiO2, carbonatos de calcio, talco o sílices. El sistema propuesto por Oliver y Batlle puede ofrecerse en dos configuraciones distintas:


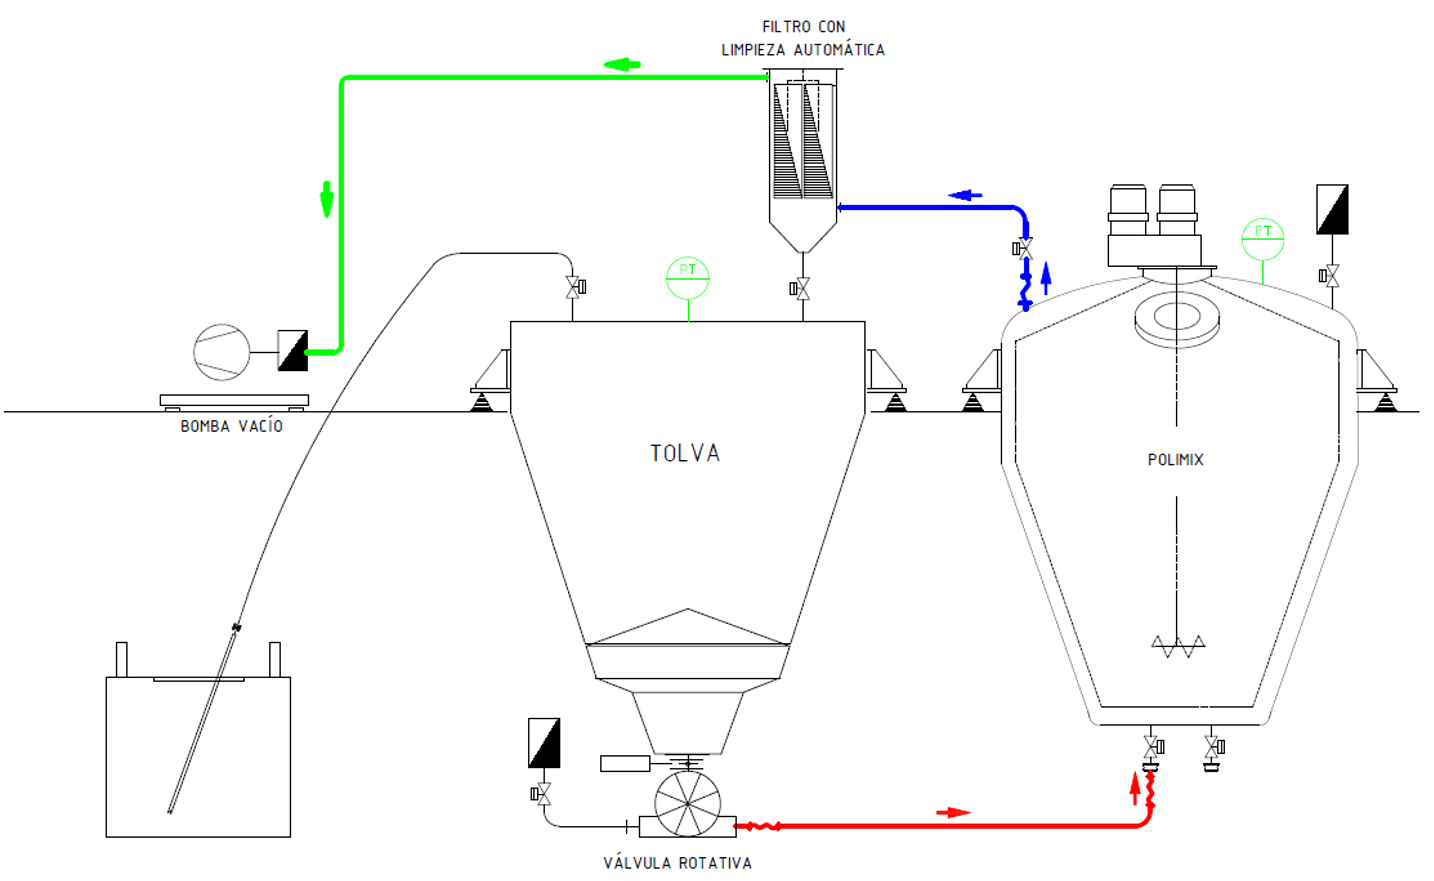
  • Con un depósito estanco donde se puede preparar la fórmula completa, tal como se muestra en el siguiente esquema:Fabricación de pinturas y tintas
  • Soluciones para la carga de materiales en polvo suministrados en sacos tipo big-bag o sacos tradicionales de 25 kg.
fabricación de pinturas y tintas


En la primera opción, la tolva de precarga puede utilizarse para preparar las fórmulas de materias primas en polvo antes de ser introducidas en la máquina de fabricación.

El sistema de vacío se emplea para dos funciones principales:

  1. Carga de materias primas en polvo.
  2. Extracción de aire del producto terminado.

DISPERVAC puede parametrizarse para cada producto, lo que permite trabajar con una amplia variedad de materias primas sin limitaciones en cuanto a densidad real o aparente o granulometría.

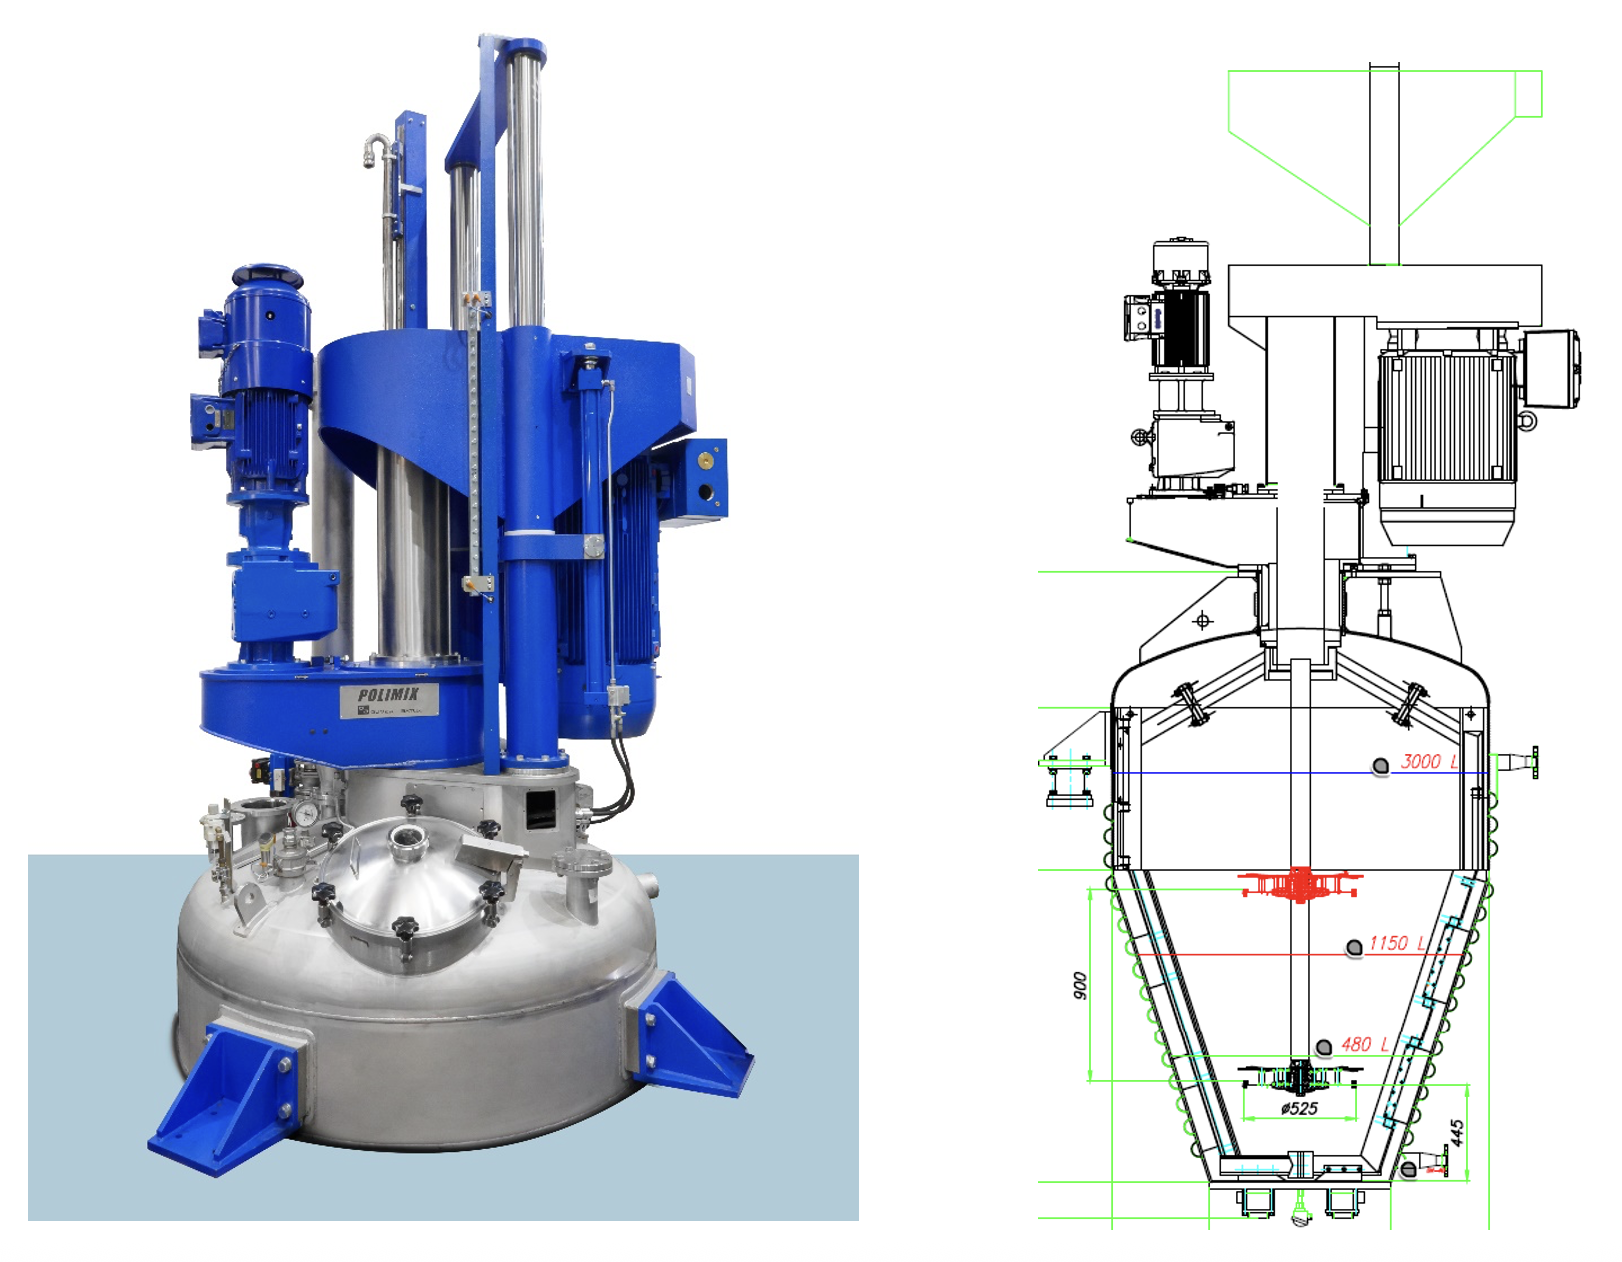
La máquina de fabricación debe ser estanca y preparada para operar bajo vacío. Para alcanzar la máxima eficiencia en la dispersión de materias primas en polvo, se recomienda el uso de un depósito de forma troncocónica con dos sistemas de agitación coaxiales:

  • Un sistema dispersor con una o dos turbinas, con elevación y descenso de los discos.
  • Un homogeneizador tipo áncora con rascadores basculantes que limpian las paredes del recipiente.


Efricacia en procesos de dispersión

Estas máquinas son altamente eficientes en procesos de dispersión, ya que la carga por vacío se realiza desde el fondo de la máquina, permitiendo la incorporación inmediata de los pigmentos en la corriente del líquido provocada por la turbina de dispersión. Esto evita que los pigmentos floten o permanezcan en la superficie, como ocurre con los sistemas de carga superior.

La forma troncocónica dirige el flujo de los polvos directamente hacia la primera turbina dispersora, permitiendo iniciar el proceso con una cantidad mínima de líquido. Utilizando un dispersante adecuado en tipo y calidad, se obtienen excelentes resultados de dispersión.

El sistema DISPERVAC permite manipular los productos en polvo mediante vacío, evitando por completo las emanaciones de polvo durante la carga y las pérdidas asociadas. Es especialmente adecuado para productos de baja densidad o que requieren condiciones especiales de manipulación por ser nocivos para el operario, como el TiO2.

El sistema de succión por vacío puede programarse de forma parametrizada para garantizar que los pigmentos se incorporen con el caudal adecuado, de forma totalmente controlada y repetitiva.

La introducción de pigmentos en la fabricación de pinturas y tintas es una operación crítica y, en ocasiones, compleja. Con el sistema DISPERVAC programable, se garantiza una incorporación repetitiva y sin aire, lo que mejora la dispersión de los pigmentos, aumenta el rendimiento colorimétrico y permite reducir los costes de materias primas en las formulaciones.


¿Que máquinas de fabricación de pinturas y tintas se utilizan en una instalación DISPERVAC? 

El uso de dispersores equipados con turbinas de diente de sierra o del tipo HDM como se ha hecho habitualmente continúa siendo un método efectivo siempre que se haga en depósitos cuya geometría mejore su efectividad como en el caso de la geometría troncocónica. La geometría troncocónica permite formular la fase de dispersión con la mínima cantidad de líquido haciendo más efectivo el uso de las turbinas que siempre se han utilizado. Este tipo de geometría, en máquinas de grandes dimensiones, permite usar en el fondo del depósito una pequeña turbina y en un punto intermedio una segunda turbina de mayor diámetro. Aunque se trabaje con dos turbinas al mismo tiempo, la potencia a instalar en la máquina no tiene por qué ser muy elevada. 


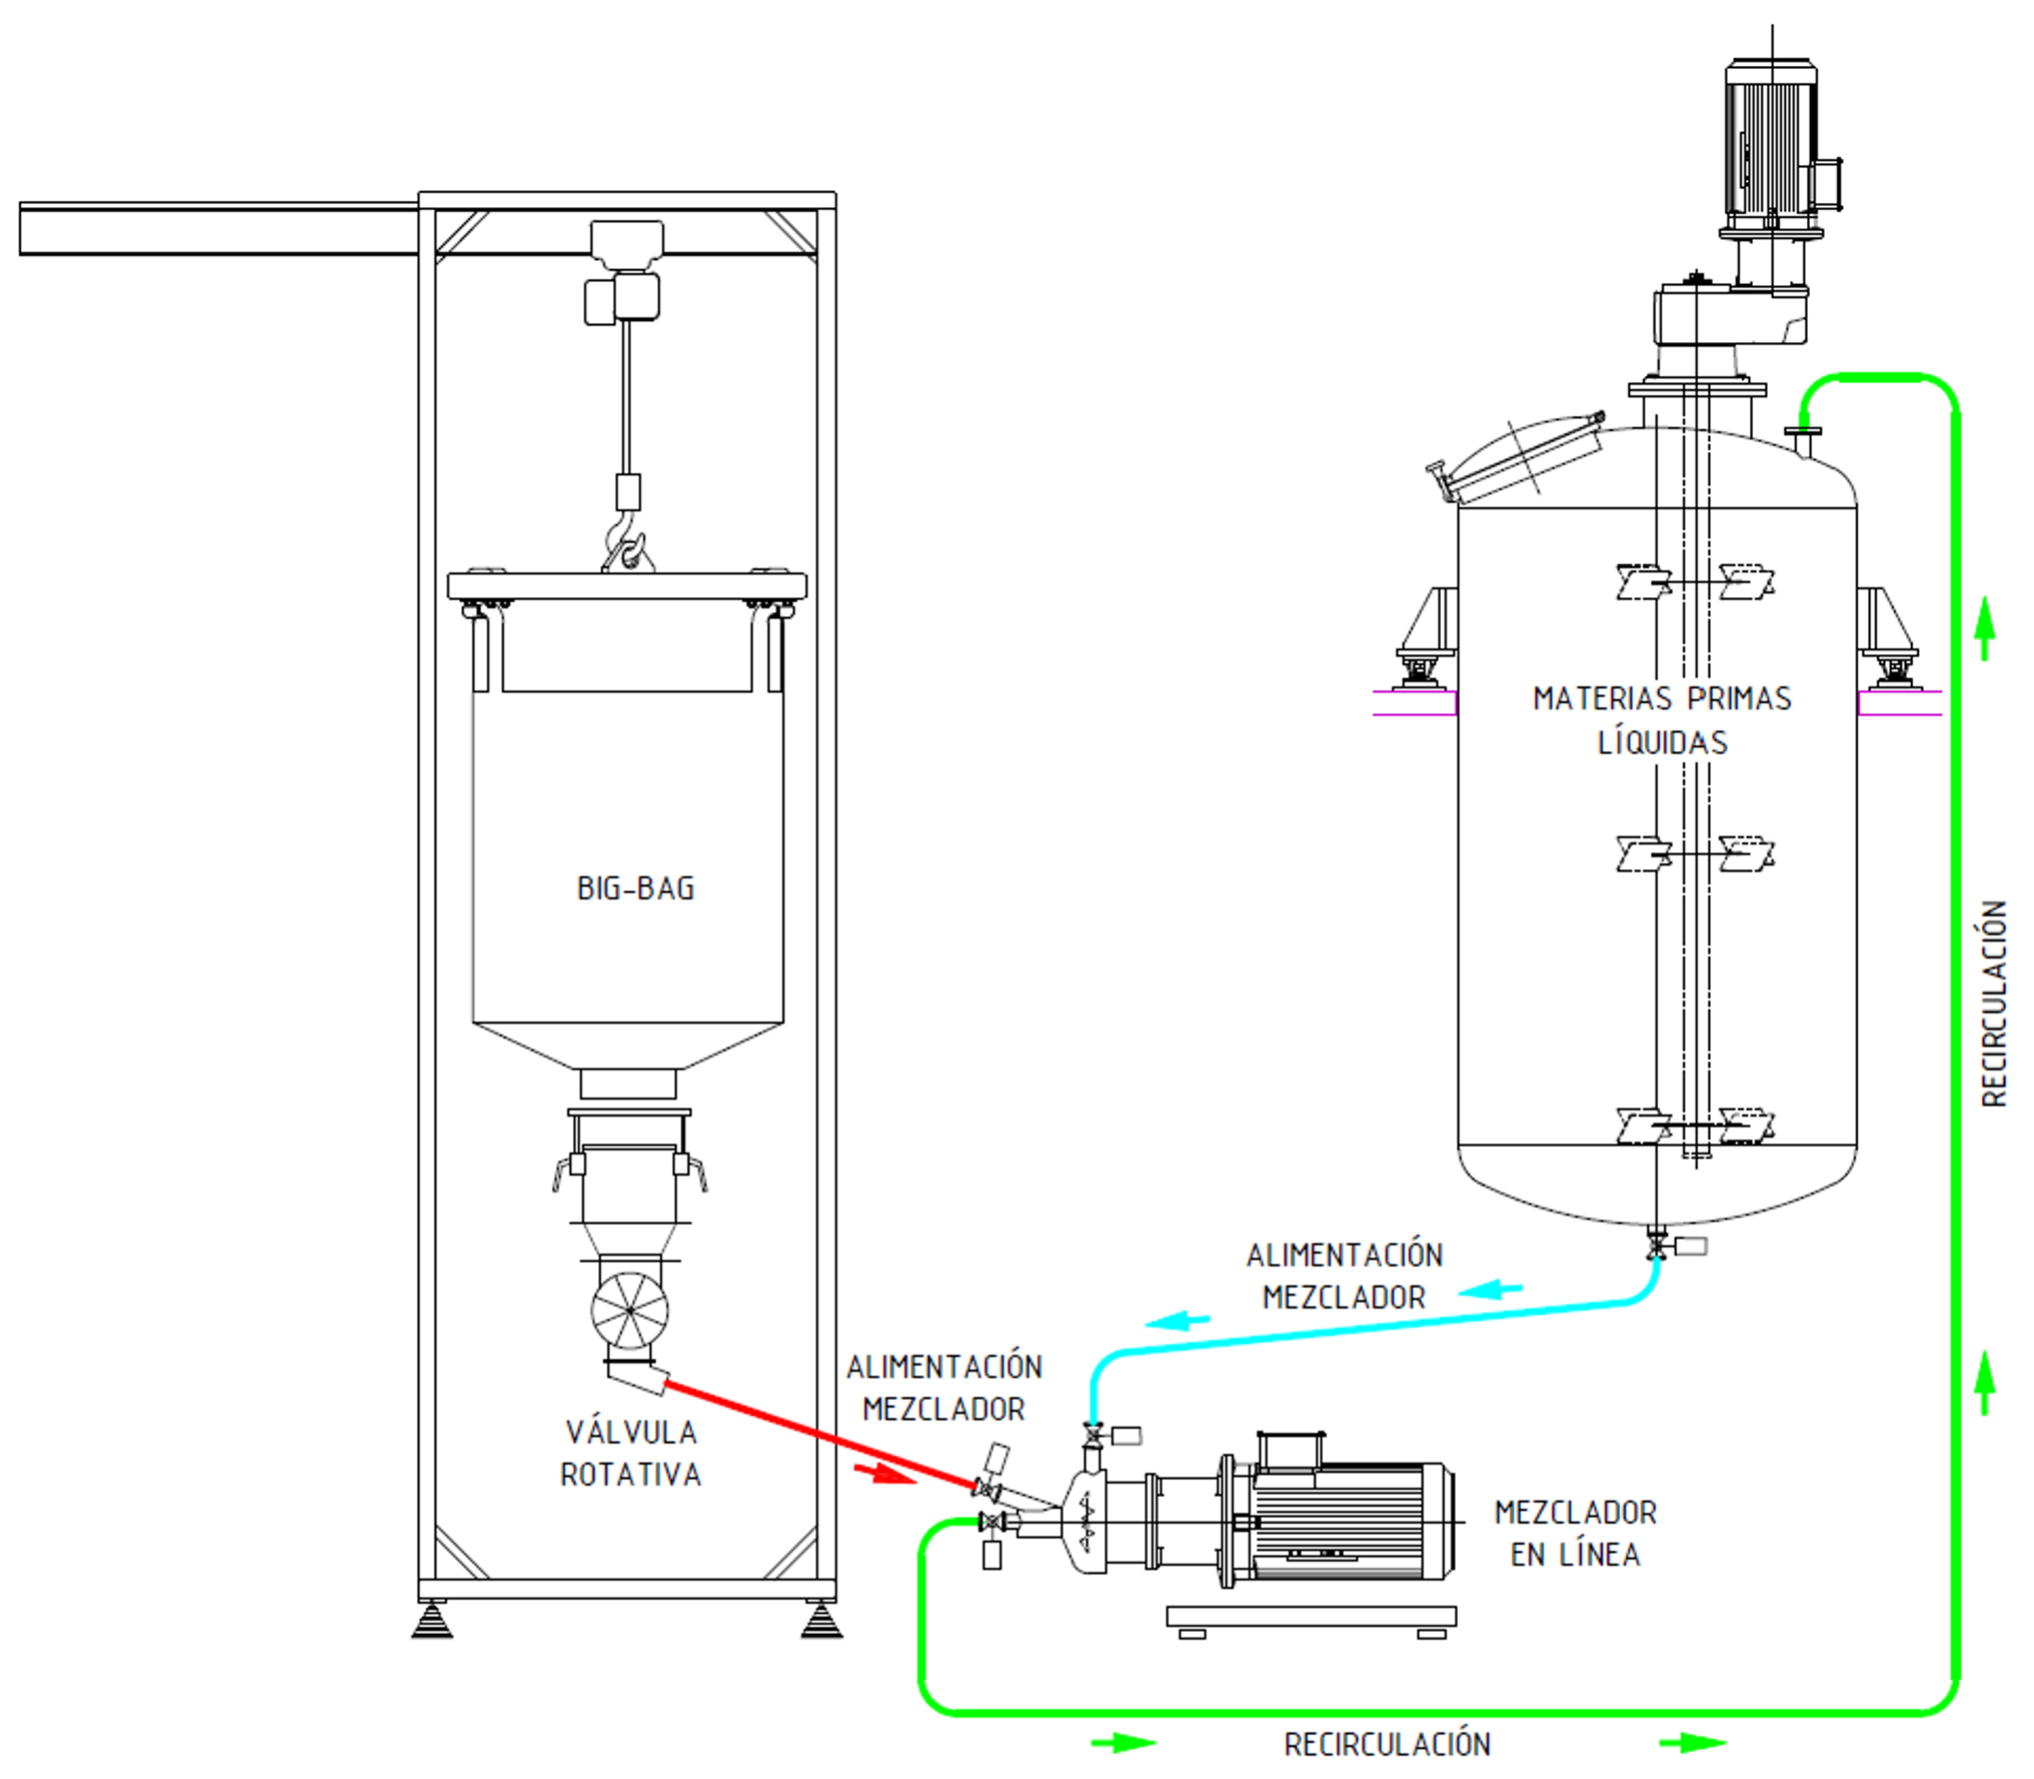
Comparando el sistema DISPERVAC con los procesos de mezcla en línea

Los procesos de dispersión en línea por sistema de vacío promocionados en el sector argumentan una menor potencia instalada. Esta argumentación debe ir vinculada a la rapidez del proceso de dispersión. Para conseguir unos tiempos de dispersión más cortos que un dispersor tradicional y que en el mezclador en línea tenga capacidad de aspiración del pigmento, el mezclador en línea debe trabajar a una velocidad muy elevada y estas elevadas velocidades requieren de potencias elevadas (según la información técnica disponible se fabrican máquinas de hasta 110kW). Además, hay que tener en cuenta que los mezcladores en línea necesitan un depósito de recirculación y homogeneización de la fabricación. Este depósito adicional también deberá llevar instalado un agitador cuya potencia vendrá definida por la cantidad de producto a fabricar. En resumen, la suma de las dos potencias instaladas en un sistema de mezcla en línea muchas veces superará la potencia instalada en una máquina del tipo Polimix troncocónico coaxial.

Otra dificultad no especificada en los dispersores en línea es la temperatura que adquiere el producto en el interior de la cámara de dispersión. Esta temperatura para productos de base disolvente que suelen contener componentes volátiles e inflamables puede ser una dificultad añadida.

En los sistemas de mezcla en línea la extracción del aire que puede contener los componentes en polvo solamente se puede evitar con la instalación de un sistema de vacío que frecuentemente no se proponen en las instalaciones.
fabricación de pinturas y tintas

En el proceso de fabricación con DISPERVAC se produce una salida del exceso de aire que contienen los pigmentos

Los pigmentos que se utilizan para la fabricación de pinturas y tintas, muchos de ellos contienen un porcentaje de aire ocluido que puede estar entre un 25 y un 30 % de su volumen. En el momento que se hace la carga por vacío a la máquina de dispersión, se añade una pequeña cantidad de aire para facilitar el transporte del polvo hasta el interior del dispersor. Los sistemas de dispersión con turbinas del tipo de diente de sierra también tienen tendencia a incorporar pequeñas cantidades de aire durante su trabajo de cizalladura. En un proceso de dispersión de pigmentos existe un momento en el que la existencia de aire favorece la humectación de todas las caras de las partículas de pigmento y este efecto en el preciso momento de la dispersión es beneficioso.


Los excesos de aire y sus consecuencias

Estos excesos de aire en un momento dado pueden ser útiles para el proceso de fabricación, pero al finalizar la fabricación, los excesos de aire pueden llegar presentar problemas de inestabilidad de volumen de la fabricación o oclusiones de aire que aparecen en el momento de la aplicación. Con el sistema DISPERVAC no representan ningún problema si existe aire ocluido en el producto al terminar la fabricación, ya que se pueden extraer con el mismo sistema de vacío utilizado para la carga.

Un proceso de fabricación exento de aire favorece la distribución uniforme de las partículas de pigmento y a su vez, hace que no puedan aparecer burbujas de aire en el momento de la aplicación de la pintura o la tinta. En el caso de tintas de impresión, la extracción de aire hace que aumente el efecto de brillo de una tinta preparada para su aplicación.

Las espumas que aparecen en un proceso de fabricación de pinturas y tintas motivadas por la aparición de aire en el proceso suelen compensarse con la adición de antiespumantes. El proceso de fabricación efectuado con el sistema DISPERVAC con sistema de vacío se utiliza para extraer aire del producto y en muchos casos reducirá el coste de fabricación con el ahorro de antiespumantes.


Incorporación de pigmentos y cargas con el sistema DISPERVAC

En un proceso clásico de fabricación de pinturas decorativas base agua con máquinas de forma cilíndrica tradicional, se suele iniciar el proceso de dispersión del TiO2 con todo el líquido posible para tener un volumen importante de masa líquida donde introducir los componentes en polvo. En la instalación DISPERVAC donde se propone el uso de dispersores de forma troncocónica, se puede aprovechar la forma cónica del fondo para estudiar el volumen mínimo de la fórmula y poder dispersar el TiO2 con la menor cantidad de líquido posible y así conseguir una buena distribución de tamaño de partículas y un mayor rendimiento del color de la fabricación.

En una segunda fase, se recomienda adicionar más líquido y posteriormente añadir las cargas. Con esta secuencia de dos operaciones con diferentes cantidades de líquido humectante, se optimizará el poder colorante del pigmento TiO2.

Esta secuencia de operaciones se puede conseguir fácilmente con el sistema de programación del sistema DISPERVAC. Con la incorporación en primer lugar del TiO2 dispersándolo se consiguen unos mejores resultados finales de calidad y un ahorro en la cantidad de TiO2 utilizado.


Fabricación de slurries de TiO2 y productos intermedios

El sistema DISPERVAC es útil para la fabricación de slurries de calidad. El sistema programable de carga de productos en polvo por vacío garantiza una óptima calidad del producto y una buena trazabilidad del proceso de fabricación.

El sistema de fabricación en continuo de slurry, puede ser sustituido por un proceso DISPERVAC empleando máquinas de dispersión de gran capacidad y fabricar hasta 24 toneladas de slurry en una misma fórmula. También se pueden hacer lotes más pequeños con la misma garantía de calidad.


Resumen de ventajas de la carga con sistema de vacío de pigmentos DISPERVAC:

  •   Aumenta el poder colorimétrico de los pigmentos.
  •   Permite un ahorro de la cantidad de pigmentos de la fabricación.
  •   Permite extraer todo el aire de fabricación antes de envasado.
  •   Reduce los tiempos de fabricación.
  •   Reduce la cantidad de antiespumante necesario para la fórmula.
  •   Permite la carga programada de pigmentos y dispersante con el sistema de control.
  •   Las fabricaciones finales disponen de una trazabilidad de fabricación y calidad uniforme garantizada por el sistema de control de la carga

Conclusión: DISPERVAC, un salto adelante en procesos de dispersión y carga por vacío

En definitiva, el sistema DISPERVAC representa una solución innovadora y eficiente para la manipulación y dispersión de materias primas en polvo en la fabricación de pinturas y tintas. Su tecnología de carga por vacío no solo mejora la seguridad y la ergonomía del proceso, sino que también optimiza el rendimiento técnico y económico de las formulaciones, especialmente en el manejo de pigmentos críticos como el dióxido de titanio.

La combinación de una alimentación controlada, la reducción de aire ocluido y la capacidad de parametrizar cada operación permite alcanzar una calidad superior en el producto final, con mayor consistencia, menor coste y mayor sostenibilidad. Oliver y Batlle confirma así su compromiso con la innovación y la excelencia en los procesos industriales, aportando soluciones que responden a los retos actuales del sector.


dispervac solicitar información


TINTA DE IMPRESIÓN

1. Perfil de la empresa y relación con la tinta de impresión

Sakata INX es una multinacional de origen japonés, reconocida a nivel mundial por su liderazgo en el desarrollo y fabricación de tinta para impresión.

En España, Sakata INX España, S. A. opera desde su planta productiva ofreciendo una amplia gama de soluciones para el sector gráfico. Su catálogo incluye tintas fabricadas con tecnologías avanzadas en la producción de barnices y en la dispersión de pigmentos, garantizando siempre un alto rendimiento y una calidad de impresión excepcional.

Su compromiso con la innovación y la mejora continua ha llevado a la compañía a modernizar constantemente sus procesos productivos para responder a los exigentes estándares de los mercados internacionales.

2. Producto a fabricar: tinta de impresión blanca

El objetivo del proyecto desarrollado por Oliver + Batlle fue optimizar la fabricación de una tinta de impresión blanca, especialmente formulada para su aplicación sobre envoltorios plásticos flexibles.

Esta tinta blanca actúa como capa de fondo opaca, desempeñando un papel fundamental en la calidad del producto final,ya que permite una reproducción nítida y uniforme de los colores que se imprimen sobre ella.

Debido a sus exigencias de cobertura y blancura, esta formulación requiere una alta concentración de dióxido de titanio (TiO2), un pigmento de gran importancia pero también de difícil manipulación y dispersión debido a su densidad y tendencia a generar polvo.

3. Objetivos del proyecto

Antes de la implementación del nuevo sistema, el proceso de vaciado y dispersión de un Big Bag de TiO2 requería aproximadamente una hora, lo que generaba demoras y cuellos de botella en la línea de producción.

El cliente necesitaba reducir este tiempo sin comprometer la calidad del producto ni introducir riesgos en la manipulación de sólidos.

El reto planteado a Oliver + Batlle fue diseñar una solución capaz de:

  • Aumentar la velocidad de dosificación y dispersión de TiO2.
  • Permitir una operación continua y paralela sin tiempos muertos entre lotes.
  • Garantizar la seguridad del operario y la limpieza del entorno.
  • Mantener o incluso mejorar la calidad del producto final.

4. Solución técnica implementada

La solución propuesta por Oliver + Batlle combina una alimentación de sólidos eficiente y segura, un dispersor tronco-cónico de alto rendimiento, un sistema de bombeo con filtrado para transferencia del producto y dos líneas de envasado adaptadas a distintos formatos.

Alimentación de sólidos

  • Sinfín tubular fabricado en acero de carbono, con boca de descargar al dispersor.
  • Motor de 9,2kw.
  • Capacidad de transporte: hasta 13 m³/h.
  • Tres puntos de carga:
    • Dos bocas para Big Bags, permitiendo el trabajo en paralelo: mientras un Big Bag está descargando, el siguiente puede ser posicionado, lo que evita tiempos de parada.
    • Una boca para alimentación manual mediante sacos, que ofrece flexibilidad para lotes más pequeños o formulaciones específicas.

Sistema de dispersión

  • Dispersor troncocónico POLIMIX DPS-7500-TRC, diseñado para grandes volúmenes con altas exigencias de rendimiento y precisión.
    • Capacidad nominal: 7.500 litros.
    • Motor principal: 132 kW.
    • Dos palas dispersoras: 675 mm y 450 mm de diámetro.
    • Camisa de refrigeración tipo media caña para el control térmico.
    • Condensador vertical de 2m² de superficie de intercambio.

Este tipo de dispersor permite una incorporación eficaz de pigmentos con alta densidad y asegura una mezcla homogénea, gracias a la geometría troncocónica que favorece el flujo del producto hacia las palas dispersoras.

Sistema de limpieza automática

  • Lanza de limpieza motorizada con cabezal rotativo.
  • Bomba neumática de 3″, equipada con filtro de partículas, con caudal nominal de 150 l/min. Esto permite limpiar el equipo de forma rápida y segura entre lotes, minimizando tiempos improductivos y riesgos de contaminación cruzada.

Trasvase y filtración

  • Grupo de bombeo y filtración modelo GBN12/SBF-0102, con accionamiento neumático de 2″.
  • Filtro tipo cesta de 31 litros, con malla de 200 micras, que garantiza la calidad del producto final eliminando partículas indeseadas antes del envasado.

Envasado

Dos sistemas de llenado independientes y complementarios:

  1. PALLET 1500/G
    • Para bidones de 200 litros e IBCs.
    • Equipada con báscula de suelo de hasta 1.500 kg.

2. OB-130

    • Para latas de hasta 30 kg.
    • Báscula de 30 kg integrada.

Estas líneas ofrecen flexibilidad para distintos formatos y demandas del mercado.

5. Resultados obtenidos

La implementación de esta solución ha supuesto una transformación significativa en la eficiencia del proceso productivo:

  • Reducción de más del 60% en los tiempos globales de descarga y dispersión de TiO2.
  • Eliminación de tiempos muertos gracias a la doble boca de carga que permite trabajo en paralelo.
  • Mayor capacidad de manejo de sólidos gracias al nuevo sinfín, que supera con creces las prestaciones del sistema anterior.
  • Incremento en la productividad y continuidad del proceso, sin sacrificar la calidad final del producto.
  • Mayor seguridad y limpieza operativa, con una solución cerrada y automatizada.

En resumen, la colaboración entre Sakata INX España y Oliver + Batlle ha resultado en una instalación de alta capacidad, eficiencia y control, adaptada a los requisitos específicos de la fabricación de blancos de impresión.

Una solución robusta, flexible y diseñada para garantizar los más altos estándares de calidad en uno de los productos más críticos del proceso gráfico.