Introducción

Si su proceso de fabricación de pinturas, selladores o masillas implica un cambio de viscosidad al ser agitado, usted está trabajando con tixotropía. Pero, ¿sabe cómo medir y controlar este fenómeno para garantizar la consistencia en el envase y la facilidad de aplicación?

La tixotropía es la propiedad reológica fundamental por la que algunos fluidos complejos modifican drásticamente su viscosidad, volviéndose más fluidos, cuando se les aplica una fuerza de cizalla (como la agitación). Este fenómeno es clave: el fluido tiene una alta viscosidad de equilibrio en reposo y se «licua» durante el trabajo.

A continuación, profundizaremos en el concepto, exploraremos la diferencia crucial con los fluidos pseudoplásticos y analizaremos cómo la tixotropía determina la elección de la maquinaria más eficiente en las fases de fabricación, acabado y envasado de sus productos.

1. Qué es la tixotropía y por qué es crucial en la viscosidad

El concepto técnico de la tixotropía implica la disminución de la viscosidad a lo largo del tiempo bajo un esfuerzo o gradiente de velocidad constante, seguida de una recuperación gradual de la viscosidad original (viscosidad de equilibrio) cuando dicho esfuerzo cesa.

Piénselo así: la pintura en el bote está espesa (alta viscosidad de equilibrio), pero al ser batida o aplicada con brocha, se vuelve fluida (baja viscosidad), permitiendo la aplicación. Una vez en la pared, el cizallamiento cesa y el producto recupera rápidamente su viscosidad inicial, evitando el descuelgue.

1.1. La diferencia clave: Tixotrópico vs. Pseudoplástico

Es común que la tixotropía se confunda con el comportamiento de los fluidos pseudoplásticos. Aunque ambos muestran una disminución de la viscosidad con el cizallamiento, la diferencia temporal es fundamental:

1.2. Reopécticos: El comportamiento opuesto (Anti-Tixotropía)

En contraste, los fluidos que exhiben el comportamiento opuesto a la tixotropía, donde la agitación constante provoca la solidificación o el aumento de la viscosidad con el tiempo, se denominan reopécticos o anti-tixotrópicos. Estos son productos significativamente menos comunes en la industria de recubrimientos.

tixotrópico vs pseudoplástico

2. Tixotropía y fabricación: La exigencia a la maquinaria industrial

La tixotropía no afecta a todas las formulaciones por igual. Productos como barnices, lacas y pinturas sintéticas y al agua tradicionales suelen ser no tixotrópicos. Sin embargo, productos de alta especialización como selladores para madera, pinturas para impermeabilización y masillas de reparación son eminentemente tixotrópicos.

A la hora de seleccionar la maquinaria de fabricación, es imperativo conocer el nivel de tixotropía del producto. El equipo de agitación debe cumplir dos requisitos clave para garantizar la homogeneidad:

  1. Ofrecer la potencia adecuada para romper la tixotropía inicial del fluido.
  2. Mantener una velocidad constante durante el tiempo necesario para alcanzar el estado de trabajo óptimo.

2.1. Equipos específicos para productos de alta tixotropía

Los equipos de Oliver + Batlle están diseñados para gestionar estos desafíos reológicos con alta eficiencia:

  • Dispermix dual: Indicado para productos de media y alta viscosidad que presentan una tixotropía moderada.
  • Mezcladora planetaria Hidrobat: La solución ideal para productos de alta viscosidad y muy tixotrópicos (y también pseudoplásticos), asegurando un trabajo intensivo y uniforme.
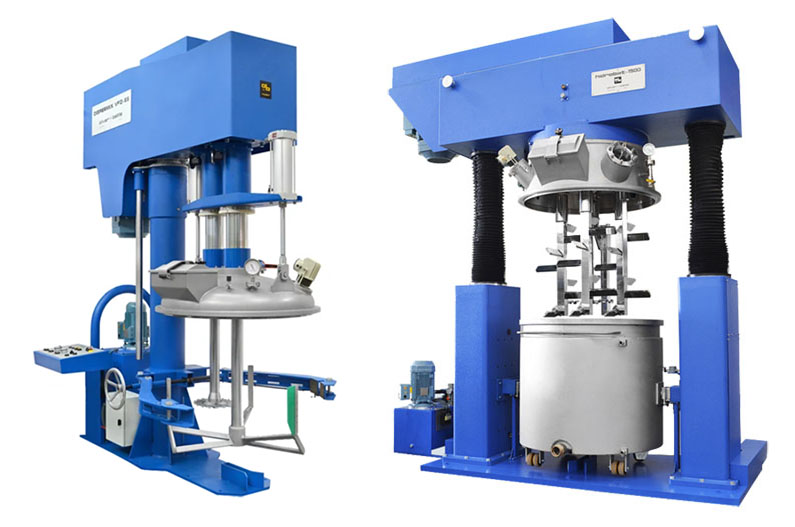
mezcladores productos tixotropicos

Es importante recordar que, una vez fabricados y detenida la agitación, el producto se enfría y aumenta su viscosidad, adquiriendo el estado de reposo adecuado para su aplicación final.


3. El desafío del envasado tixotrópico: Soluciones de dosificación y bombeo

El envasado de productos tixotrópicos presenta su propio conjunto de retos, siendo el principal la dificultad de extraer el producto del depósito debido a su alta viscosidad de equilibrio.

3.1. Vaciado de depósitos: Prensas hidráulicas y equipos volumétricos

Para facilitar el vaciado de depósitos portátiles (que a menudo alcanzan los 1.500 litros litros), se requieren equipos de extracción de alta fuerza:

  • Sistemas de prensa hidráulica (Prensa PH o PCH – TVH): La presión de prensado es capaz de extraer productos de media y alta viscosidad tixotrópica que de otro modo serían imposibles de bombear en reposo.

Una vez fuera del depósito, los sistemas de medición y dosificación más precisos son los de tipo volumétrico (como el DVB 250), que se pueden automatizar fácilmente con sistemas de transporte y cerrado de envases.

3.2. Envasadoras industriales: Gravimétricas y de desplazamiento positivo

En el portafolio de Oliver + Batlle contamos con soluciones específicas para distintas capacidades:

  • Envasadoras para bajo volumen (Ej. Modelo EM 52): Diseñadas para envasar productos muy tixotrópicos y de alta viscosidad en envases de hasta 250 cc (comunes en tintas offset o masillas de reparación).
  • Envasadoras para alto volumen (Ej. DG 60 o OB 130): Estas envasadoras gravimétricas se alimentan con bombas eléctricas de desplazamiento positivo del tipo de husillo, ya que estas manejan mejor la alta viscosidad y la naturaleza del fluido.

Nota de proceso: Para evitar problemas de aspiración en las bombas, es vital que los productos tixotrópicos permanezcan en agitación en el tanque de acabado durante la fase de envasado.

Conclusión: La necesidad de un control riguroso

La tixotropía es una propiedad compleja pero esencial para la calidad final de recubrimientos especializados. Entender la diferencia con los fluidos pseudoplásticos y aplicar el régimen de agitación y extracción correcto no solo garantiza un producto homogéneo, sino que optimiza el proceso de envasado.

No arriesgue la calidad de su formulación. Si desea garantizar que sus productos tixotrópicos se fabriquen y envasen con la máxima eficiencia y cumpliendo las especificaciones, necesita la maquinaria adecuada.

¡Actúe ahora! Le invitamos a contactar directamente con los especialistas de Oliver + Batlle para solicitar una asesoría técnica y descubrir qué equipos (agitadores, prensas o envasadoras) se adaptan mejor al perfil exacto de sus productos.



¿Sabe realmente si su lote de pintura cumplirá con las especificaciones de acabado, durabilidad y aplicación?

En el exigente proceso de fabricación de recubrimientos, el control de calidad no es opcional: es la garantía de rendimiento. Propiedades como la viscosidad, el peso específico o el color deben ser verificadas continuamente para asegurar que el producto final no solo sea aplicable, sino que también entregue el resultado deseado al cliente.

En esta guía técnica, analizaremos a fondo las 7 características fundamentales que debe controlar en su proceso de producción. Descubra los métodos, las unidades de medida y los equipos clave para dominar el control de la pintura y llevar la calidad de su formulación al siguiente nivel.

1. La viscosidad de la pintura: Concepto, unidades y medición esencial

El concepto de viscosidad se define como la resistencia interna de un líquido a fluir o derramarse. Esta resistencia se origina por el rozamiento entre las moléculas del fluido. Es, esencialmente, la característica opuesta a la fluidez: a mayor fluidez, menor viscosidad.


La unidad de medida oficial en el Sistema Internacional (S.I.) es el Pascal por segundo (Pa?s), aunque tradicionalmente se usa el Poise. En la industria se utiliza frecuentemente su submúltiplo, el centipoise (cP), ya que el agua tiene una viscosidad de 1,0020 cP a 20 ºC (1 cP=1mPa?s).

Nota técnica clave: La temperatura influye drásticamente en la viscosidad. Es obligatorio reportar la temperatura de medición; en la industria de la pintura, habitualmente se mide a 25 ºC.

Existen tres tipos de dispositivos líderes en el sector que pueden ayudarnos a medir la viscosidad de la pintura:

1.1. Viscosímetros de orificio: Copa Ford, Zahn y Gardner (Tiempo de fluido)

Estos dispositivos se basan en el «tiempo de flujo». Miden el tiempo, en segundos, que tarda un volumen de líquido en pasar a través de un orificio calibrado (con diferentes números de copa). Es un instrumento rápido y fácil de manejar, muy utilizado en la fabricación de tintas y adhesivos, si bien no son aconsejables para fluidos no newtonianos (cuya viscosidad varía con el esfuerzo aplicado).


1.2. Viscosímetro Stormer: Midiendo la viscosidad en Unidades Krebs (KU)

El viscosímetro Stormer utiliza un agitador normalizado con paletas que giran mediante la aplicación de pesos. Se calcula el tiempo que tarda en dar 100 revoluciones para un peso determinado. El resultado se expresa en Unidades Krebs (KU), utilizando una tabla de referencia como la ASTM D562.


1.3. Viscosímetro Brookfield: Principio de viscosimetría rotacional (cps)

Este sistema mide la viscosidad captando el par de torsión (torque) necesario para hacer girar, a velocidad constante, un husillo inmerso en el fluido. La medición que ofrece es en centipoises (cps).

¡Atención! Para realizar una medición correcta es crucial tomar la lectura siempre en el mismo momento desde el inicio de la agitación, especialmente en productos tixotrópicos, cuya viscosidad puede variar con el tiempo de esfuerzo.

2. Peso específico y densidad de la pintura: Cómo se calculan

Llamamos peso específico de una pintura al peso, expresado en kilogramos, de 1 litro de producto. Debemos diferenciarlo de la densidad, que es la cantidad de masa por unidad de volumen a una temperatura dada.

Para calcular estas propiedades se utilizan principalmente dos instrumentos:

  • Picnómetro: Consiste en un recipiente de volumen conocido (ej. 100 cc) con una tapa que tiene un rebosadero. Se llena, se pesa con una balanza de precisión, y su volumen conocido permite una medición muy precisa de la densidad o el peso específico.
  • Probeta: Se puede utilizar una probeta contrastada (ej. 100 cc), aunque, si bien el procedimiento es similar al del picnómetro, los resultados suelen ser menos precisos.

3.Tixotropía: El fenómeno de reducción de viscosidad al esfuerzo


La tixotropía es una propiedad fundamental en la pintura y en muchas tintas. Es la capacidad que tienen algunos líquidos o geles de disminuir su viscosidad cuando se les aplica un esfuerzo cortante (agitación).

Cuando el líquido está en reposo, las partículas están orientadas al azar, resultando en una alta viscosidad. Al agitarse, las partículas se orientan en la dirección del flujo, permitiendo que se deslicen mejor unas respecto a otras y, por tanto, disminuyendo la viscosidad.

4. Finura de molienda: El grado de dispersión y su impacto en el acabado


La finura de molienda es un indicador directo del grado de dispersión de una pintura; es decir, el diámetro aproximado de mayor tamaño de las partículas de pigmento y carga.


Este parámetro es crucial, ya que si el valor es inadecuado, afecta directamente a:

  • El color y el brillo finales.
  • La resistencia a la corrosión.
  • Problemas de sedimentación o floculación y flotación.

Para comprobar la finura, los instrumentos más utilizados son el grindómetro, el microscopio con análisis de imagen o los sistemas láser.

5.El color de la pintura: Medición, coordenadas y espectrofotometría


El color es una sensación visual subjetiva, pero su medición debe ser objetiva y precisa. Para definir el color en la industria se requiere: el objeto, el iluminante y el detector.

Para medir el color de forma precisa se utiliza el sistema CIELab, basado en una curva de reflectancia. Este sistema establece:

  • L: La claridad (más o menos blanco/oscuro).
  • a y b: La cromaticidad (tono y saturación del color).

El instrumento clave es el espectrofotómetro de reflectancia, que no solo calcula la curva y las coordenadas, sino que es vital para la igualación de color al determinar las cantidades exactas de colorante.


5.1. Fuerza colorante: Capacidad de coloración de un pigmento

La fuerza colorante es la capacidad que tiene un pigmento o pintura para colorear cuando se mezcla con blanco o con otro color.

Se mide mediante la relación “pigmento coloreado / pigmento blanco” necesaria para alcanzar una “profundidad de color estándar determinada”. El análisis se realiza con el espectrofotómetro sobre extensiones de la muestra y el patrón.


5.2. Poder cubriente (Opacidad): ¿Cómo ocultar la superficie?

El poder cubriente es la capacidad de la pintura de ocultar el color de la superficie sobre la que se ha aplicado (opacidad).

Depende del tipo y porcentaje de pigmento y, fundamentalmente, de la relación entre los índices de refracción del pigmento y del medio. A mayor diferencia entre índices, mayor será el poder cubriente.

Se mide mediante la relación de contraste (RC=Rn/Rb), que indica qué tan cerca está de la cubrición total, analizando la reflectancia sobre cartulinas de contraste blanco-negro con un espectrofotómetro.

6. El brillo: Reflejo especular y medición por ángulos (Brillómetro)


El brillo o reflexión especular es la capacidad que tiene la película de pintura para reflejar la luz que recibe. Cuanto más lisa es la superficie, más brillante será. Esta propiedad depende principalmente del tipo de resina utilizada.

Para medir la cantidad de luz que refleja la superficie se utiliza el reflectómetro o brillómetro, realizando mediciones en ángulos específicos según el acabado:

  • Ángulo de 20º: para superficies muy brillantes.
  • Ángulo de 60º: para superficies de brillo intermedio.
  • Ángulo de 85º: para superficies mates o casi mates.

El resultado se expresa como el porcentaje de luz reflejada respecto a un patrón de referencia que se toma como 100.

7. Controles adicionales en la fabricación de pinturas y conclusión


Dominar la viscosidad, el color y el poder cubriente son pasos esenciales, pero el control de calidad no termina ahí. En la fabricación de pinturas líquidas, también se deben analizar la estabilidad, la floculación, la flexibilidad o la formación de piel. En la pintura seca, se controlan el espesor, la dureza, la adherencia y la lavabilidad.

La calidad de su producto final depende directamente de la precisión de sus equipos de control y fabricación.

Desde Oliver + Batlle, esperamos que esta guía técnica le sea de máxima utilidad para optimizar sus procesos. Si busca soluciones de agitación, dispersión o envasado que garanticen el cumplimiento riguroso de estas características, le invitamos a consultar nuestro catálogo de maquinaria industrial o a contactar con nuestro equipo experto para una asesoría personalizada.


Oliver + Batlle estará presente en Paint & Coatings 2025, la feria de referencia para el sector de las pinturas, tintas y recubrimientos, que se celebrará los días 19 y 20 de noviembre en Barcelona. Desde su primera edición, este evento se ha consolidado como un punto de encuentro esencial para fabricantes, proveedores y profesionales técnicos, y un espacio para conocer de cerca las últimas tendencias y soluciones tecnológicas del sector.

Con más de 65 años de experiencia en el diseño y fabricación de equipos para la producción de pinturas y recubrimientos, Oliver + Batlle reafirma su vocación de innovación y proximidad al cliente. En esta nueva edición de Paints & Coatings, la compañía mostrará su amplia gama de soluciones para la gestión integral de los procesos de dispersión, mezcla y envasado, orientadas a mejorar la calidad, productividad y sostenibilidad de los resultados.

Soluciones tecnológicas para una industria más eficiente y sostenible

En nuestro stand, los visitantes podrán descubrir nuestras últimas novedades en equipos industriales de fabricación, y sistemas de proceso diseñados para ofrecer eficiencia, flexibilidad y control en la producción. Las soluciones O+B combinan la robustez mecánica tradicional con software de control avanzado que permiten una adaptación óptima de las necesidades de cada fabricante.


Entre las innovaciones que se presentarán destacan nuestros sistemas de envasado inteligente, la optimización de procesos de dispersión, etc. Estas soluciones permiten reducir el consumo energético, aumentar la precisión de los procesos y asegurar una calidad constante en cada lote de producción.


Con esta línea de desarrollo, Oliver + Batlle continúa impulsando la transición hacia una fabricación más segura, eficiente y sostenible, en línea con los objetivos de desarrollo industrial y sostenibilidad que marcan el futuro del sector.

Participación en el programa TechFocus

Una edición más, Oliver + Batlle participa en el programa TechFocus, uno de los espacios más valorados de la feria por su orientación técnica y divulgativa.

Este año, Adrià Artigas, Responsable de laboratorio de O+B, ofrecerá la ponencia «Laboratorio de pruebas para determinar la solución más eficiente a cada necesidad», donde abordará cómo acompañamos a nuestros clientes desde la idea inicial hasta la validación final del producto, a través de ensayos, pruebas y asesoramiento técnico especializado.

Los asistentes podrán conocer cómo el equipo de laboratorio trabaja codo con codo con los fabricantes para validar nuevas tecnologías, ajustar parámetros de producción o testar nuevos productos en condiciones reales. Esta proximidad técnica es uno de los valores diferenciales de Oliver + Batlle: un acompañamiento integral que va más allá del suministro de equipamiento, y que pone en conocimiento al centro de servicio.

Un compromiso con la innovación y la proximidad

La participación en Paint & Coatings 2025 representa para nosotros una nueva oportunidad para conectar con los clientes, colaboradores y profesionales del mundo de las pinturas y recubrimientos, y para compartir nuestra visión de una industria más avanzada, digital y sostenible.


Os esperamos en Paint & Coatings 2025

Invitamos a todos los profesionales del sector a visitarnos y descubrir de primera mano las soluciones que ofrecemos a nuestros clientes para optimizar los procesos de fabricación, dispersión y envasado.

Nuestro equipo estará encantado de atenderos e intercambiar experiencias sobre los retos y oportunidades del sector.


Introducción

En el sector de pinturas y recubrimientos, la eficiencia en los procesos de fabricación y envasado es clave para organizar la competitividad y mantener altos estándares de calidad. En este contexto, JOTUN, uno de los fabricantes de pinturas y recubrimientos más reconocidos a nivel mundial, confió en Oliver + Batlle para llevar a cabo un proyecto estratégico de automatización de sus líneas de envasado de alta cadencia.

Breve descripción de la empresa

Con casi un siglo de experiencia, JOTUN ha protegido y embellecido todo tipo de propiedades: desde edificios icónicos hasta hogares particulares. Su actividad se organiza en varios segmentos industriales:

  • Pinturas decorativas para interior y exterior
  • Pinturas y recubrimientos arquitectónicos y de diseño
  • Protección de infraestructuras
  • Recubrimientos en polvo para la industria ligera y el sector energético
  • Recubrimientos marinos y protectores para el transporte marítimo

La compañía destaca por su enfoque en la innovación, la investigación y el desarrollo de soluciones sostenibles, que permiten mantener su liderazgo internacional en el sector.

Producto a procesar

El proyecto se centra en el envasado de estuco y masillas para paredes de interior, con una elevada densidad específica de hasta 2,2 kg/dm³ y una viscosidad media de hasta 6000 cP. Estos productos están diseñados para garantizar una preparación óptima de la superficie y un acabado perfecto en las capas posteriores de pintura.

Objetivo del proyecto

El cliente solicitó el suministro de dos líneas completas de envasado de alta cadencia para productos de estuco y masilla, con las siguientes especificaciones técnicas:

  • Rango de formatos: envases entre 0,9 L y 20 L (tanto pails como latas).
  • Configuración de línea: ambas líneas debían cubrir toda la gama de formatos de envase.
  • Equipos complementarios: incorporación de tanques de descarga del producto y sistemas de bombeo delicados para alimentar a las envasadoras.

El reto principal era asegurar una alta velocidad del envasado, con precisión y fiabilidad, manteniendo la robustez del sistema para un uso intensivo y continuado.

Solución Oliver + Batlle

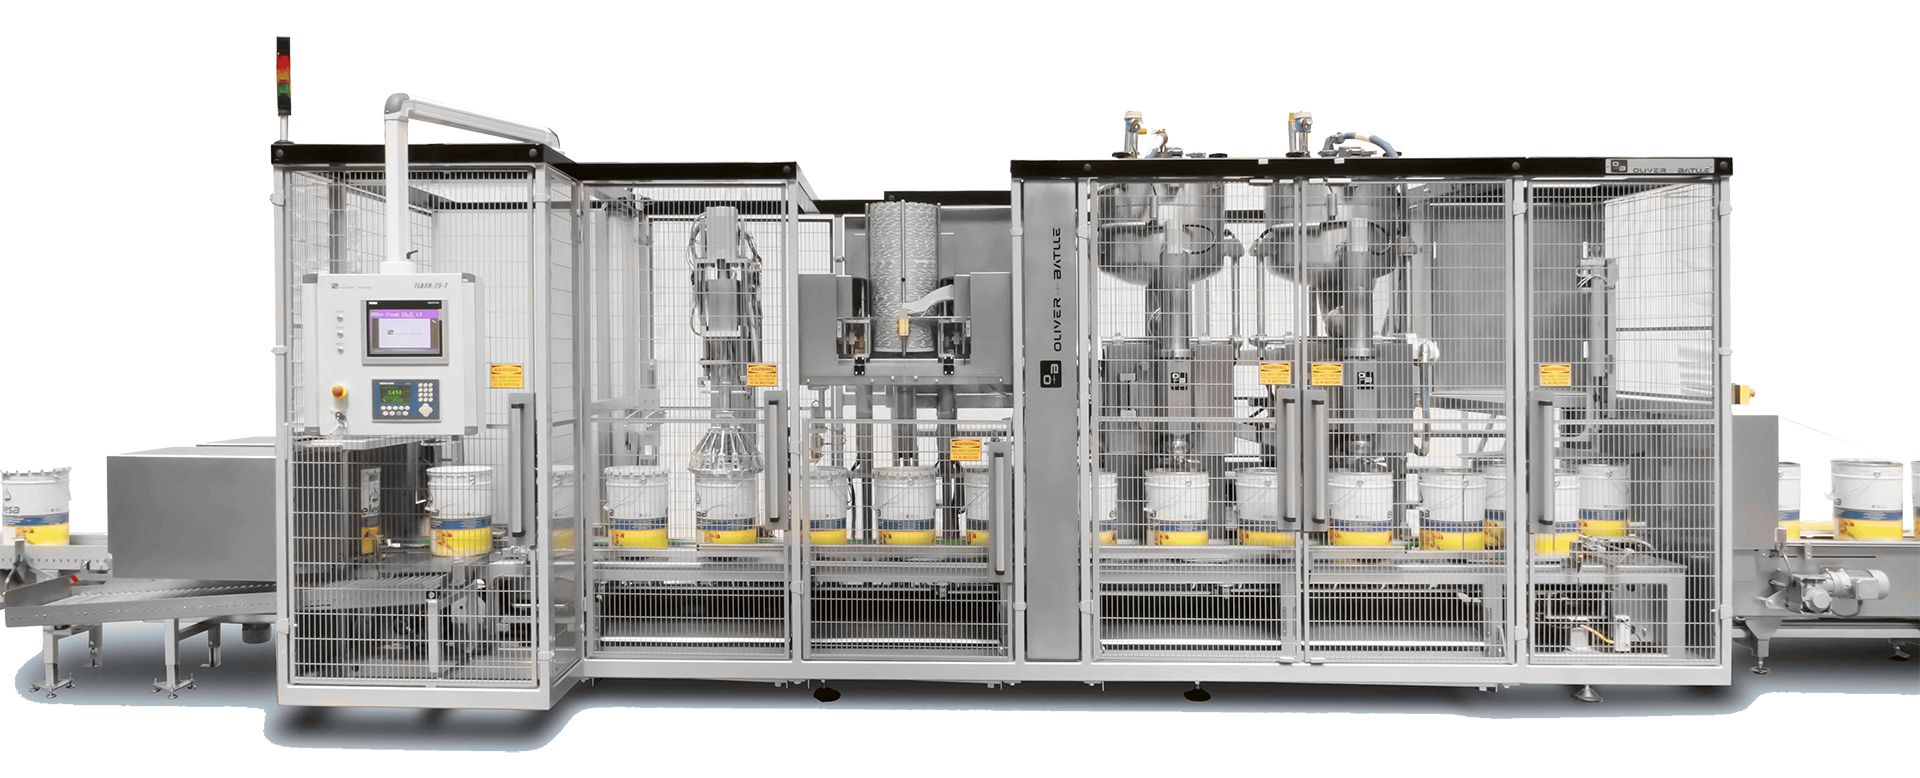
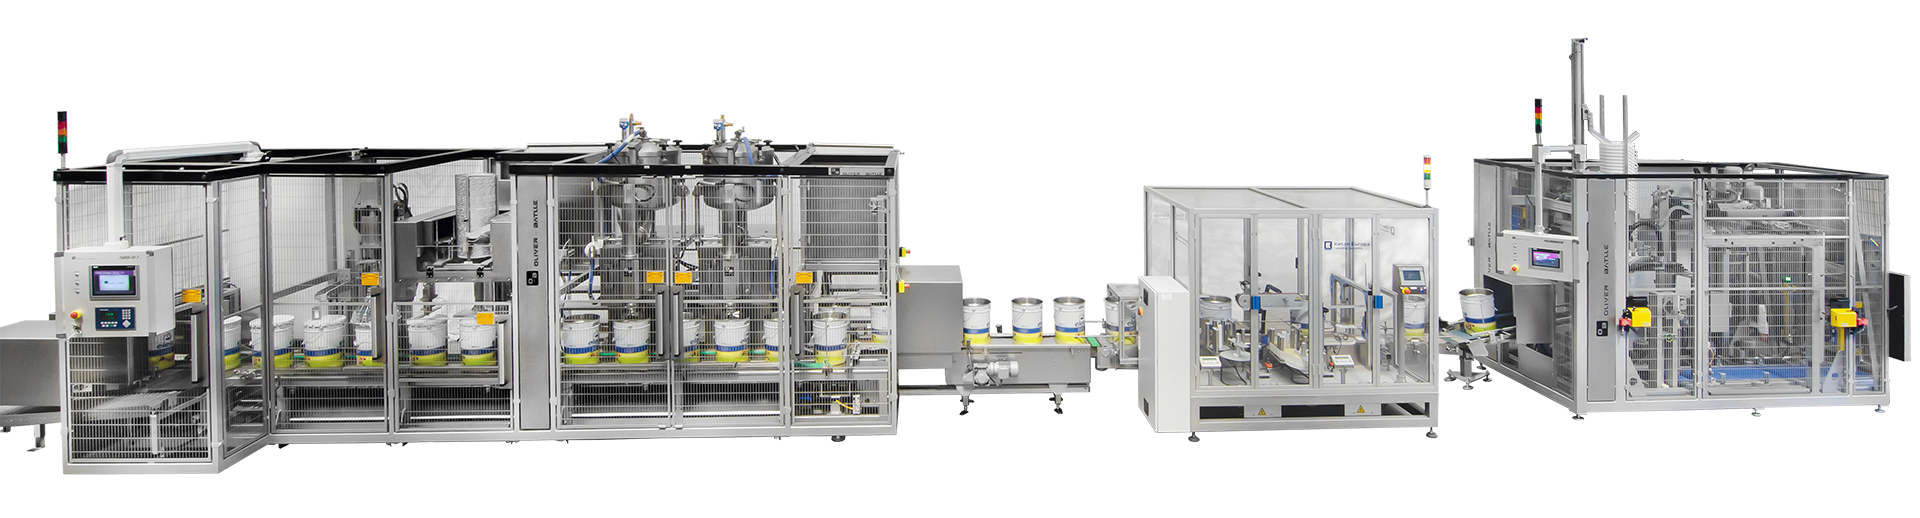
La solución suministrada por Oliver + Batlle incluyó un conjunto de equipos diseñados para responder a los requerimientos del cliente:

  • Sistema de bombeo: bombas de cavidad progresiva instaladas bajo los tanques de producto, conectadas directamente a los dosificadores.
  • Manipulación de envases:
    • Pailmanager para la desapilación automática de envases cónicos apilables.
    • Mesa de entrada DB-SQ y transportador para latas cilíndricas.
  • Etiquetado: unidad automática de etiquetado.
  • Llenado y cierre: línea FLASH-25-T, equipada con colocación automática de tapa, cerrado y control de peso dinámico.
  • Automatización: cambio automático de formato en cada máquina.

Prestaciones alcanzadas:

  • 20 envases/minuto en cubos de 10 L
  • 17 envases/minuto en cubos 20 L

Resultados

El proyecto cumplió con éxito los objetivos fijados, alcanzando la velocidad de envasado requerida con altos niveles de precisión y eficiencia. La solución implementada se distingue por su fiabilidad y robustez, garantizando un rendimiento constante a largo plazo.

Gracias a la integración de tecnologías avanzadas de dosificación, manipulación y automatización, las nuevas líneas de envasado aseguran una operación sostenible, totalmente alineada con los estándares de calidad de JOTUN.

Testimonio del cliente

«Estamos muy satisfechos con el proyecto entregado por Oliver + Batlle. Las líneas de envasado instaladas no solo han cumplido, sino que han superado nuestras expectativas, alcanzando la velocidad de llenado deseada y mejorando significativamente la eficiencia operativa. La solución es altamente fiable y robusta, con un rendimiento constante y sin fallos.»


En la industria de los materiales para aplicaciones técnicas -desde plásticos hasta recubrimientos especializados-, la incorporación de sólidos finos en sistemas de base aceite supone un desafío clave en términos de mezcla y estabilidad del producto. Cuando se trabaja con materias primas altamente viscosas como el polybuteno (PIB) o aceites minerales, lograr una dispersión homogénea, sin aire incorporado y con una estabilidad garantizada a largo plazo requiere un diseño de proceso preciso y equipos adaptados a las exigencias del producto.

En este contexto, OLIVER + BATLLE fue seleccionada por una empresa del sector para llevar a cabo un proyecto de co-desarrollo técnico. El objetivo era validar la viabilidad industrial de incorporar hasta un 4% de sílice pirogénica en dos sistemas oleosos distintos, manteniendo la integridad reológica de la formulación y asegurando una producción escalable.

Objetivo del proyecto: validar la incorporación de sílice pirogénica en medios oleosos

El proyecto partía de una necesidad concreta del cliente: desarrollar un proceso capaz de incorporar eficientemente una carga del 4% de sílice pirogénica en dos tipos de matrices base aceite:

  • Polybuteno
  • Aceite mineral

Ambas presentaban características de alta viscosidad, lo que supone un reto importante al momento de dispersar polvos de baja densidad y evitar fenómenos como la aireación o la separación de fases.

Los objetivos definidos fueron:

  • Verificar la compatibilidad del sistema de dispersión con los componentes seleccionados
  • Validar la dispersión homogénea de la sílice sin aire incorporado ni defectos visibles
  • Comprobar la viabilidad técnica del proceso a escala piloto con vistas a una futura implementación industrial

Solución técnica en tres fases: desde el laboratorio hasta el equipo piloto

Para abordar este reto, OLIVER + BATLLE propuso una estrategia por etapas, que incluyó el uso de su laboratorio de pruebas internas, el desarrollo de un equipo piloto adaptado y una validación conjunta del proceso.


  • FASE 1 – Pruebas de laboratorio

Las primeras pruebas se realizaron en el laboratorio técnico de OLIVER + BATLLE, utilizando una mezcladora planetaria con capacidad para reproducir condiciones de mezcla en medios de alta viscosidad.

  • Se llevaron a cabo ensayos con diferentes parámetros de dispersión y tiempos de incorporación
  • Todo el proceso fue registrado en vídeo para su validación remota por parte del cliente
  • Los resultados fueron muy satisfactorios: se consiguió una dispersión homogénea, sin formación de aire ni separación de fases, lo que superó las expectativas iniciales.


  • FASE 2 – Diseño y entrega de una solución piloto a medida

Una vez validado el proceso, se diseñó y fabricó una unidad piloto totalmente personalizada:

  • Mezcladora planetaria MPVDV-30, adaptada a las exigencias del producto
  • Sistema de carga de sólidos por vacío, que garantiza una incorporación limpia, segura y libre de contaminación
  • Configuración plug & play, lista para ser integrada en el entorno de I+D del cliente

Este diseño permitió simular con precisión las condiciones del proceso de producción sin comprometer la ergonomía ni la seguridad operativa.


  • FASE 3 – Validación conjunta del proceso

La unidad MPVDV-30 fue instalada temporalmente en las instalaciones de OLIVER + BATLLE para llevar a cabo una validación conjunta (FAT + SAT) con presencia directa del cliente.

Durante esta fase se produjeron 8 lotes de producto real, lo que permitió evaluar en condiciones reales:

  • El rendimiento del equipo en entornos de alta viscosidad
  • La calidad de dispersión y homogeneidad del producto
  • La fiabilidad del sistema de carga por vacío
  • La posibilidad de transitar sin fricciones del entorno de laboratorio a producción

Resultados del proyecto: dispersión eficiente y sin defectos en sistemas de base aceite

La solución técnica implementada por OLIVER + BATLLE permitió al cliente alcanzar todos los objetivos definidos para el proyecto, destacando los siguientes resultados:

  • Validación del proceso de dispersión con materias primas reales
  • Incorporación eficaz de sílice pirogénica sin aire ni separación
  • Diseño de equipo piloto adaptado a las características reológicas del producto 
  • Transición fluida entre laboratorio, FAT y producción sin incidencias 
  • Capacitación del cliente para continuar con el desarrollo en sus instalaciones

Conclusión: una solución de mezcla validada para formulaciones complejas en bases oleosas

Este proyecto demuestra cómo la combinación de experiencia en ingeniería de procesos, validación en laboratorio y diseño de equipos personalizados permite superar retos técnicos complejos en formulaciones industriales. La incorporación de sólidos finos en matrices de alta viscosidad es posible con el sistema adecuado de dispersión y una estrategia de escalado progresiva.

Gracias a esta colaboración, el cliente puede continuar ahora con el desarrollo de sus productos con una solución fiable y contrastada, respaldada por los estándares de calidad de OLIVER + BATLLE.