carga y dispersión por vacío

Carga y dispersión por vacío: Innovación en la incorporación de pigmentos

SIKA, fundada en Suiza en 1910, es una empresa global de productos químicos especializados que opera en sectores clave como construcción, automoción y energías renovables. La compañía, con presencia en más de 100 países, se distingue por su enfoque hacia la innovación, la sostenibilidad y el alto rendimiento en todos sus productos.

Dentro de su portafolio, SIKA ofrece soluciones para aplicaciones en aditivos para concreto, impermeabilización, adhesivos, reparación y reforzamiento de estructuras, así como en sistemas de cubiertas y fachadas. Su compromiso con la calidad y la eficiencia les ha permitido mantenerse a la vanguardia del mercado global.

Más información: SIKA

El reto: incorporar pigmentos sin comprometer la calidad ni la eficiencia

El desafío que enfrentaba SIKA era incorporar pigmentos de manera higiénica y eficiente mediante carga y dispersión por vacío en la fabricación de aceite tintado, un componente clave en varios de sus productos. La suspensión del pigmento y su correcta dispersión en el aceite son fundamentales para garantizar una alta calidad y homogeneidad en el producto final.

Los requisitos específicos del proyecto eran:

  • Evitar la emisión de polvo durante la operación.
  • Prevenir la contaminación cruzada entre pigmentos, al trabajar con varias tonalidades.
  • Minimizar las mermas durante el proceso de incorporación de pigmentos.
  • Garantizar una inversión mínima, con un enfoque en optimizar recursos.

Controlar un rango de viscosidad del producto terminado que variaba entre 100cP y 20,000cP, lo que presenta un reto adicional para mantener la calidad y fluidez de la mezcla.

La solución O+B: tecnología innovadora y ajustada a las necesidades del cliente

Para abordar este reto, O+B comenzó con una fase de pruebas en su planta piloto para validar la viabilidad técnica de la solución propuesta. Las pruebas fueron fundamentales para determinar los parámetros clave del proceso, y se centraron en dos aspectos principales:

  • La velocidad mínima de transporte neumático necesaria para asegurar que los pigmentos llegaran correctamente a la mezcladora-dispersora sin perder eficiencia.
  • Determinar la velocidad máxima para evitar que los pigmentos se traspasaran al líquido, causando salpicaduras y un posible derrame.

Con los resultados obtenidos de estas pruebas, O+B propuso una solución industrial optimizada y económica que consistía en un sistema de carga y dispersión por vacío para incorporar 8 pigmentos de manera eficiente y sin riesgo de contaminación. Este sistema se implementó en un Dispermix O+B, diseñado específicamente para garantizar un proceso higiénico y preciso.

Pruebas de puesta en marcha: rendimiento y eficiencia en la Carga y Dispersión por Vacío

Durante la puesta en marcha de la solución, se verificaron los siguientes datos:

  • Incorporación de 300 kg de pigmento gris en 20 minutos, cumpliendo con la capacidad prevista del sistema.
  • Solo 100 g de pigmento sólido pasaron al filtro, lo que equivale a un 0,03% de merma, una cifra excepcionalmente baja que demuestra la eficiencia y precisión del sistema.

Estas pruebas confirmaron que el sistema era altamente eficiente y que se mantenían los niveles de calidad exigidos por SIKA.

Resultados: rendimiento, higiene y eficiencia en la Carga y Dispersión por Vacío

El sistema implementado por O+B ha permitido a SIKA lograr una incorporación de pigmentos eficiente y sin contaminación, lo que se traduce en un proceso de producción más limpio y con menores mermas. Los resultados son los siguientes:

?? Fiabilidad en el proceso, con una incorporación controlada de pigmentos.
?? Optimización de recursos, reduciendo significativamente las mermas en el proceso.
?? Cumplimiento de los exigentes estándares de calidad de SIKA, que demandan un producto homogéneo y consistente.
?? Rendimiento constante y seguro, con un sistema totalmente automatizado que permite mayor control del proceso.
?? Alta eficiencia operativa, que mejora la productividad y reduce los tiempos de inactividad.

La tecnología implementada no solo garantiza un rendimiento constante y seguro, sino que también optimiza la eficiencia en cada fase del proceso productivo, desde la carga inicial hasta la dispersión final.

Este proyecto demuestra cómo O+B puede ofrecer soluciones innovadoras y personalizadas que mejoran la calidad, la eficiencia y la sostenibilidad de los procesos industriales. La implementación de esta tecnología ha fortalecido el compromiso de SIKA con la excelencia en sus productos, asegurando la más alta calidad en la producción de aceites tintados y otros productos de la marca.


carga y dispersión por vacío

Fabricación de gel de bentone

Fabricación de gel de bentone: Un proyecto de alta exigencia en el corazón de la cosmética

COBELSA Cosméticos S.A., ubicada en Alcalá de Henares, forma parte del grupo L’ORÉAL y está especializada en la fabricación de esmaltes de uñas para marcas como Maybelline o Color Riche. Su planta produce exclusivamente para los mercados de Europa, Brasil y EE.UU.

En el marco de su estrategia de mejora continua, COBELSA confió en Oliver + Batlle para desarrollar una nueva unidad de fabricación de gel de bentone, un componente esencial en la formulación de laca de uñas que actúa como agente gelificante y estabilizante del sistema.

Fabricación de gel bentone, todo un reto: seguridad, precisión y automatización en espacio limitado

El proyecto planteaba varios desafíos técnicos clave:

  • Espacio de instalación muy reducido
  • Ubicación en una zona clasificada ATEX II GD, con riesgo por vapores de disolvente y polvo de bentonita
  • Incorporación automatizada de polvo explosivo (bentonita) en una solución inflamable (acetato de butilo + nitrocelulosa)
  • Fabricación del gel en atmósfera inerte (oxígeno < 6%) para evitar la evaporación y el secado prematuro
  • Control de proceso totalmente automatizado y trazable

Todo ello debía resolverse con una solución compacta, segura y de alto rendimiento.

La solución O+B: ingeniería a medida en formato skid

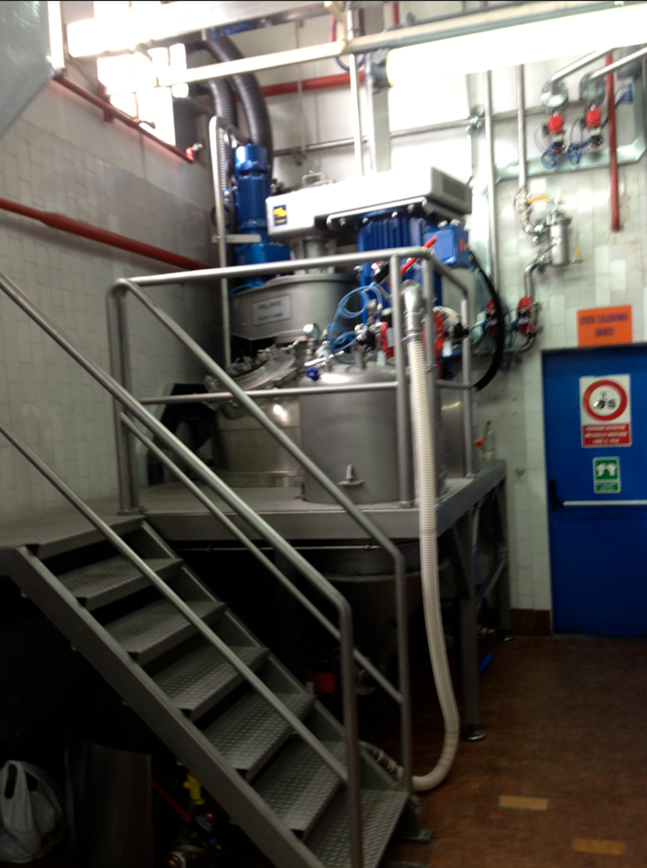
El equipo técnico de O+B diseñó un skid completo y autónomo, optimizado para integrarse en el entorno ATEX y adaptado a las limitaciones de espacio de la planta, compuesto por: 

PLATAFORMA DE TRABAJO

1. Dispersor POLIMIX DPS-1200-OR

  • Certificación ATEX Zona 0 interior
  • Pesaje en línea mediante células de carga
  • Media caña refrigerada, sonda de temperatura y detector de nivel
  • Sistema CIP con lanza automática motorizada
  • Entrada de líquidos mediante colector multivía

2. Tolva para bentonita

  • Acero inoxidable AISI304, capacidad 150 L
  • Lanza de aspiración para succión desde sacos de 25 kg
  • Control de vacío con manovacuómetro
  • Martillo percutor para asegurar vaciado total

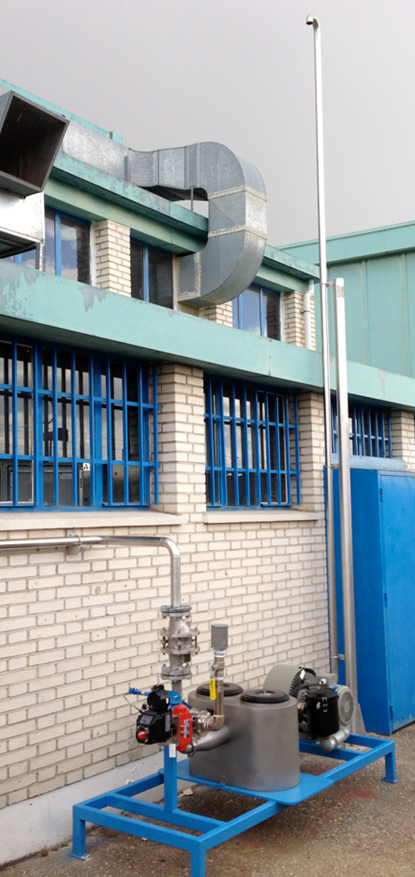
3. DISPERVAC: Sistema de carga por vacío en tolva y dispersor

  • Filtro sobre dispersor POLIMIX + apagallamas
  • Válvula de vacío modulada y turbina de canal lateral
  • Filtro anterior a turbina de vacío
  • Turbina de canal lateral

Fabricación de gel de bentone


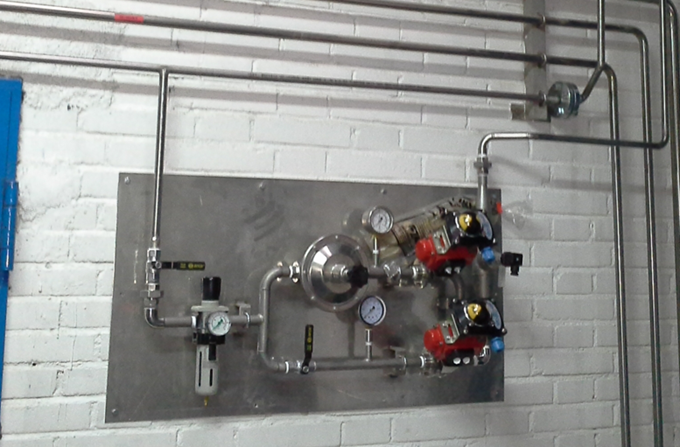
4. Entrada de dispersión ácida por vacío al dispersor

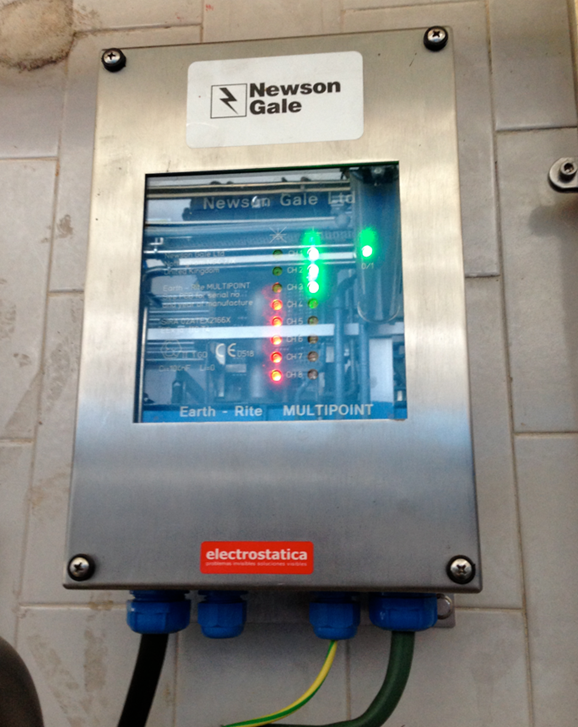
5. Seguridad ATEX y control de atmósfera

  • Verificación automática de puesta a tierra

Fabricación de gel de bentone


  • Sistema de inertización con nitrógeno (N2)

Fabricación de gel de bentone


  • Sensores de oxígeno en dispersor y tolva (oxígeno < 6%)

Fabricación de gel de bentone


6. Automatización avanzada

  • Pantalla táctil HMI en zona clasificada
  • Sistema SCADA en zona segura, con gestión de recetas

Resultados: calidad superior y máxima seguridad de proceso

El sistema implantado por O+B ha permitido a COBELSA:

  •  Cumplir con los requisitos de seguridad ATEX más exigentes
  •  Eliminar la manipulación manual de polvo explosivo
  •  Mantener una atmósfera inerte estable y controlada
  •  Obtener un gel de bentone de mayor calidad respecto al sistema anterior
  •  Digitalizar y automatizar por completo la fabricación del producto

Este proyecto demuestra cómo la ingeniería aplicada y el diseño modular permiten afrontar con éxito desafíos complejos, incluso en condiciones extremas. Con soluciones como esta, O+B refuerza su posición como proveedor técnico de confianza en sectores tan exigentes como el cosmético, donde la precisión, seguridad y reproducibilidad son clave.


Fabricación de gel de bentone

¡Nos vemos en Dammam! Oliver + Batlle participará en la Saudi Arabia Coatings Show 2025, el punto de encuentro de referencia para el sector de pinturas y recubrimientos en Arabia Saudí, los próximos 13, 14 y 15 de mayo.

Después de nuestra exitosa participación en ediciones anteriores de ferias internacionales, este evento nos permite reforzar nuestro compromiso con la región del Golfo, un mercado estratégico en plena expansión para la industria química y de transformación.

Soluciones globales para la fabricación de recubrimientos

En Oliver + Batlle somos especialistas en ofrecer soluciones completas para la fabricación de pinturas decorativas, tintas, recubrimientos industriales, adhesivos, sellantes y productos químicos para la construcción. Nuestra gama de equipos cubre todas las fases del proceso: desde la dispersión y molienda, hasta el envasado y automatización integral de líneas.

Durante el evento, nuestro equipo estará disponible para presentarte nuestras últimas tecnologías y responder a cualquier consulta técnica o de proyecto. Si estás buscando mejorar la eficiencia, la automatización y el rendimiento de tus instalaciones, estaremos encantados de asesorarte sobre nuestras soluciones modulares y escalables.

Visítanos en nuestro stand 4D70

Fecha: 13–15 de mayo de 2025
Stand: 4D70 – Saudi Arabia Coatings Show, Dhahran Expo, Dammam


Entrada gratuita para profesionales del sector
¡Regístrate gratis aquí!


Para obtener más información o concertar una reunión durante la feria, no dudes en contactarnos.

¡Nos vemos en Dammam!


Nuevo caso de éxito de O+B para Nippon Paint

Un cliente global con visión a largo plazo

Fundada en 1881, Nippon Paint es una de las compañías líderes a nivel mundial en la fabricación de pinturas y recubrimientos. Con más de 140 años de historia, la empresa japonesa opera en más de 30 países y ofrece soluciones innovadoras para sectores tan diversos como la pintura decorativa, industrial, automotriz y marina.

En China, Nippon Paint ha construido un potente ecosistema industrial, con plantas especializadas en la producción de pintura decorativa base agua. Estas instalaciones están diseñadas para responder a las demandas de un mercado dinámico y altamente competitivo, en el que la eficiencia productiva, la automatización y el respeto medioambiental son factores clave.

Más información: nipponpaint-holdings.com/en/

El desafío: 30 toneladas de pintura decorativa cada hora

El objetivo del proyecto era claro y ambicioso: diseñar e instalar una línea automatizada capaz de fabricar y envasar 30.000 kg de pintura decorativa blanca (base agua) por hora, con la máxima fiabilidad y precisión.

Se trataba del tercer proyecto consecutivo que O+B realizaba para Nippon Paint en China, tras dos instalaciones similares en Xianning (Hubei) y Zhengzhou (Henan). Esta continuidad refleja la confianza del cliente en nuestra capacidad para entregar soluciones industriales llave en mano de alto rendimiento.

Solución técnica O+B: automatización integral del proceso

El proyecto se desarrolló sobre una solución modular, altamente automatizada, que abarca desde la manipulación de materias primas hasta el envasado final del producto. Cada etapa del proceso ha sido diseñada para maximizar el rendimiento y garantizar una trazabilidad completa.

1. Almacenamiento de materias primas

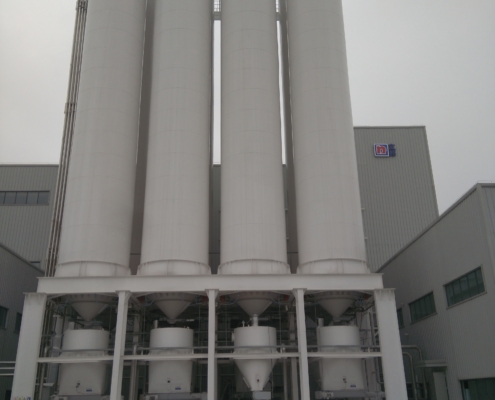
Se instalaron 8 silos de 300 m³ cada uno para almacenar las materias primas en polvo, como carbonato cálcico, caolín, talco o dióxido de titanio.

2. Transporte y dosificación automática de sólidos

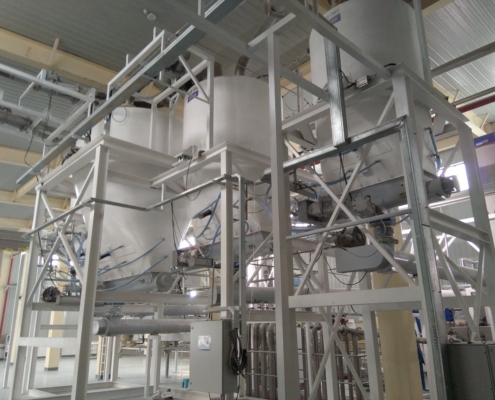
Un sistema de transporte neumático con capacidad de entre 15 y 30 toneladas por hora alimenta dos tolvas de espera. Cada tolva está dedicada a un grupo de materias primas: una para carbonato, caolín y talco, y otra exclusivamente para TiO?, permitiendo una gestión separada y precisa.


3. Dosificación automática de líquidos

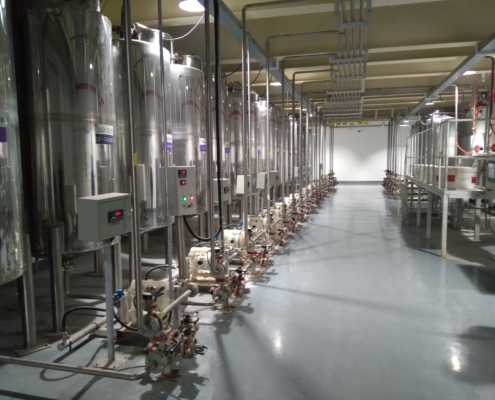
El sistema automatizado gestiona la dosificación de 18 emulsiones y 40 aditivos líquidos, garantizando precisión, repetibilidad y reducción de errores humanos.

4. Dispersión de sólidos y fabricación del mill base

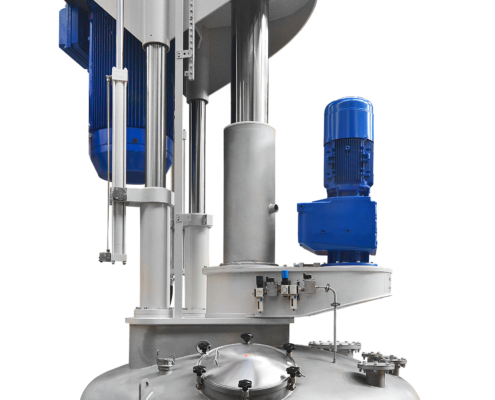
La etapa crítica de mezcla se realiza con un dispersor coaxial POLIMIX DPS-15000-OR, capaz de incorporar simultáneamente los sólidos de ambas tolvas. Su capacidad de dispersión de hasta 50 toneladas por hora asegura tiempos de ciclo muy reducidos y una homogeneidad perfecta del producto.

5. Descarga y homogeneización final

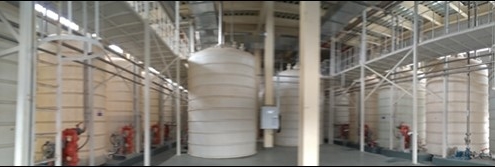
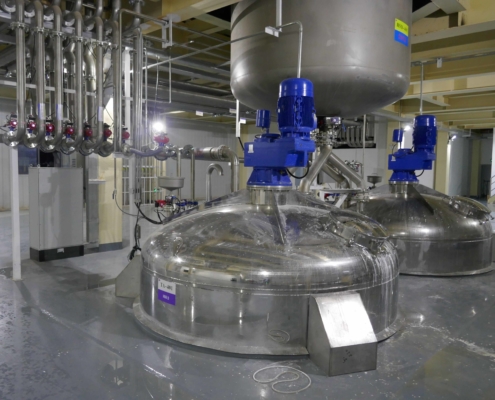
La descarga del mill base se realiza por gravedad en dos tanques de acabado TA-22000, diseñados para recibir grandes volúmenes con agitación continua y garantizar una mezcla uniforme antes del envasado.

6. Validación del rendimiento

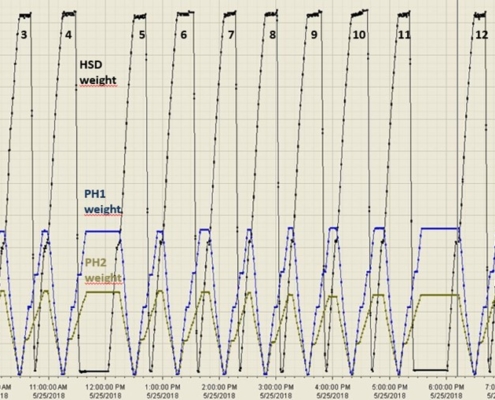
El análisis del peso real en el DPS-15000-OR y las dos tolvas de sólidos a lo largo de una jornada demuestra que el sistema es capaz de fabricar 30.000 kg de pintura en menos de 60 minutos, cumpliendo así el objetivo marcado.

7. Envasado automático de alta velocidad

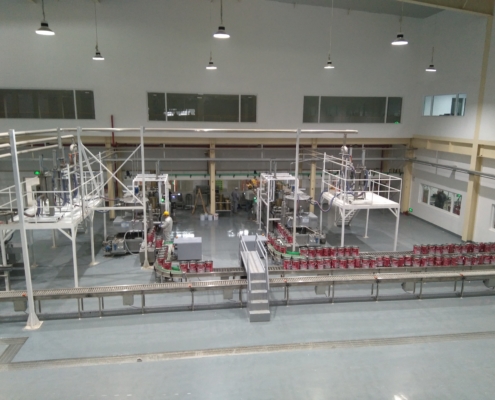
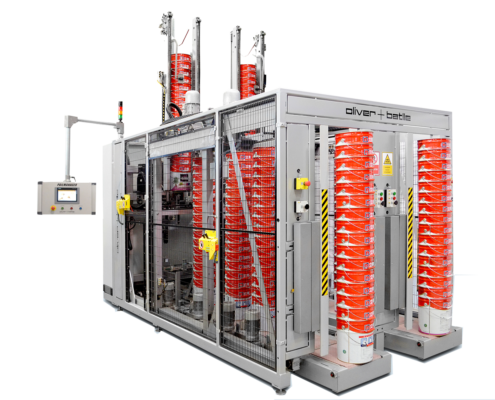
La pintura acabada se envasa mediante dos líneas automáticas FLASH-25-TX, equipadas con sistemas PAILMANAGER-VX para la alimentación y manipulación de envases de 18 litros. Este sistema permite un ritmo de envasado de 14 envases/minuto por línea, con cambio rápido de formato y mínima intervención manual.


Resultados: máxima eficiencia con mínimos márgenes de error

Gracias a la solución integral desarrollada por O+B, el sistema logra un rendimiento industrial excelente, con una altísima fiabilidad en todas las fases:

  • Fabricación de 30.000 kg de pintura decorativa en menos de 60 minutos.
  • Transporte neumático de sólidos: hasta 34 t/h (CaCO?);  Error de dosificación <0,5%
  • Dosificación de emulsiones: hasta 20 t/h; Error de dosificación <0,5%
  • Dosificación de aditivos: error de dosificación <0,5%.
  • Descarga del POLIMIX a tanques TA-22000: en menos de 2 minutos.
  • Envasado automático: 14 envases(18|)/minuto por línea, con total trazabilidad.

Conclusión: confianza, continuidad y rendimiento

Este proyecto reafirma la capacidad de O+B para entregar soluciones industriales completas, escalables y altamente automatizadas, adaptadas a los estándares más exigentes del sector de la pintura decorativa.

La colaboración continuada con Nippon Paint en diferentes regiones de China es un claro ejemplo de alianza estratégica basada en confianza, tecnología y resultados.


INTRODUCCIÓN

En Oliver y Batlle contamos con una amplia gama de maquinaria especializada para la fabricación de productos fitosanitarios en forma de suspensión acuosa, un formato cada vez más demandado en el sector por sus ventajas en manipulación, seguridad y eficacia.

Entre los productos fitosanitarios que se procesan bajo este sistema encontramos:

  • Herbicidas y alguicidas: para la eliminación de malas hierbas.
  • Insecticidas y acaricidas: para combatir plagas de insectos.
  • Nematicidas: destinados a eliminar enfermedades de los suelos de cultivo.
  • Fungicidas: como el habitual oxicloruro de cobre, para el control de hongos.
  • Abonos y productos de crecimiento: que favorecen el desarrollo de los cultivos.

En el pasado, estos productos se suministraban en polvo, lo que suponía un riesgo elevado de contaminación, suciedad en las zonas de manipulación y toxicidad por inhalación. La evolución hacia formulaciones líquidas ha eliminado estos inconvenientes, permitiendo la producción de suspensiones concentradas o flows, mucho más seguras y eficientes.

Ventajas de los productos fitosanitarios líquidos:

  • Manipulación más limpia y sencilla frente a los productos en polvo.
  • Dosis de aplicación más fáciles y precisas.
  • Almacenamiento más eficiente en bidones.
  • Mayor actividad biológica comparada con el polvo.
  • Mejor distribución de las partículas activas en el medio líquido.
  • Partículas de tamaño más regular.
  • Permite una limpieza más sencilla y eficiente de los equipos de aplicación.

Bases líquidas utilizadas en las formulaciones:

  • Agua
    • Disolvente (en proceso de desaparición por temas medioambientales y de seguridad)
    • Mezclas de agua y disolvente: donde cada fase se prepara de forma individual antes de la mezcla.
  • Aceite

Para llevar a cabo la fabricación de estos productos, Oliver + Batlle ofrece equipos para todas las fases del proceso:

  • Dispersión
  • Molienda
  • Acabado
  • Filtración
  • Envasado

A continuación, detallamos cada una de estas etapas y la maquinaria disponible en nuestro programa para asegurar la máxima eficiencia y calidad en la producción de productos fitosanitarios en suspensión acuosa.


DISPERSIÓN

La fase de dispersión es esencial en la fabricación de productos fitosanitarios en suspensión acuosa, ya que permite la incorporación homogénea del principio activo junto con los aditivos y componentes líquidos de la fórmula.

Componentes habituales en la dispersión:

  • Principio activo (o técnico), generalmente en polvo.
  • Medio líquido: agua, disolvente, aceite o combinaciones de estos.
  • Glicol o aceite parafínico: entre un 2% y un 8%.
  • Dispersante: en proporciones de un 2% a un 10%.
  • Humectante: entre un 0,5% y un 3%.
  • Antiespumante: en torno al 0,1% – 0,5%.
  • Espesante: añadido entre un 0,2% y un 0,4%, previamente preparado en disolución acuosa al 2% para garantizar su correcta dilución y evitar la formación de grumos o geles.
  • En algunas formulaciones se puede añadir sílice de gran pureza como modificador reológico.

El principio activo debe incorporarse al medio líquido mediante un agitador dispersor, que asegura su correcta dispersión y evita la formación de aglomerados.

Equipos recomendados:

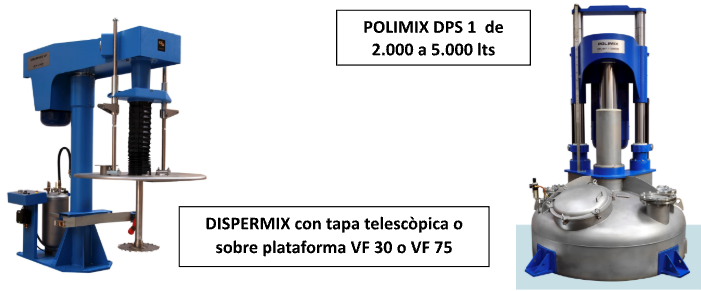
Para realizar la dispersión, se utilizan principalmente equipos de la gama DISPERMIX, que se dimensionan con la potencia requerida en función del volumen de lote:

  • Desde modelos con depósitos portátiles hasta versiones sobre plataforma para producciones de mayor capacidad.

Con el tiempo, y debido a la necesidad de mejorar las condiciones de trabajo, evitar la exposición del operario a polvos nocivos y proteger el medio ambiente, se ha incorporado el uso de sistemas cerrados tipo POLIMIX. Estos equipos, con instalación específica para la alimentación de materias primas, garantizan un entorno de trabajo más seguro y limpio.

Los modelos POLIMIX pueden ser:

  • De un solo eje dispersor.
  • Coaxiales equipados con rascadores de paredes, ideales para productos de alta viscosidad y formulaciones complejas.

Turbinas recomendadas y condiciones de trabajo:

  • Turbinas de diente de sierra o del tipo HDM (High Dispersion Mixing).
  • Velocidades periféricas óptimas: entre 24 y 28 m/s.
  • El diámetro del depósito debe ser de 2 a 3 veces el diámetro de la turbina para asegurar una correcta dinámica de fluidos.

Parámetros de formulación:

Concentración de sólidos en polvo: generalmente entre un 30% y un 70% en peso.

Viscosidad habitual de la mezcla: Suele situarse entre 800 y 1.200 cPs.

Con estas características, es suficiente la potencia estándar de cada modelo de máquina asignada  según tamaño de lote, sin necesidad de utilizar equipos de mayor potencia.

Diseño y materiales de los equipos:

  • Los depósitos de dispersión deben estar fabricados en acero inoxidable AISI 316 L y contar con camisas de refrigeración.

Recomendaciones de temperatura:

  • Temperatura del líquido refrigerante: inferior a 4 ºC.
  • Temperatura máxima del proceso: no superar los 30 ºC para proteger los principios activos sensibles al calor.

Control de espumas:

En este tipo de formulaciones es común la aparición de espuma durante la dispersión. Si se detecta este problema y se trabaja con un POLIMIX, es recomendable utilizar el sistema de carga por vacío, lo que minimiza la generación de espuma y mejora la eficiencia del proceso. Este aspecto debe ajustarse en función de cada producto y validarse durante las pruebas iniciales.


MOLIENDA

En la fase de molienda, se lleva a cabo la separación de las partículas de principio activo en polvo que no se han disgregado completamente durante la dispersión. Además, algunos principios activos pueden experimentar un proceso de fractura de partículas, lo que resulta en tamaños de partículas más pequeños. Esta etapa es crucial para garantizar que los productos fitosanitarios cumplen con las normativas y especificaciones técnicas, como las regulaciones CIPAC para productos fitosanitarios.

Uno de los objetivos clave en este proceso es lograr que el tamaño de las partículas sea el 50% inferior a 5 micras y el 90% inferior a 10 micras, asegurando la calidad y la eficacia de los productos.

Tipos de molinos disponibles:

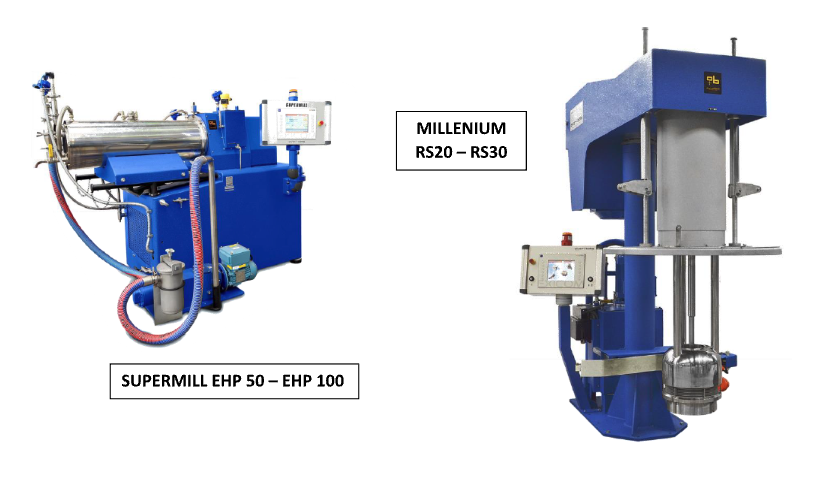
  • Molinos continuos SUPERMILL.
  • Molinos por lotes MILL-ENNIUM.

Ambos tipos de molinos son efectivos para realizar la disgregación de partículas. Mientras que el Supermill genera esfuerzos de cizalladura en su cámara de molienda, el Millenium combina esfuerzos de cizalladura e impacto, lo que le proporciona una mejor transmisión de energía y una ventaja significativa en términos de capacidad de producción.

Comparación de resultados en ensayos: En pruebas realizadas con oxicloruro de cobre, ambos equipos mostraron resultados de calidad comparable, pero con diferencias en el consumo energético y el tiempo de fabricación. Los datos fueron los siguientes:

  • Mill-enium RS-20 (oxicloruro de cobre): 0,06 kW/lt.
  • Supermill EHP-50 (dos pasadas de oxicloruro de cobre): 0,259 kW/lt.

Esto implica un ahorro de energía del 77% cuando se utiliza el Millenium en lugar del Supermill. Además, en términos de tiempo de fabricación, el Millenium RS20 procesaría 1.100 litros en 67 minutos, mientras que el Supermill EHP-50 necesitaría 330 minutos, lo que representa un ahorro de tiempo del 80%.

Características de granulometría de los productos:

  • Para partículas de tamaño inicial entre 150 y 200 micras, se requieren dos pasadas para obtener tamaños inferiores a 5 micras.
  • Para tamaños de partículas iniciales entre 40 y 50 micras, una sola pasada es suficiente para alcanzar tamaños inferiores a 5 micras.

Resumen de los parámetros de trabajo para ambos equipos:


Supermill EHP:

  • Materiales en contacto con el producto: Acero inoxidable Duplex.
  • Bomba de alimentación: Engranaje o helicoidal en acero inoxidable AISI 316L, con velocidad regulable.
  • Eje de molienda: Transmisión por correas, motor eléctrico con velocidad ajustable.
  • Bolas para molienda: Circonio de 1,8-2,0 mm en la primera pasada, y 1,2-1,4 mm en la segunda.
  • Cámara de molienda: Provista de camisa de refrigeración, con alimentación de agua a 4ºC.

Mill-enium RS:

  • Materiales en contacto con el producto: Acero inoxidable AISI 316 L o Duplex.
  • Eje de molienda: Sistema de pegs y contrapegs de carburo de tungsteno, turbina tipo turbo.
  • Elementos de molienda: Ytrio (0,7-0,9).
  • Cesta de molienda: Con refrigeración y depósitos de proceso con camisa de refrigeración, agua a 4ºC.

Bombeo y filtración: Entre la molienda y el acabado, es necesario un bombeo de producto a través de un grupo de bombeo y filtración. Este proceso debe realizarse con una bomba neumática y un filtro de bolsa. El objetivo es eliminar partículas gruesas de materia prima no molida y bolas de los molinos, por lo que se recomienda el uso de una bolsa monofilamento de nylon con filtración de 50 micras.
ACABADO O ALMACENADO DE PRODUCTO

Una vez que el producto ha pasado por la fase de molienda, se almacenará en un depósito cuya capacidad será determinada según la producción de la planta. En este depósito, es esencial contar con un sistema de agitación eficiente que garantice la homogeneización de varios lotes de fabricación y, si es necesario, la incorporación de aditivos como espesantes para ajustar la fórmula.

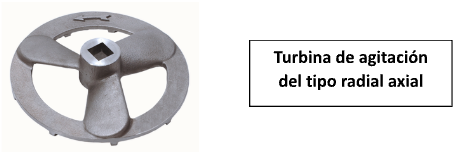
El tipo de agitación más adecuado para este proceso es un agitador equipado con turbinas del tipo radial axial, con un eje descentrado en el depósito. En depósitos con capacidades superiores a 5.000 litros, es recomendable instalar una segunda turbina de bombeo radial axial sin martillos de dispersión, lo que facilita la incorporación de los espesantes prefabricados.

Además, estos depósitos deben ser diseñados con velocidad variable, lo que permitirá ajustar la velocidad de agitación según las características reológicas del producto y garantizar su homogeneidad. Al igual que en otras fases del proceso, las partes en contacto con el producto deben ser fabricadas en acero inoxidable AISI 316L para evitar cualquier tipo de contaminación.


BOMBEO Y FILTRACIÓN

Antes de proceder al envasado, se debe realizar un bombeo del producto utilizando un sistema de bombeo adecuado que incluya un filtro para asegurar que el producto final entregado al cliente esté libre de impurezas del proceso de fabricación.

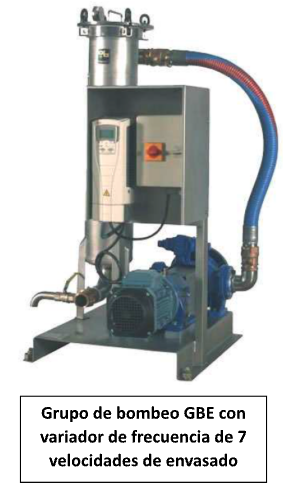
Un equipo base universal recomendado es el grupo de bombeo eléctrico GBE, que incluye una bomba de acero inoxidable AISI 316 y un filtro de bolsa AGF 51 o AGF 53 con filtración de 5 micras. Dado que muchos de los productos fitosanitarios tienen tendencia a generar espuma durante el envasado, el sistema de bombeo debe contar con un selector de velocidades. De esta forma, se podrá establecer una velocidad de envasado lenta al inicio del proceso, y una vez sumergida la boquilla de envasado, aumentar la velocidad de llenado.
 

SISTEMAS DE ENVASADO
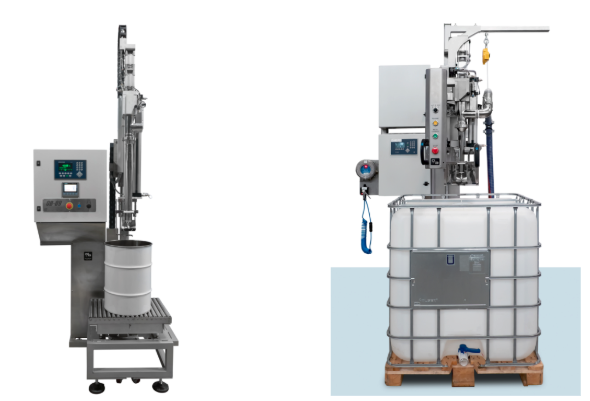
Los envases más comunes en la industria agroquímica son los bidones de polietileno de 5 y 10 litros. Para llenar estos envases, se puede utilizar una envasadora gravimétrica con cabe

zal de llenado sumergible, como el modelo OB-DRUM, con báscula de hasta 25 kg y una boquilla de llenado con el diámetro adecuado según el tipo de bidones a envasar.

Si la producción aumenta y el número de envases a llenar es considerable, se puede optar por una llenadora según modelo PALLET-1500 de cabezal giratorio. Este sistema permite envasar grupos de bidones situados sobre palets, optimizando así la capacidad de producción y el flujo de trabajo.


Pruebas realizadas en laboratorio O+B con productos fitosanitarios:

  • Principio activo: Oxicloruro de cobre.
  • Pirimetanil.
  • Azufre 80%.
  • Sorbitol 93%.
  • Oxifluorfen 24%.


CONCLUSIÓN

En resumen, la fabricación de productos fitosanitarios en suspensión acuosa presenta numerosos beneficios frente a los formatos en polvo, especialmente en términos de seguridad, eficacia y facilidad de manejo. Oliver + Batlle ofrece una solución integral a lo largo de todo el proceso de producción, desde la dispersión de los principios activos hasta el envasado final del producto. Gracias a su gama de maquinaria especializada, los fabricantes pueden asegurar una producción más eficiente, con un control de calidad óptimo y en un entorno seguro tanto para los operarios como para el medio ambiente.

El compromiso de Oliver + Batlle con la innovación y la tecnología avanzada garantiza que las plantas de producción puedan maximizar su capacidad, reducir el consumo energético y mejorar la calidad del producto final. Además, las pruebas realizadas en laboratorio respaldan la efectividad de sus soluciones para procesar principios activos complejos, como el oxicloruro de cobre, pirimetanil y otros compuestos comunes en la industria fitosanitaria.

En un sector cada vez más competitivo y exigente, elegir la maquinaria adecuada es fundamental para optimizar los recursos y cumplir con las normativas. Oliver + Batlle se posiciona como un aliado clave en la fabricación de productos fitosanitarios en suspensión acuosa, ofreciendo soluciones que cumplen con los más altos estándares de calidad, seguridad y sostenibilidad.