Grupo Puma y su división de revestimientos

Grupo Puma es un grupo empresarial líder en el sector de los materiales de construcción y el mayor fabricante de morteros en España. Con más de 40 años de experiencia, desarrolla una amplia gama de soluciones para la construcción, incluyendo adhesivos, sistemas de aislamiento, pavimentos, productos asfálticos y soluciones para rehabilitación.

El grupo cuenta además con una división especializada en revestimientos, tanto base agua como base disolvente, destinada a la fabricación de pinturas impermeabilizantes, decorativas, para fachadas y masillas aplicables sobre diferentes superficies. Actualmente dispone de 37 centros productivos y una red de distribución presente en cuatro continentes.

Producto a procesar y objetivo del proyecto

El cliente fabrica recubrimientos y revestimientos destinados principalmente al sector de la construcción. En el marco de este proyecto, la instalación de aditivos está destinada a la producción de revestimientos base agua.

La incorporación de aditivos durante la fabricación de pinturas y recubrimientos es una práctica habitual en la industria, ya que permiten ajustar y mejorar diversas propiedades del producto final. Entre sus funciones se encuentran la mejora de la dispersión de pigmentos y cargas (dispersantes), el control de la espuma generada durante el proceso (antiespumantes), la estabilización del sistema mediante el ajuste del pH o la aportación de propiedades específicas como resistencia biológica, control del brillo o modificación de los tiempos de secado.

Estos aditivos se emplean normalmente en pequeñas cantidades y se incorporan en distintas etapas del proceso de fabricación, lo que requiere una dosificación precisa y repetible para garantizar la calidad y homogeneidad del producto final. Habitualmente se suministran en envases industriales como IBCs o bidones de 200 litros, por lo que en muchas plantas el pesado y la adición se realizan manualmente. 

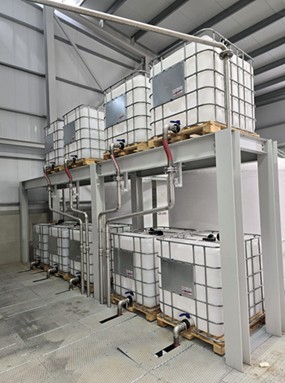
En este contexto, el objetivo del proyecto era diseñar e implementar un sistema automatizado capaz de gestionar el pesado y la dosificación precisa de diferentes aditivos hacia ocho cubas de dispersión independientes. La instalación debía garantizar rapidez, exactitud y repetibilidad en las adiciones, integrándose en el proceso de producción existente y permitiendo el uso directo de los IBCs como depósitos de almacenamiento de los aditivos. De este modo, se buscaba evitar operaciones frecuentes de trasvase o sustitución de envases, optimizar la logística interna de materias primas y mejorar la eficiencia global del proceso de fabricación.

Solución Oliver + Batlle

Para resolver el reto planteado, Oliver + Batlle diseñó una instalación automatizada para la dosificación de aditivos compuesta por los siguientes elementos principales:

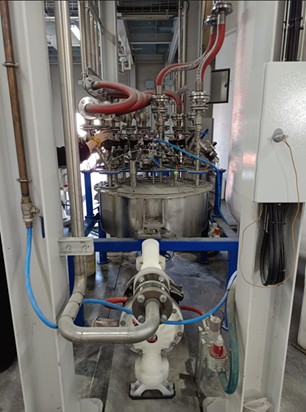
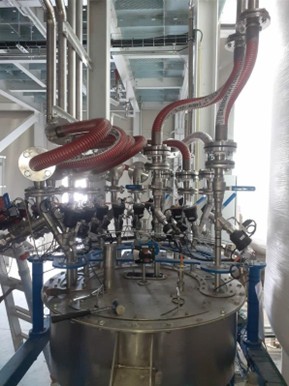
  • Una tolva de pesaje de aditivos de 300 L, fabricada en acero inoxidable y equipada con células de carga. Incorpora válvulas automáticas para la dosificación de 11 aditivos diferentes: 9 de ellos dosificados por gravedad y 2 mediante bombeo, debido a su mayor viscosidad. El sistema dispone además de válvulas manuales con micro-interruptor para la carga de los IBCs de stock de cada aditivo.
  • Dos grupos de bombeo neumático, destinados a la dosificación de los aditivos de mayor viscosidad.
  • Una bomba neumática de trasvase, encargada de transferir el producto desde la tolva de pesaje hasta cualquiera de los ocho destinos posibles.
  • Un colector de distribución en acero inoxidable, equipado con 7 válvulas automáticas de 3 vías, que permite seleccionar el destino de envío del aditivo.
  • Ocho válvulas automáticas de cierre de línea, instaladas a la entrada de cada una de las cubas de dispersión.
  • Un armario eléctrico de maniobra y control, equipado con PLC y pantalla táctil HMI, desde el que el operario puede seleccionar el aditivo a dosificar, definir el set-point de peso, gestionar la carga de stock y supervisar el funcionamiento de la instalación.
  • Dos grupos de bombeo portátiles sobre carro, destinados a la carga de los IBCs de stock de aditivos.

Oliver + Batlle realizó toda la ingeniería de implantación en planta, incluyendo la distribución de los IBCs de aditivos, la tolva de pesaje, los equipos de bombeo y el trazado de tuberías desde la tolva hasta el colector y desde este hasta las cubas de dispersión.

El montaje mecánico, eléctrico y neumático fue realizado por el propio cliente, bajo la supervisión de un técnico de Oliver + Batlle.

Posteriormente se llevó a cabo la puesta en marcha de la instalación, con la participación de un técnico mecánico y un programador de Oliver + Batlle.

Durante la operación, los aditivos compatibles entre sí se dosifican y pesan en la tolva, desde donde se transfieren automáticamente hacia la cuba de dispersión seleccionada. El sistema incorpora además un ciclo de limpieza con agua de la tolva y barrido de las líneas de tubería, para asegurar que la totalidad de los aditivos lleguen a su destino.

El sistema de control de dosificación de aditivos quedó integrado dentro del sistema automatizado de la fábrica para la ejecución de recetas completas mediante el SCADA del cliente, estableciendo comunicación entre el PLC del sistema suministrado por Oliver + Batlle y el PLC principal de la planta.

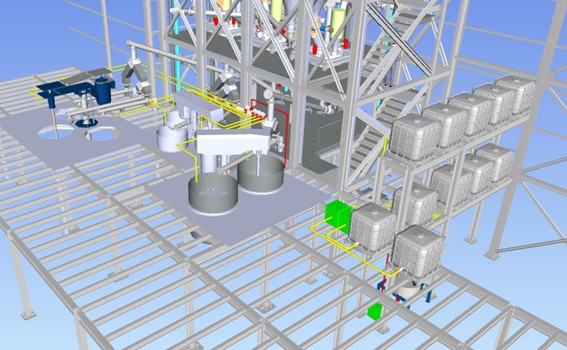
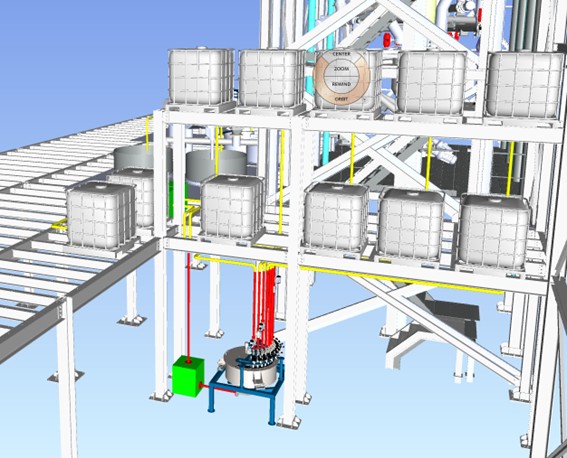
Vistas 3D del sistema de almacenamiento y distribución de aditivos: IBCs de stock, colector de válvulas de 3 vías y tuberías hacia cubas de dispersión
Resultados y ventajas de la solución implementada

Gracias a la implantación de esta instalación automatizada de dosificación de aditivos, el cliente ha logrado optimizar significativamente los tiempos de fabricación.

El proceso ha ganado en precisión, limpieza y repetibilidad, eliminando la variabilidad asociada a la dosificación manual.

Además, el sistema permite disponer de trazabilidad completa del proceso, registrando para cada lote las dosificaciones realizadas, incluyendo código de aditivo, valor objetivo, valor real dosificado, destino, fecha y hora de la operación.

La automatización también ha supuesto una reducción de la carga operativa, minimizando las intervenciones manuales y facilitando el trabajo del operario en planta.
Las principales ventajas de la solución implementada son:

  • automatización del proceso de dosificación de aditivos.
  • Mayor precisión y repetibilidad en cada batch de fabricación.
  • Optimización de los tiempos de proceso.
  • Mejora de la limpieza y orden en planta.
  • Trazabilidad completa de las dosificaciones realizadas.
  • Reducción de la carga de trabajo del operario.
  • Integración con el sistema de control existente mediante comunicación entre PLCs.
  • Uso directo de IBCs como depósitos de stock de aditivos, optimizando la logística interna.

¿Necesita automatizar la dosificación en su planta de producción?

En Oliver + Batlle somos especialistas en el diseño de ingeniería de procesos y automatización a medida para la industria química y de recubrimientos. Desde la actualización de líneas existentes hasta el diseño de una planta de producción llave en mano.

Contacte hoy con nuestro equipo técnico   y descubra cómo podemos ayudarle a optimizar sus tiempos de ciclo, mejorar su trazabilidad y rentabilizar su proceso de fabricación.
Oliver + Batlle presenta la nueva frontera en dosificación y envasado de pinturas: el servicio de Boquillas 3D de Fabricación Aditiva, diseñadas a medida para cada cliente y necesidad.

Este enfoque transforma el concepto de un simple producto en un servicio completamente personalizado y optimizado para su línea de producción.

Las ventajas clave del servicio

Nuestro servicio transforma el concepto de un simple componente en una solución integral personalizada, diseñada para maximizar el rendimiento de su línea de producción basándose en los siguientes pilares:

1. Eficiencia de fabricación y rentabilidad

  • Velocidad incrementada: Logre un aumento de hasta el 20% en la velocidad de fabricación en comparación con los dosificadores metálicos convencionales.
  • Optimización del tiempo: Reducir el ciclo de dosificación es el factor clave para incrementar su capacidad de producción total.
  • Reducción de costes: La eficiencia operativa y la posibilidad de acceder a contratos anuales de suministro permiten una disminución significativa de los costes de mantenimiento y reposición.

2. Calidad de dosificación y precisión de llenado

  • Adiós a goteos y espuma: El diseño a medida garantiza un flujo perfecto incluso con productos difíciles de llenar, eliminando problemas comunes de las boquillas estándar.
  • Una boquilla para cada envase: Implementamos el concepto de un diámetro óptimo para cada tipo de envase, asegurando un ajuste milimétrico que mejora drásticamente la calidad del envasado.

3. Personalización y superioridad del material

Gracias a la fabricación aditiva (impresión 3D), diseñamos boquillas capa por capa con beneficios imposibles de alcanzar mediante mecanizado tradicional:

  • Mínimo peso: La optimización geométrica permite piezas mucho más ligeras, facilitando su manipulación y reduciendo el esfuerzo mecánico de los equipos.
  • Máxima resistencia al impacto: Utilizamos polímeros técnicos avanzados que ofrecen una durabilidad superior frente a golpes y uso intensivo en planta.
  • Flexibilidad Ad-hoc: Adaptamos cada diseño a las especificaciones exactas de su producto y recipiente tras un estudio previo de sus líneas.

El servicio de Oliver + Batlle

Un modelo de suscripción adaptado a sus necesidades

Deje de preocuparse por la optimización de sus equipos de dosificación. Nuestro servicio de boquillas 3D le ofrece una solución de impresión cómoda, eficiente, y sin compromiso de permanencia, adaptada a sus necesidades.

¿Cómo funciona?

  1. Estudio y diseño Ad-hoc: A diferencia de la compra de un producto, iniciamos con un estudio previo de sus productos y líneas de envasado para el desarrollo CAD y prototipado funcional de su boquilla personalizada.
  2. Producción y entrega programada: Una vez validado el diseño, se establecen entregas programadas de las boquillas personalizadas, asegurando que reciba los componentes justo cuando los necesite.
  3. Flexibilidad total: Podrá cambiar, interrumpir o cancelar el servicio en cualquier momento. Si su producción varía, ofrecemos un contrato anual de suministro (mín. 6 uds.) con precios ajustados y la posibilidad de un servicio express con entrega rápida garantizada (24 h en Europa y 72 h  en el resto del mundo).

Precios y contacto

Los precios de nuestro servicio se definen en función de las necesidades de personalización y el volumen de su plan de suministro.

Solicite una Oferta Personalizada: Para descubrir el ahorro potencial y los precios de las boquillas aditivas o el servicio de diseño de una boquilla nueva, contacte con nuestro equipo comercial.


Optimizar la producción en el sector de la construcción requiere tecnología capaz de dominar materiales complejos. En este artículo, analizamos cómo la ingeniería avanzada de Oliver + Batlle resolvió los desafíos de envasado de Saint-Gobain Weber UK, líder indiscutible en morteros industriales y soluciones de vanguardia en el Reino Unido.

Breve descripción de la empresa

Saint-Gobain Weber Ltd es una subsidiaria multinacional del prestigioso grupo francés Saint-Gobain. La compañía destaca por su especialización en soluciones para la construcción y rehabilitación de edificios, proporcionando desde morteros industriales y adhesivos cerámicos hasta avanzados sistemas de aislamiento térmico para fachadas y suelos. Su compromiso con la calidad les ha posicionado como referentes en obras nuevas y proyectos de restauración.

El desafío: Procesar productos de alta viscosidad y abrasividad 

El proyecto se centró en un reto técnico de alta complejidad: el procesamiento y envasado de masilla húmeda para pladur (stucco products).

Este material técnico presenta propiedades físicas que dificultan su manipulación:

  • Densidad específica: 1,25 – 1,35 Kg/dm³.
  • Viscosidad elevada: Entre 500 y 3000 poises.

Naturaleza abrasiva: Exige una robustez mecánica superior para garantizar un flujo constante y una dosificación exacta sin dañar los equipos.

Objetivo del proyecto «Llave en mano» 

El principal desafío consistía en implementar una línea de producción «llave en mano» (turn-key) capaz de automatizar un proceso manual previo, cumpliendo con los exigentes estándares de Saint-Gobain Weber:

    • Alto Rendimiento: Alcanzar una cadencia estable de 10 botes de 20 kg (15L) por minuto.
    • Máxima Precisión gravimétrica: Mantener una variabilidad inferior a ±100g por envase para reducir drásticamente el desperdicio de materia prima.
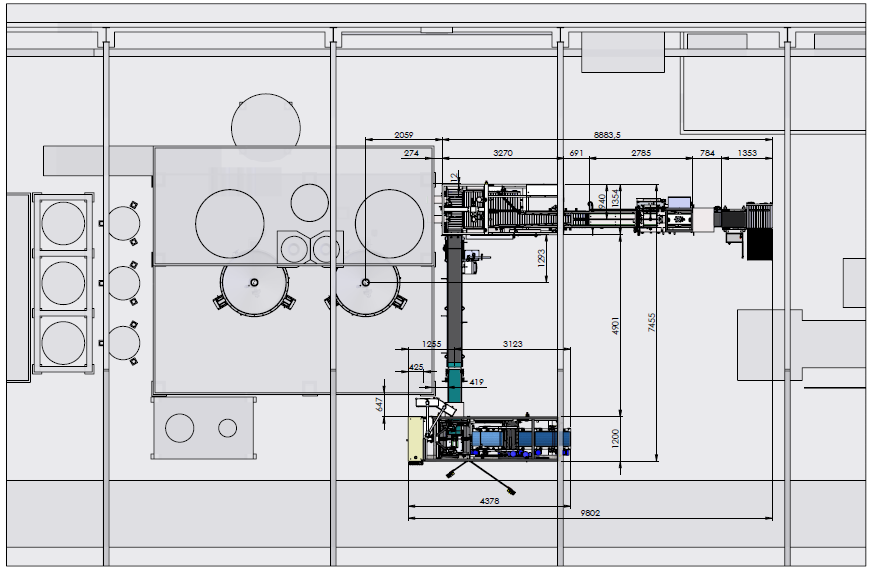
    • Integración de Procesos: Conexión inteligente mediante sistema de handshake con dos dispersores de 3.000L ya existentes en planta.
    • Innovación en Dosificación: Diseño de boquillas ad-hoc para optimizar la distribución del producto, evitando manchas en la zona de cerrado y asegurando un acabado limpio.

La solución de Oliver + Batlle: Ingeniería de alta resistencia

Desde Oliver+Batlle, implementamos una solución integral bajo estándares de protección IP-54 y fabricada con acero inoxidable AISI-316 en todas las zonas de contacto para combatir la abrasión.

A. Alimentación e Integración de Proceso

  • Grupos de Bombeo de Cavidad Progresiva: Dos grupos de bombeo helicoidales de 15 kW, con estatores de NBR, y rotores de acero inoxidable AISI-316L cromados, diseñados específicamente para el trasiego de productos abrasivos.
  • Distribución Optimizada: Instalación completa de tuberías y válvulas para un flujo eficiente desde la zona de producción al envasado.

B. Línea de Envasado Automatizada

  • Desapilador Pailmanager V-Flex: Sistema automático con capacidad para pilas de hasta 400 mm de altura. Permite un cambio de formato totalmente automatizado gestionado desde la HMI, con memoria para hasta 100 recetas, e incorpora barreras fotoeléctricas de seguridad para garantizar la protección operativa.
  • Envasadora Gravimétrica OB-130-T: Sistema de doble cabezal basado en el concepto “2 en 1”, que optimiza el ciclo de llenado sin comprometer la precisión.
  • Tecnología Mettler Toledo: Uso de terminales de pesaje IND570, garantizando precisión y fiabilidad de grado metrológico en cada dosificación.
  • Sistemas Periféricos y Trazabilidad: Incluye dispensador de tapas DT-350-S con detector de presencia de tapas, cerradora a presión CR-130 de ajuste manual, y una controladora de peso con rechazo automático para envases fuera de tolerancia.
  • Servicio Integral: Alcance completo del proyecto, desde el diseño de P&IDs y layout, hasta la formación técnica del personal en planta.

Resultados

Gracias a la solución de ingeniería implementada por Oliver + Batlle, Saint-Gobain Weber UK ha transformado por completo la capacidad operativa de su planta en Flitwick.

En la línea automatizada se gestiona el desapilado, llenado y cerrado de forma continua, permitiendo alcanzar una cadencia sostenida de 10 unidades por minuto. El uso de la Envasadora Gravimétrica OB-130-T permite realizar un llenado intercalado que optimiza el tiempo de ciclo sin comprometer la precisión necesaria para productos de alta viscosidad.

Este planteamiento técnico permite maximizar la rentabilidad y la eficiencia del proceso:

  •  Optimización de costes: La alta precisión de ±100g, junto con el sistema de rechazo automático, elimina el sobrellenado costoso y el desperdicio de materia prima, acelerando el retorno de la inversión.
  • Agilidad operativa: Se reducen drásticamente los tiempos de inactividad entre lotes gracias a la automatización del cambio de formato mediante la HMI del dispensador de envases Pailmanager V-Flex
  • Fiabilidad y durabilidad: El uso de acero inoxidable AISI-316 y la robustez de los grupos de bombeo helicoidales garantizan una larga vida útil de los componentes frente a la naturaleza abrasiva de la masilla técnica.

Como resultado, se mejora el rendimiento global de la instalación, garantizando los estándares de alta eficiencia y calidad que el grupo Saint-Gobain exige en sus soluciones para la construcción.

Conclusión

El éxito alcanzado en este proyecto demuestra que la alta viscosidad y la naturaleza abrasiva de los materiales no son un obstáculo cuando se cuenta con la tecnología adecuada. La satisfacción de Saint-Gobain Weber UK, reflejada en las palabras de Toni Wallis —quien destaca que la solución de Oliver + Batlle ha permitido cumplir con sus máximos estándares de eficiencia—, es el mejor aval de nuestra ingeniería.

Si su planta también enfrenta desafíos en el envasado de productos técnicos, le invitamos a descubrir cómo podemos ayudarle a transformar sus operaciones.


Puedes ver el proceso completo en el siguiente vídeo disponible en nuestro canal de YouTube.

¿Qué ventajas aporta la simulación CFD y FEM en el diseño de agitadores industriales?

En el diseño industrial moderno, la simulación técnica se ha convertido en una herramienta indispensable porque permite predecir el comportamiento real de un agitador mucho antes de que comience su etapa de fabricación. Tradicionalmente, la industria se ha apoyado en estimaciones genéricas, pero gracias a la Dinámica de Fluidos Computacional (CFD) es posible visualizar con precisión el flujo del producto dentro del depósito, mientras que el Análisis de Elementos Finitos (FEM) garantiza la integridad estructural del equipo.


Esta metodología aporta una precisión inigualable al eliminar el margen de error que suele derivarse del uso de curvas de potencia genéricas presentes en la literatura técnica. Además, otorga una gran versatilidad a los ingenieros, permitiendo diseñar equipos que son capaces de procesar productos con distintas densidades y viscosidades, adaptándose a la perfección tanto a fluidos newtonianos como no newtonianos.

¿Cuáles son los principales diseños de agitadores de áncora y cuál elegir?

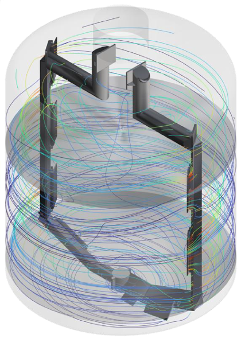
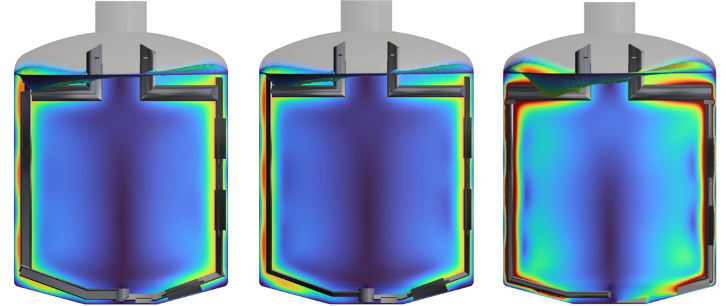
Seleccionar la geometría adecuada es fundamental para el éxito del proceso. Para facilitar este análisis, se han comparado tres configuraciones geométricas clave que responden a diferentes necesidades industriales:

  1. Áncora de chapa plana con refuerzos posteriores: Se trata del diseño robusto de referencia, el cual ha sido diseñado específicamente para aportar una máxima rigidez estructural frente a las exigencias más duras.
  2. Áncora de chapa plana doblada: Esta configuración representa una evolución optimizada de la ingeniería de agitadores, ya que consigue reducir el peso de forma significativa manteniendo intacta la eficiencia hidráulica.
  3. Áncora de tubo sin refuerzos: Es un diseño hidrodinámico alternativo que está orientado a aplicaciones con necesidades específicas de mayor velocidad de agitación.

¿Cómo mejorar el rendimiento fluidodinámico y evitar zonas muertas en el depósito?

El diseño detallado de la geometría del áncora es un factor crítico para controlar el movimiento del producto y lograr un control total del proceso.

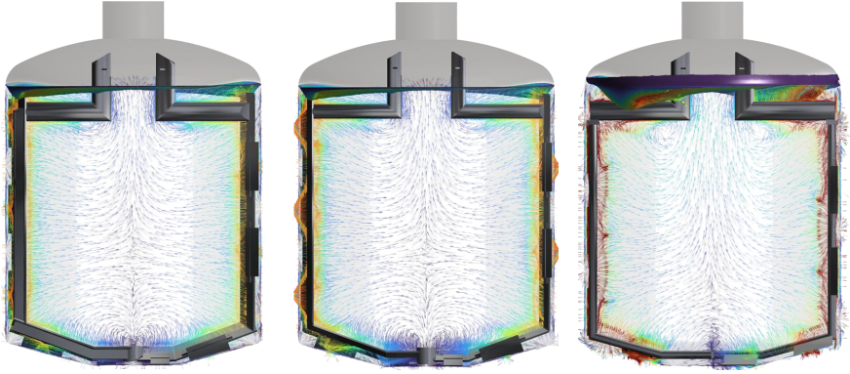
 A nivel de eficiencia en la pared del depósito, todos nuestros diseños aseguran la renovación constante del fluido en contacto con las superficies mediante el uso de rascadores, lo cual es vital para evitar la formación de zonas muertas térmicas que podrían arruinar el producto.

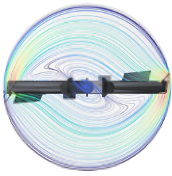
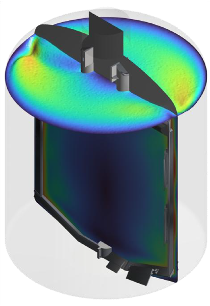
En cuanto al movimiento rotativo, las simulaciones por CFD muestran de forma clara que la mayor velocidad del fluido se concentra en la periferia del depósito. Si el proceso productivo requiere un flujo axial fuerte en la zona central, será necesario incorporar agitadores complementarios en ese punto.


Asimismo, el rendimiento fluidodinámico permite una personalización por velocidad; por ejemplo, las simulaciones demuestran que mientras los diseños de chapa plana operan eficazmente a tan solo 12 rpm, el diseño de áncora de tubo sin refuerzos requiere girar hasta a 25 rpm para lograr un grado de agitación equivalente.

¿Cómo calcular la potencia del motor para fluidos no newtonianos y de alta viscosidad?

Uno de los mayores beneficios que ofrecen estas simulaciones avanzadas es la capacidad de procesar productos complejos con total garantía. En la industria, un error común es considerar un fluido complejo como si fuera newtoniano, lo que frecuentemente puede llevar a sobredimensionar el motor del agitador de manera completamente innecesaria.

Para resolver este problema, la simulación CFD analiza la velocidad de deformación real del producto en movimiento, lo que permite calcular lo que conocemos como «viscosidad efectiva« . Conocer este dato exacto permite reducir de forma segura la potencia instalada en comparación con los sobredimensionamientos derivados de los cálculos analíticos tradicionales. 

Todo esto se aplica a un amplísimo rango de trabajo, ya que se analizan comportamientos desde viscosidades muy bajas hasta exigencias extremas de 2000 Poise, garantizando que el equipo final responda exactamente a la densidad y consistencia específica de su producto.

¿Cómo garantizar la resistencia estructural y optimizar el peso del agitador?

Un agitador industrial no solo debe agitar bien, sino que debe ser duradero y seguro a lo largo de su vida útil. . A través de la simulación FEM (Análisis de Elementos Finitos), se garantiza la máxima integridad mecánica y la optimización de costes.

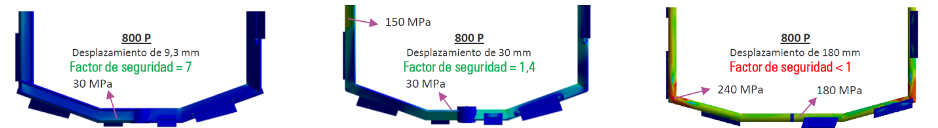
Por ejemplo, en términos de factor de seguridad, el modelo de áncora de chapa plana con refuerzos posteriores ofrece un margen muy conservador de FS = 2,2, lo que lo hace ideal para soportar cargas extremas sin riesgo de fallo.


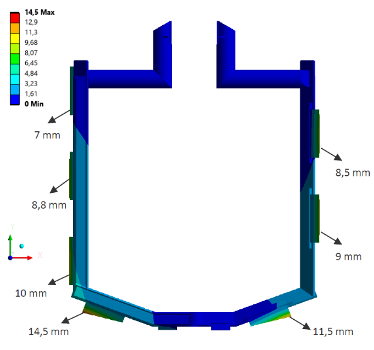
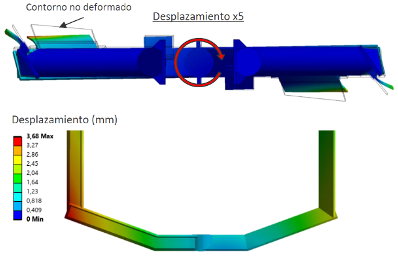
Por otro lado, si buscamos eficiencia en materiales, el análisis de tensiones permite identificar con exactitud los puntos críticos de carga para aplicar refuerzos solo donde es estrictamente necesario, evitando así el fallo estructural por deformación plástica en condiciones de alta viscosidad. 


Fruto de este análisis es el diseño de áncora de chapa plana doblada, el cual permite una impresionante reducción del 41% en el peso del equipo, logrando mantener un comportamiento fluidodinámico similar al tiempo que reduce drásticamente el coste de material.

¿Por qué elegir los agitadores de áncora de Oliver + Batlle para su proceso industrial?

Gracias a la implementación integral de la simulación avanzada, elegir la tecnología de Oliver + Batlle ofrece ventajas competitivas directas para su planta de producción

  • Ahorro energético: Motores dimensionados con precisión real, ideales para trabajar con fluidos no newtonianos sin gastar energía de más.
  • Diseño Eficiente: La optimización de la geometría y los materiales de construcción resulta en una notable reducción de la huella de carbono de su equipo.
  • Diseño a medida: Usted recibe un agitador fabricado de forma específica para su rango particular de viscosidad y densidad, evitando las soluciones genéricas ineficientes que merman la productividad.

¿Necesita asesoramiento para optimizar su proceso de agitación?

Cada proceso industrial tiene requisitos específicos de viscosidad, densidad, temperatura y consistencia específica. Nuestro equipo técnico puede analizar su aplicación concreta y asesorarle para seleccionar la geometría, potencia y configuración más adecuada, garantizando la máxima eficiencia energética y seguridad estructural.

Contacte con nosotros para recibir un estudio técnico personalizado y optimizar el rendimiento de su planta con total garantía.

Además, puede consultar toda la información sobre nuestra gama de agitadores industriales de Oliver + Batlle , donde encontrará soluciones diseñadas a medida para cada necesidad productiva.

molienda en húmedo

Proceso de Molienda en Húmedo: cómo funciona y qué equipos industriales se utilizan La molienda en húmedo es un proceso industrial en el que se utiliza el movimiento de microesferas cerámicas para separar partículas sólidas que estén incorporadas en un medio líquido y en algunos casos reducir su tamaño. El movimiento rotacional y lineal de […]