¿Qué ventajas aporta la simulación CFD y FEM en el diseño de agitadores industriales?

En el diseño industrial moderno, la simulación técnica se ha convertido en una herramienta indispensable porque permite predecir el comportamiento real de un agitador mucho antes de que comience su etapa de fabricación. Tradicionalmente, la industria se ha apoyado en estimaciones genéricas, pero gracias a la Dinámica de Fluidos Computacional (CFD) es posible visualizar con precisión el flujo del producto dentro del depósito, mientras que el Análisis de Elementos Finitos (FEM) garantiza la integridad estructural del equipo.
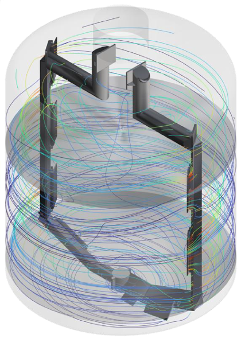
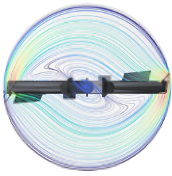


Esta metodología aporta una precisión inigualable al eliminar el margen de error que suele derivarse del uso de curvas de potencia genéricas presentes en la literatura técnica. Además, otorga una gran versatilidad a los ingenieros, permitiendo diseñar equipos que son capaces de procesar productos con distintas densidades y viscosidades, adaptándose a la perfección tanto a fluidos newtonianos como no newtonianos.

¿Cuáles son los principales diseños de agitadores de áncora y cuál elegir?

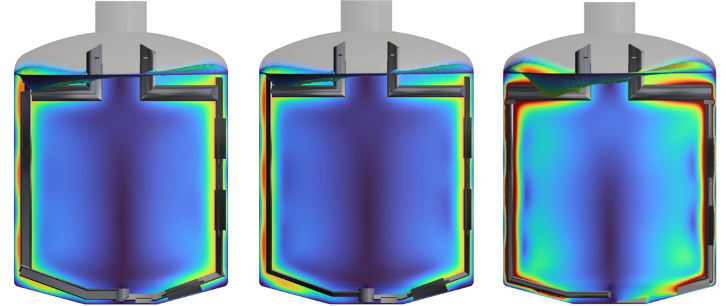
Seleccionar la geometría adecuada es fundamental para el éxito del proceso. Para facilitar este análisis, se han comparado tres configuraciones geométricas clave que responden a diferentes necesidades industriales:

  1. Áncora de chapa plana con refuerzos posteriores: Se trata del diseño robusto de referencia, el cual ha sido diseñado específicamente para aportar una máxima rigidez estructural frente a las exigencias más duras.
  2. Áncora de chapa plana doblada: Esta configuración representa una evolución optimizada de la ingeniería de agitadores, ya que consigue reducir el peso de forma significativa manteniendo intacta la eficiencia hidráulica.
  3. Áncora de tubo sin refuerzos: Es un diseño hidrodinámico alternativo que está orientado a aplicaciones con necesidades específicas de mayor velocidad de agitación.

¿Cómo mejorar el rendimiento fluidodinámico y evitar zonas muertas en el depósito?

El diseño detallado de la geometría del áncora es un factor crítico para controlar el movimiento del producto y lograr un control total del proceso.

 A nivel de eficiencia en la pared del depósito, todos nuestros diseños aseguran la renovación constante del fluido en contacto con las superficies mediante el uso de rascadores, lo cual es vital para evitar la formación de zonas muertas térmicas que podrían arruinar el producto.

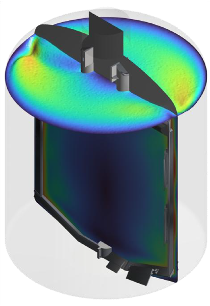
En cuanto al movimiento rotativo, las simulaciones por CFD muestran de forma clara que la mayor velocidad del fluido se concentra en la periferia del depósito. Si el proceso productivo requiere un flujo axial fuerte en la zona central, será necesario incorporar agitadores complementarios en ese punto.
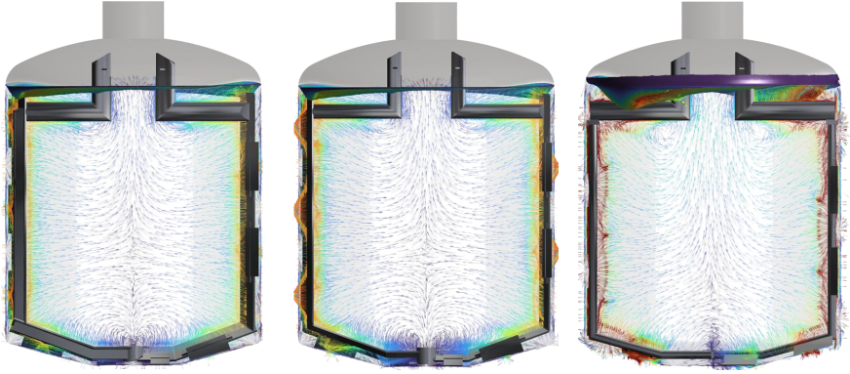
 

Asimismo, el rendimiento fluidodinámico permite una personalización por velocidad; por ejemplo, las simulaciones demuestran que mientras los diseños de chapa plana operan eficazmente a tan solo 12 rpm, el diseño de áncora de tubo sin refuerzos requiere girar hasta a 25 rpm para lograr un grado de agitación equivalente.

¿Cómo calcular la potencia del motor para fluidos no newtonianos y de alta viscosidad?

Uno de los mayores beneficios que ofrecen estas simulaciones avanzadas es la capacidad de procesar productos complejos con total garantía. En la industria, un error común es considerar un fluido complejo como si fuera newtoniano, lo que frecuentemente puede llevar a sobredimensionar el motor del agitador de manera completamente innecesaria.

Para resolver este problema, la simulación CFD analiza la velocidad de deformación real del producto en movimiento, lo que permite calcular lo que conocemos como «viscosidad efectiva« . Conocer este dato exacto permite reducir de forma segura la potencia instalada en comparación con los sobredimensionamientos derivados de los cálculos analíticos tradicionales. 

Todo esto se aplica a un amplísimo rango de trabajo, ya que se analizan comportamientos desde viscosidades muy bajas hasta exigencias extremas de 2000 Poise, garantizando que el equipo final responda exactamente a la densidad y consistencia específica de su producto.

¿Cómo garantizar la resistencia estructural y optimizar el peso del agitador?

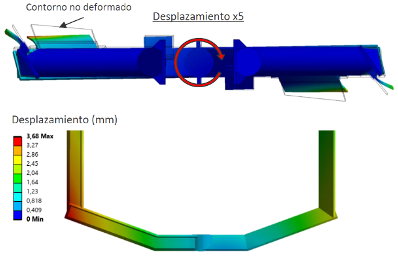
Un agitador industrial no solo debe agitar bien, sino que debe ser duradero y seguro a lo largo de su vida útil. . A través de la simulación FEM (Análisis de Elementos Finitos), se garantiza la máxima integridad mecánica y la optimización de costes.

Por ejemplo, en términos de factor de seguridad, el modelo de áncora de chapa plana con refuerzos posteriores ofrece un margen muy conservador de FS = 2,2, lo que lo hace ideal para soportar cargas extremas sin riesgo de fallo.

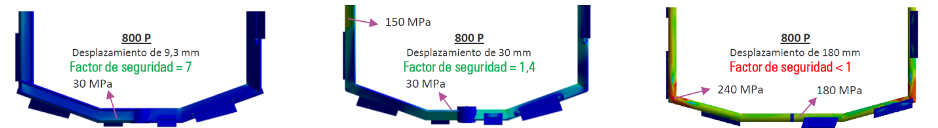


Por otro lado, si buscamos eficiencia en materiales, el análisis de tensiones permite identificar con exactitud los puntos críticos de carga para aplicar refuerzos solo donde es estrictamente necesario, evitando así el fallo estructural por deformación plástica en condiciones de alta viscosidad. 
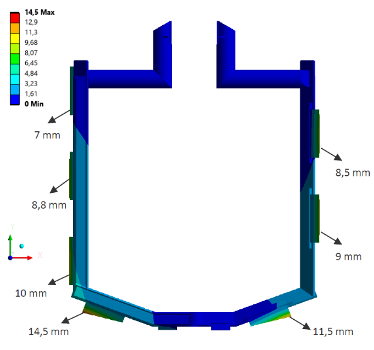


Fruto de este análisis es el diseño de áncora de chapa plana doblada, el cual permite una impresionante reducción del 41% en el peso del equipo, logrando mantener un comportamiento fluidodinámico similar al tiempo que reduce drásticamente el coste de material.

¿Por qué elegir los agitadores de áncora de Oliver + Batlle para su proceso industrial?

Gracias a la implementación integral de la simulación avanzada, elegir la tecnología de Oliver + Batlle ofrece ventajas competitivas directas para su planta de producción

  • Ahorro energético: Motores dimensionados con precisión real, ideales para trabajar con fluidos no newtonianos sin gastar energía de más.
  • Diseño Eficiente: La optimización de la geometría y los materiales de construcción resulta en una notable reducción de la huella de carbono de su equipo.
  • Diseño a medida: Usted recibe un agitador fabricado de forma específica para su rango particular de viscosidad y densidad, evitando las soluciones genéricas ineficientes que merman la productividad.

¿Necesita asesoramiento para optimizar su proceso de agitación?

Cada proceso industrial tiene requisitos específicos de viscosidad, densidad, temperatura y consistencia específica. Nuestro equipo técnico puede analizar su aplicación concreta y asesorarle para seleccionar la geometría, potencia y configuración más adecuada, garantizando la máxima eficiencia energética y seguridad estructural.

Contacte con nosotros para recibir un estudio técnico personalizado y optimizar el rendimiento de su planta con total garantía.

Además, puede consultar toda la información sobre nuestra gama de agitadores industriales de Oliver + Batlle , donde encontrará soluciones diseñadas a medida para cada necesidad productiva.
molienda en húmedo

Proceso de Molienda en Húmedo: cómo funciona y qué equipos industriales se utilizan La molienda en húmedo es un proceso industrial en el que se utiliza el movimiento de microesferas cerámicas para separar partículas sólidas que estén incorporadas en un medio líquido y en algunos casos reducir su tamaño. El movimiento rotacional y lineal de […]

Desafío: Incrementar la capacidad productiva sin ampliar instalaciones, trabajando con lotes variables de barnices y pinturas base agua y disolvente.

Solución: Dispersor Polimix DPS-5000-TRC ATEX.

Resultado: Incremento significativo de capacidad productiva, mayor flexibilidad operativa y reducción de intervención manual del operario.

1. IRURENA GROUP

IRURENA Group es una empresa industrial de origen familiar fundada en 1969, especializada en la fabricación de barnices y pinturas para aplicaciones industriales, principalmente sobre madera, tanto en formulaciones base agua como base disolvente.

2. Productos y desafíos de fabricación

  • Pinturas base agua para aplicaciones industriales sobre madera
  • Pinturas base disolvente con requerimientos ATEX
  • Barnices para aplicaciones industriales sobre madera de alta calidad para acabados profesionales

Complejidad técnica: La variabilidad de formulaciones y volúmenes requería un sistema de dispersión capaz de adaptarse a diferentes productos, manteniendo la calidad del proceso y la eficiencia productiva.

3. Objetivos del proyecto

Objetivo principal: Aumentar la capacidad de producción de la planta existente mediante la incorporación de un nuevo equipo de dispersión capaz de trabajar con lotes pequeños y grandes, sin necesidad de ampliar las instalaciones ni modificar la plataforma de fabricación.

Desafío Descripción
Espacio Integración de equipos en un espacio reducido, dentro de una planta de producción ya operativa.
Coordinación Coordinación técnica con los diferentes contratistas del proyecto, garantizando la correcta integración del equipo con los sistemas auxiliares de alimentación de líquidos y sólidos, extracción de polvo y vapores, disolventes de limpieza, cumpliendo con los requisitos ATEX.
Instalación Ejecución de maniobras complejas, condicionadas por las dimensiones de los equipos y las limitaciones de acceso a la planta.

Requisito fundamental: todo el proyecto debía garantizar un funcionamiento seguro y fiable, orientado a optimizar las operaciones diarias.

4. Solución implementada

Para dar respuesta a estos requerimientos, Oliver + Batlle diseñó y fabricó un dispersor Polimix DPS-5000-TRC ATEX, configurado específicamente para las necesidades productivas del cliente.


La solución suministrada incluyó:

  •   Dispersor de alta potencia con diseño tronco-cónico, que permite trabajar de forma eficiente tanto con pequeños como con grandes volúmenes de producto.
  •   Sistema de subida y bajada del eje dispersor, aportando flexibilidad y control durante el proceso de fabricación.
  •   Media caña de refrigeración, asegurando la estabilidad térmica del producto durante la dispersión.
  •   Sistema automático de limpieza mediante lanzas móviles, con control de proceso integrado.
  •   Control completo del equipo mediante pantalla táctil HMI en zona clasificada, con el PLC y el armario eléctrico ubicados en zona segura, cumpliendo los requisitos ATEX.

El equipo se instaló sobre una estructura de soporte en acero al carbono con imprimación, diseñada a la misma altura que la plataforma de fabricación existente. Oliver + Batlle suministró las reacciones transmitidas al suelo para que el cliente ejecutara las zapatas pertinentes, y las placas de anclaje donde descansa la estructura y el equipo, y se definió la posición de las conexiones de carga de líquidos / polvos y la captación de vahos / polvo.

Un técnico especializado de Oliver + Batlle coordinó las maniobras de colocación, el montaje final y la puesta en marcha del equipo, asegurando su correcta integración en la planta.

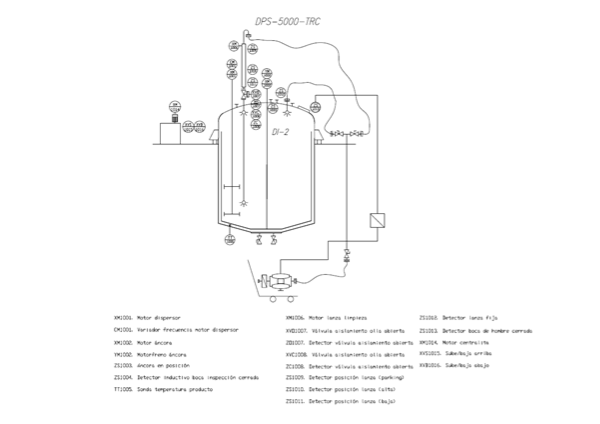
 Diagrama de procesos del equipo suministrado :

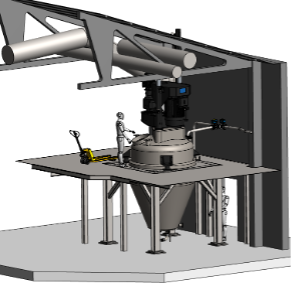
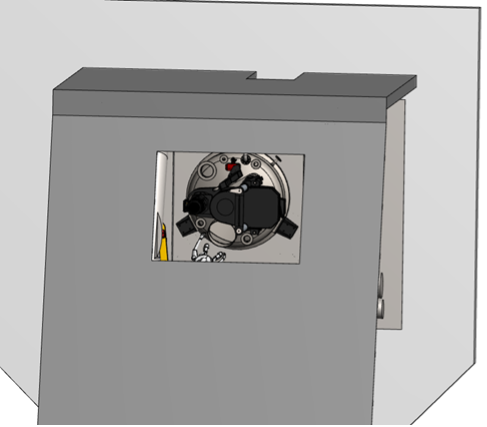
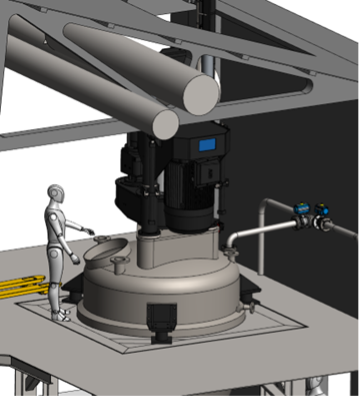
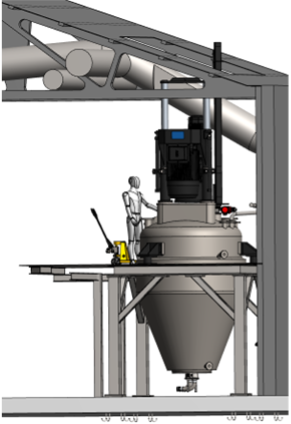
Vistas en 3D del equipo sobre su estructura, integrada en la fábrica existente:


5. Resultados

  • Incremento significativo de la capacidad productiva de la planta existente sin necesidad de ampliar instalaciones
  • Máxima flexibilidad operativa: fabricación de lotes grandes y pequeños de una amplia variedad de productos con un único equipo
  • Mejora de la eficiencia del proceso productivo con control automático integrado
  • Reducción de intervención del operario: funcionamiento manual y automático,  sistema de limpieza integrado

6. Conclusión 

Este proyecto demuestra cómo una solución de ingeniería a medida, correctamente integrada en una instalación existente, permite optimizar la producción y preparar la planta para futuros crecimientos.

La combinación de diseño técnico especializado, cumplimiento normativo ATEX, integración en espacio reducido y automatización del proceso ha permitido a IRURENA Group fortalecer su posición competitiva en el mercado de recubrimientos industriales.


Breve descripción de la empresa

Duracolor Coatings, S.L.U. es una empresa familiar dedicada a la fabricación de todo tipo de recubrimientos, tanto al agua como al disolvente: pintura plástica, revestimientos exteriores, imprimaciones, esmaltes, barnices y acabados para madera, entre otros.

Con una sólida tradición industrial desde los años 80, Duracolor comercializa sus productos tanto en el mercado nacional como en mercados internacionales, incluyendo Sudamérica y África, a través de una red de distribuidores especializados. A lo largo de su trayectoria, la empresa ha apostado por la mejora continua de sus procesos productivos para responder a las exigencias de calidad, flexibilidad y capacidad del mercado.

Producto a procesar

Pintura plástica y recubrimientos exteriores de base agua.

Objetivo del proyecto

Duracolor Coatings identificó la necesidad de ampliar la capacidad productiva de su gama de productos al agua (pintura plástica y revestimientos exteriores), con una serie de condicionantes técnicos clave:

  • Instalación de los nuevos equipos en un espacio reducido, anexo a la zona de dispersión existente, que había sido ejecutada por Oliver + Batlle a finales de los años 90.
  • Coordinación y colaboración con los distintos industriales implicados en el proyecto, incluyendo:
    • Fabricante de la plataforma de trabajo.
    • Instaladores de los sistemas de alimentación de sólidos y líquidos.
    • Sistemas de captación de polvo y vapores integrados sobre la maquinaria suministrada por Oliver + Batlle.

El objetivo era integrar los nuevos equipos de fabricación manteniendo la continuidad del proceso productivo, optimizando el uso del espacio disponible y garantizando condiciones adecuadas de seguridad, ergonomía y eficiencia operativa.

Solución Oliver + Batlle

Oliver + Batlle diseñó y fabricó una solución adaptada a las necesidades específicas de la planta de Duracolor, que incluyó el suministro de los siguientes equipos:

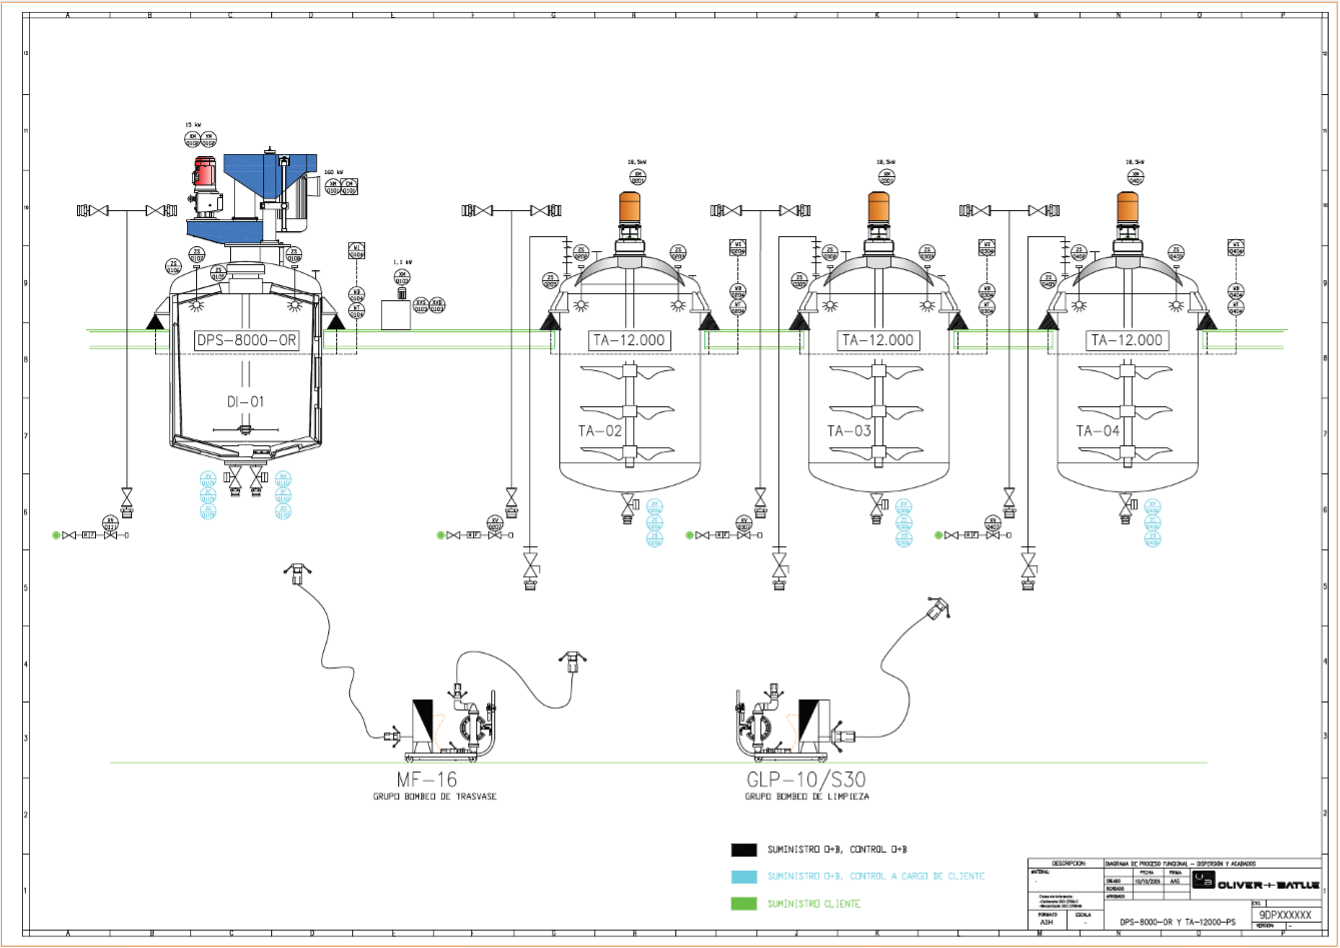
  • Polimix DPS-8000-OR con potenciación normal, equipado con:
    • Sistema de pesaje integrado.
    • Válvulas de vaciado automáticas.
    • Lanzas de limpieza fijas.
  • Grupo de bombeo de limpieza GLP-10/S-30.

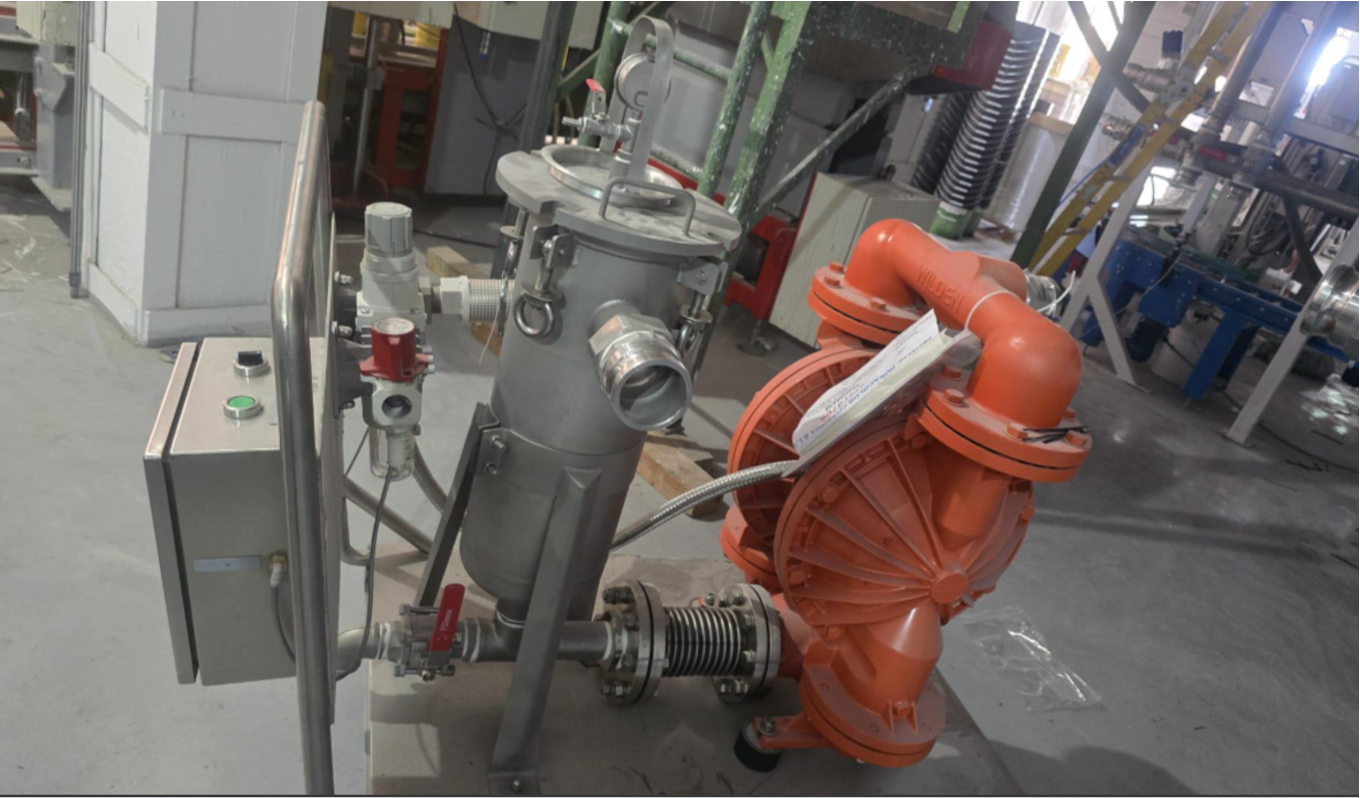
  • Grupo de bombeo MF-16 con filtro, destinado al trasvase del empastado fabricado en el Polimix hacia los tanques de acabado.
  • Tres tanques de acabado TA-12000-PS, equipados con:
    • Sistema de pesaje.
    • Válvula de vaciado automática.
    • Lanzas de limpieza fijas.

Asimismo, se calcularon las cargas dinámicas a soportar sobre la estructura existente y se consensuó la ubicación del Polimix y de los tanques de acabado dentro del espacio disponible, colocándolos en disposición tres-bolillo para optimizar accesos, recorridos y operativa.

También se acordaron de forma conjunta la posición y el tamaño de:

  • Las tubuladuras de carga de líquidos y polvo del Polimix.
  • Los sistemas de captación de polvo y vahos en el Polimix.
  • Las tubuladuras de carga de líquidos y captación de vahos en los tanques de acabado.

Diagrama de proceso de los equipos suministrados


Resultados

Gracias a la solución implementada, Duracolor Coatings ha podido incrementar de forma notable la capacidad productiva de su planta existente.

  • En el Polimix se realiza el empastado inicial, incorporando agua, polvos y aditivos.
  • Posteriormente, este empastado se transfiere a los Tanques de Acabado, donde se completa la formulación mediante la adición de emulsiones, agua y aditivos finales.

Este planteamiento permite superponer operaciones: mientras se finaliza un lote en un tanque de acabado, se puede iniciar un nuevo empastado en el Polimix. Como resultado, se optimizan los tiempos de fabricación, se mejora el rendimiento global de la instalación y se garantiza la calidad y homogeneidad del producto final.


Introducción

Una empresa referente en el sector de las pinturas y los recubrimientos industriales abordó un proyecto estratégico orientado a optimizar sus procesos de fabricación y envasado de pintura industrial base disolvente. El objetivo era disponer de una instalación altamente automatizada, capaz de gestionar formulaciones complejas, múltiples materias primas y distintos tamaños de lote, manteniendo los máximos estándares de calidad, seguridad, trazabilidad y respeto medioambiental.

Oliver + Batlle participó en el desarrollo e implementación de las soluciones tecnológicas necesarias para dar respuesta a estos requisitos, aportando su experiencia en sistemas de dosificación, fabricación y control de procesos para la industria de las pinturas.

Producto a procesar

El proyecto se centró en la fabricación y envasado de pintura industrial base disolvente, destinada a la protección y decoración de superficies, con exigencias elevadas en cuanto a homogeneidad, repetibilidad y rendimiento del producto final.

Objetivo del proyecto

La empresa buscaba una solución que permitiera fabricar y envasar una amplia variedad de productos, en distintos tamaños de lote, mediante procesos totalmente automáticos y altamente controlados.

Los principales retos técnicos del proyecto fueron:

  • Gestión de un elevado número de materias primas, con más de 60 productos distintos entre sólidos y líquidos, muchos de ellos transferidos por tubería.
  • Garantizar la calidad requerida en cada formulación, independientemente de su complejidad.
  • Asegurar una trazabilidad exhaustiva de materias primas y operaciones.
  • Mantener condiciones óptimas de seguridad e higiene, con un diseño orientado a la polución cero, tanto en sólidos como en líquidos, a pesar de trabajar con productos base disolvente.
  • Automatizar completamente el proceso productivo mediante el lanzamiento de recetas desde el sistema de control.

Soluciones aportadas por Oliver + Batlle

Oliver + Batlle desarrolló e integró un conjunto de soluciones de proceso y automatización, diseñadas específicamente para responder a los requerimientos de un fabricante líder del sector.

Dosificación y transporte de sólidos

Para la gestión de materias primas sólidas, se implementaron las siguientes soluciones:

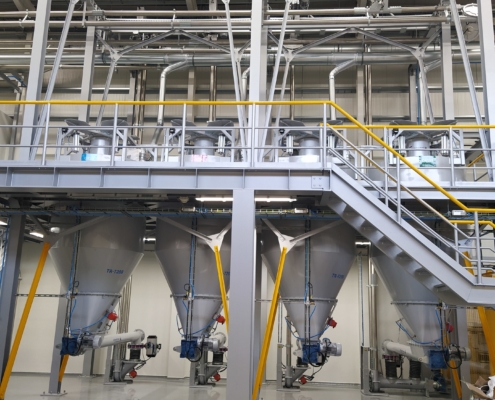
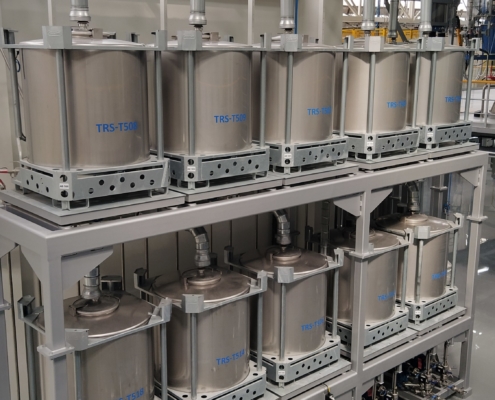
  • Instalación de 4 mini-silos de 6 m³ para materias primas en polvo, con transferencia automática mediante un sistema de aerotransportadores que recorre la planta hasta los distintos puntos de consumo.
  • Estación de dosificación para sólidos no almacenados en silos, procedentes de sacos o big-bags, con transporte neumático directo hacia los dispersores de fabricación de grandes lotes.
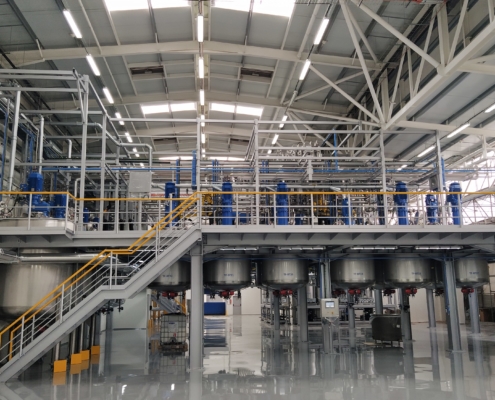
  • Sistema de transporte mecánico con capacidad de hasta 6 t/h, destinado a alimentar y dosificar sólidos de forma totalmente automática a 4 dispersores ubicados en la plataforma de proceso.

Dosificación de líquidos

La solución incorporó un sistema de dosificación automática de líquidos, integrado en la gestión de recetas, que permite dosificar con precisión:

  • Materias primas mayoritarias, como resinas y disolventes.
  • Un elevado número de aditivos, gestionados conforme a las formulaciones definidas.

Fabricación y procesos de acabado

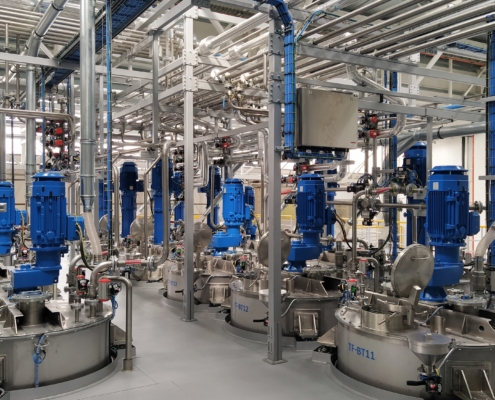
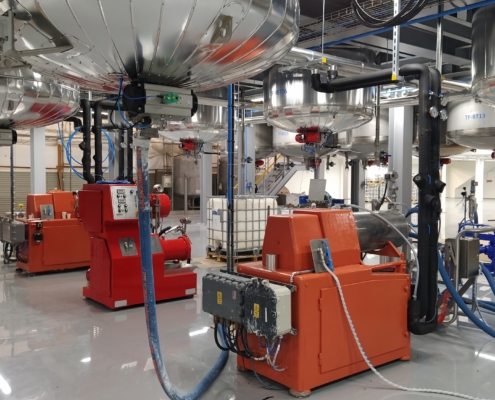
La fabricación del Mill Base se realiza en dispersores de uno y tres ejes, desde los cuales el producto se transfiere a tanques intermedios, a través de procesos de molienda.

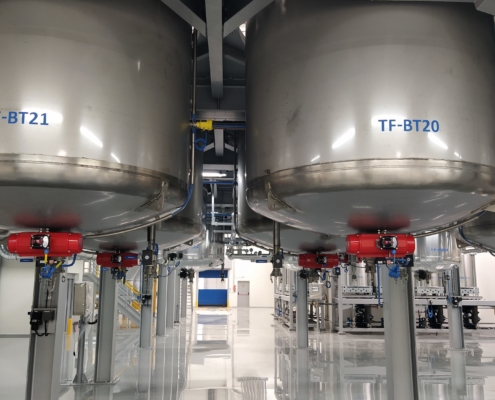
Los productos molturados se envían a tanques de acabado de distintas capacidades, equipados con sistemas de agitación diseñados específicamente en función del tipo de producto y sus requisitos reológicos.

Producción de pequeños lotes

La solución combina la fabricación de grandes lotes con la producción de series cortas mediante:

  • 4 estaciones automáticas de dosificación, capaces de gestionar múltiples productos distintos por receta.
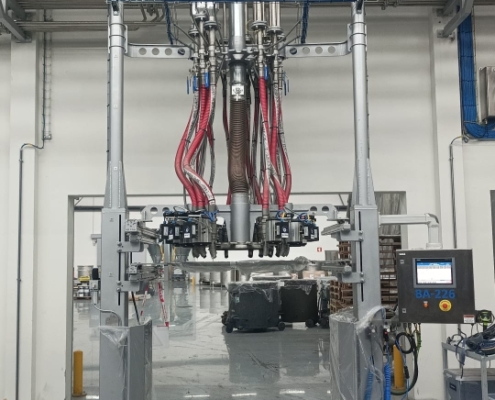
  • Cabezales con movimiento horizontal, que facilitan las dosificaciones manuales desde bidones.
  • Una batería de 19 equipos de proceso, entre dispersores, mezcladores y sistemas de molienda, dedicados a la fabricación de pequeños lotes.

Automatización y trazabilidad

Toda la instalación está gobernada por un sistema de control totalmente automático, con gestión de recetas y comunicación con el ERP del cliente, lo que permite el control centralizado de todas las fabricaciones.

Adicionalmente, se integró un sistema de creación y lectura de códigos de barras para los productos añadidos manualmente, garantizando una trazabilidad completa de las materias primas y del proceso productivo.

Resultados

Las soluciones implementadas permiten a esta empresa líder del sector disponer de un sistema de fabricación y envasado de pintura industrial altamente flexible, seguro y eficiente, capaz de gestionar una amplia variedad de formulaciones y tamaños de lote.

Principales beneficios alcanzados:

  • Alta flexibilidad productiva, adaptada a un catálogo amplio de productos.
  • Automatización integral, que asegura precisión, repetibilidad y control del proceso.
  • Máxima seguridad e higiene, con una planta diseñada para operar en condiciones de polución cero.
  • Elevado compromiso medioambiental, incluso en procesos con productos base disolvente.

Nuestro equipo técnico puede ayudarte a definir la solución más adecuada para tu proceso