1. Sobre la compañía

Fundada en 1961, Pinturas Montó inició su actividad en Valencia con la fabricación de colas vegetales y pinturas al temple. Con el paso de los años, evolucionó hacia la producción de pinturas plásticas decorativas, posicionándose como un referente en el sector.

Desde 1996, la empresa opera en sus instalaciones de 46.000 m² en Marines (Valencia), dotadas de tecnología avanzada para la fabricación y el control de calidad. La compañía mantiene una apuesta constante por la innovación, la sostenibilidad y la expansión internacional, con una capacidad productiva superior a 200.000 L diarios y presencia consolidada en múltiples países.

2. Producto a procesar

Pinturas Montó cuenta con un catálogo completo para el sector profesional y decorativo, que incluye:

  • Pinturas plásticas para interiores, en acabados mate, semimate y satinado.
  • Revestimientos para fachadas y exteriores (siloxánicos, monocapa, sistemas SATE).
  • Esmaltes al agua para múltiples superficies.
  • Masillas, imprimaciones y soluciones de preparación de superficies.
  • Sistemas tintométricos basados en bases, colorantes y software propio.
  • Productos técnicos: soluciones antihumedad, recubrimientos intumescentes, tratamientos para madera, pavimentos e instalaciones deportivas.

3. Objetivo del proyecto

Pinturas Montó detectó la necesidad de ampliar su capacidad productiva para la fabricación de grandes lotes de pintura blanca al agua, tanto para marca propia como para terceros. El objetivo principal era disponer de un flujo de producción continuo, estable y de alta eficiencia, que optimizara tiempos, recursos y costes operativos.

Aunque la empresa ya contaba con equipos de proceso, el incremento de la demanda exigía una línea completamente automatizada, capaz de integrar::

  • Fabricación
  • Envasado
  • Paletizado

A su vez, la instalación debía gestionar simultáneamente dos rangos de envases:

  • Formatos pequeños (hasta 5 L)
  • Formatos grandes (hasta 20 L)

Esto llevó al diseño de una línea bifurcada, flexible y de alta cadencia, capaz de cubrir las necesidades de rendimiento, precisión y eficiencia establecidas por Pinturas Montó.


4. Solución Oliver + Batlle

Oliver + Batlle diseñó e instaló una solución integral que combina la producción continua, automatización del envasado y control de calidad en línea.

Zona de Producción

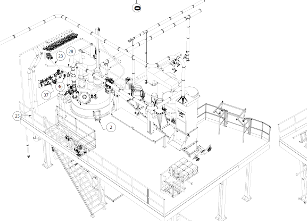
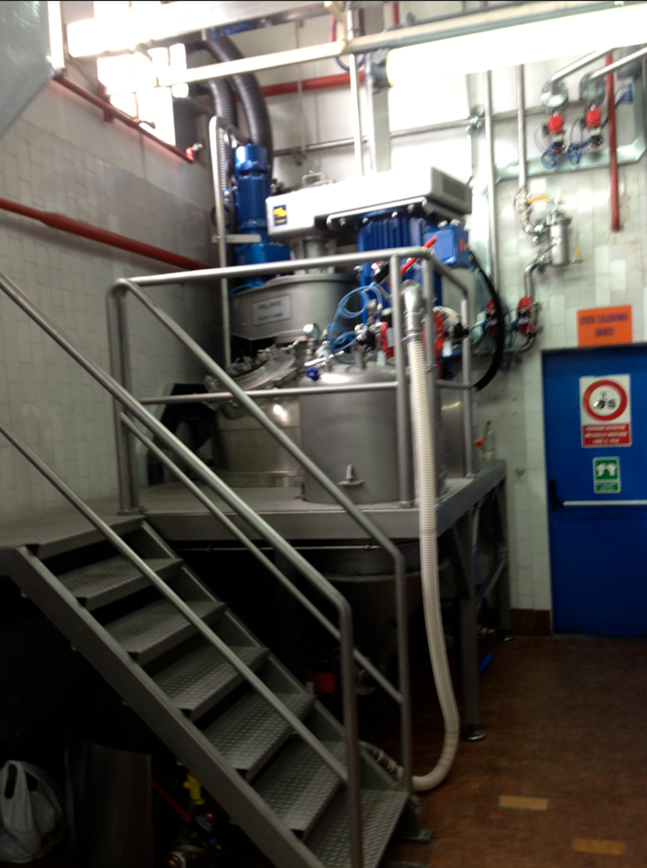
Se instaló un Dispermix VF-400-E junto a dos tanques de 20.000 L ubicados sobre la plataforma existente del cliente.
Esta configuración permite:

  • Fabricar un nuevo lote mientras el otro está en proceso de envasado
  • Eliminar tiempos muertos
  • Mantener una alimentación constante hacia las líneas de envasado

Envasado – Línea bifurcada

Se implementaron dos líneas automáticas con una estructura común:

Línea para envases grandes (hasta 20 L)

Incluye:

  • Alimentación automática de envases mediante PAILMANAGER
  • Etiquetadora automática
  • Envasadora volumétrica Flash-25-T con:
    • Dos cabezales dosificadores
    • Dos tolvas independientes
    • Dispensador y cerrador de tapas
    • Controladora de peso con corrección automática
    • Sistema de rechazo

La controladora de peso se comunica con ambos dosificadores, ajustando automáticamente los volúmenes a dosificar según las desviaciones derivadas del comportamiento reológico de la pintura.

Línea para envases pequeños (hasta 5 L)

Incluye:

  • Mesa de alimentación semiautomática SQ
  • Etiquetadora automática
  • Envasadora volumétrica Flash-55-S, con un único cabezal dosificador, y con características equivalentes a la Flash-25-T .


5. Resultados

Producción continua:
Mientras la producción de un tanque de 20.000 L se dosifica hacia las líneas de envasado, el siguiente lote se fabrica en el segundo tanque, garantizando un flujo constante y eliminando tiempos muertos.

Optimización de tiempos de limpieza:
 Al trabajar exclusivamente con pintura blanca, la línea sólo requiere una limpieza semanal, reduciendo significativamente las horas de parada y los costes asociados.

Aumento de productividad:
La automatización completa y la capacidad para gestionar 29 formatos permiten cubrir tanto la demanda interna como la producción para terceros con mayor flexibilidad y rapidez.


Introducción

Si su proceso de fabricación de pinturas, selladores o masillas implica un cambio de viscosidad al ser agitado, usted está trabajando con tixotropía. Pero, ¿sabe cómo medir y controlar este fenómeno para garantizar la consistencia en el envase y la facilidad de aplicación?

La tixotropía es la propiedad reológica fundamental por la que algunos fluidos complejos modifican drásticamente su viscosidad, volviéndose más fluidos, cuando se les aplica una fuerza de cizalla (como la agitación). Este fenómeno es clave: el fluido tiene una alta viscosidad de equilibrio en reposo y se «licua» durante el trabajo.

A continuación, profundizaremos en el concepto, exploraremos la diferencia crucial con los fluidos pseudoplásticos y analizaremos cómo la tixotropía determina la elección de la maquinaria más eficiente en las fases de fabricación, acabado y envasado de sus productos.

1. Qué es la tixotropía y por qué es crucial en la viscosidad

El concepto técnico de la tixotropía implica la disminución de la viscosidad a lo largo del tiempo bajo un esfuerzo o gradiente de velocidad constante, seguida de una recuperación gradual de la viscosidad original (viscosidad de equilibrio) cuando dicho esfuerzo cesa.

Piénselo así: la pintura en el bote está espesa (alta viscosidad de equilibrio), pero al ser batida o aplicada con brocha, se vuelve fluida (baja viscosidad), permitiendo la aplicación. Una vez en la pared, el cizallamiento cesa y el producto recupera rápidamente su viscosidad inicial, evitando el descuelgue.

1.1. La diferencia clave: Tixotrópico vs. Pseudoplástico

Es común que la tixotropía se confunda con el comportamiento de los fluidos pseudoplásticos. Aunque ambos muestran una disminución de la viscosidad con el cizallamiento, la diferencia temporal es fundamental:

1.2. Reopécticos: El comportamiento opuesto (Anti-Tixotropía)

En contraste, los fluidos que exhiben el comportamiento opuesto a la tixotropía, donde la agitación constante provoca la solidificación o el aumento de la viscosidad con el tiempo, se denominan reopécticos o anti-tixotrópicos. Estos son productos significativamente menos comunes en la industria de recubrimientos.

tixotrópico vs pseudoplástico

2. Tixotropía y fabricación: La exigencia a la maquinaria industrial

La tixotropía no afecta a todas las formulaciones por igual. Productos como barnices, lacas y pinturas sintéticas y al agua tradicionales suelen ser no tixotrópicos. Sin embargo, productos de alta especialización como selladores para madera, pinturas para impermeabilización y masillas de reparación son eminentemente tixotrópicos.

A la hora de seleccionar la maquinaria de fabricación, es imperativo conocer el nivel de tixotropía del producto. El equipo de agitación debe cumplir dos requisitos clave para garantizar la homogeneidad:

  1. Ofrecer la potencia adecuada para romper la tixotropía inicial del fluido.
  2. Mantener una velocidad constante durante el tiempo necesario para alcanzar el estado de trabajo óptimo.

2.1. Equipos específicos para productos de alta tixotropía

Los equipos de Oliver + Batlle están diseñados para gestionar estos desafíos reológicos con alta eficiencia:

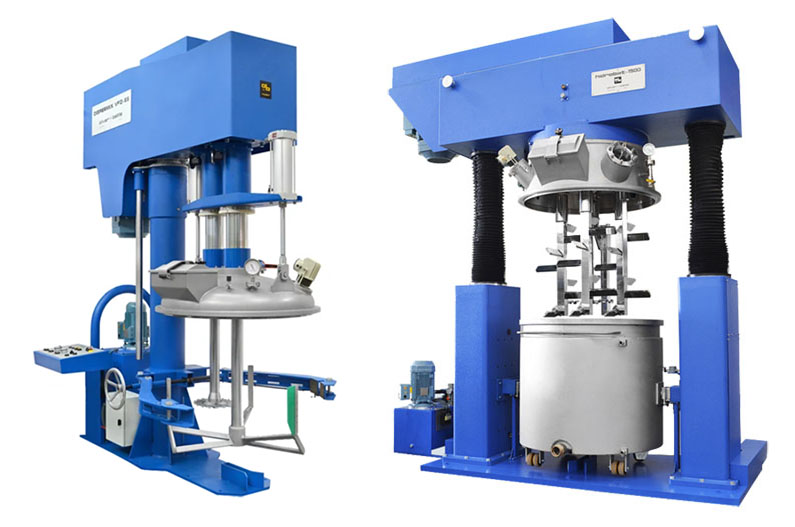
  • Dispermix dual: Indicado para productos de media y alta viscosidad que presentan una tixotropía moderada.
  • Mezcladora planetaria Hidrobat: La solución ideal para productos de alta viscosidad y muy tixotrópicos (y también pseudoplásticos), asegurando un trabajo intensivo y uniforme.

mezcladores productos tixotropicos

Es importante recordar que, una vez fabricados y detenida la agitación, el producto se enfría y aumenta su viscosidad, adquiriendo el estado de reposo adecuado para su aplicación final.


3. El desafío del envasado tixotrópico: Soluciones de dosificación y bombeo

El envasado de productos tixotrópicos presenta su propio conjunto de retos, siendo el principal la dificultad de extraer el producto del depósito debido a su alta viscosidad de equilibrio.

3.1. Vaciado de depósitos: Prensas hidráulicas y equipos volumétricos

Para facilitar el vaciado de depósitos portátiles (que a menudo alcanzan los 1.500 litros litros), se requieren equipos de extracción de alta fuerza:

  • Sistemas de prensa hidráulica (Prensa PH o PCH – TVH): La presión de prensado es capaz de extraer productos de media y alta viscosidad tixotrópica que de otro modo serían imposibles de bombear en reposo.

Una vez fuera del depósito, los sistemas de medición y dosificación más precisos son los de tipo volumétrico (como el DVB 250), que se pueden automatizar fácilmente con sistemas de transporte y cerrado de envases.

3.2. Envasadoras industriales: Gravimétricas y de desplazamiento positivo

En el portafolio de Oliver + Batlle contamos con soluciones específicas para distintas capacidades:

  • Envasadoras para bajo volumen (Ej. Modelo EM 52): Diseñadas para envasar productos muy tixotrópicos y de alta viscosidad en envases de hasta 250 cc (comunes en tintas offset o masillas de reparación).
  • Envasadoras para alto volumen (Ej. DG 60 o OB 130): Estas envasadoras gravimétricas se alimentan con bombas eléctricas de desplazamiento positivo del tipo de husillo, ya que estas manejan mejor la alta viscosidad y la naturaleza del fluido.

Nota de proceso: Para evitar problemas de aspiración en las bombas, es vital que los productos tixotrópicos permanezcan en agitación en el tanque de acabado durante la fase de envasado.

Conclusión: La necesidad de un control riguroso

La tixotropía es una propiedad compleja pero esencial para la calidad final de recubrimientos especializados. Entender la diferencia con los fluidos pseudoplásticos y aplicar el régimen de agitación y extracción correcto no solo garantiza un producto homogéneo, sino que optimiza el proceso de envasado.

No arriesgue la calidad de su formulación. Si desea garantizar que sus productos tixotrópicos se fabriquen y envasen con la máxima eficiencia y cumpliendo las especificaciones, necesita la maquinaria adecuada.

¡Actúe ahora! Le invitamos a contactar directamente con los especialistas de Oliver + Batlle para solicitar una asesoría técnica y descubrir qué equipos (agitadores, prensas o envasadoras) se adaptan mejor al perfil exacto de sus productos.


¿Sabe realmente si su lote de pintura cumplirá con las especificaciones de acabado, durabilidad y aplicación?

En el exigente proceso de fabricación de recubrimientos, el control de calidad no es opcional: es la garantía de rendimiento. Propiedades como la viscosidad, el peso específico o el color deben ser verificadas continuamente para asegurar que el producto final no solo sea aplicable, sino que también entregue el resultado deseado al cliente.

En esta guía técnica, analizaremos a fondo las 7 características fundamentales que debe controlar en su proceso de producción. Descubra los métodos, las unidades de medida y los equipos clave para dominar el control de la pintura y llevar la calidad de su formulación al siguiente nivel.

1. La viscosidad de la pintura: Concepto, unidades y medición esencial

El concepto de viscosidad se define como la resistencia interna de un líquido a fluir o derramarse. Esta resistencia se origina por el rozamiento entre las moléculas del fluido. Es, esencialmente, la característica opuesta a la fluidez: a mayor fluidez, menor viscosidad.


La unidad de medida oficial en el Sistema Internacional (S.I.) es el Pascal por segundo (Pa?s), aunque tradicionalmente se usa el Poise. En la industria se utiliza frecuentemente su submúltiplo, el centipoise (cP), ya que el agua tiene una viscosidad de 1,0020 cP a 20 ºC (1 cP=1mPa?s).

Nota técnica clave: La temperatura influye drásticamente en la viscosidad. Es obligatorio reportar la temperatura de medición; en la industria de la pintura, habitualmente se mide a 25 ºC.

Existen tres tipos de dispositivos líderes en el sector que pueden ayudarnos a medir la viscosidad de la pintura:

1.1. Viscosímetros de orificio: Copa Ford, Zahn y Gardner (Tiempo de fluido)

Estos dispositivos se basan en el «tiempo de flujo». Miden el tiempo, en segundos, que tarda un volumen de líquido en pasar a través de un orificio calibrado (con diferentes números de copa). Es un instrumento rápido y fácil de manejar, muy utilizado en la fabricación de tintas y adhesivos, si bien no son aconsejables para fluidos no newtonianos (cuya viscosidad varía con el esfuerzo aplicado).


1.2. Viscosímetro Stormer: Midiendo la viscosidad en Unidades Krebs (KU)

El viscosímetro Stormer utiliza un agitador normalizado con paletas que giran mediante la aplicación de pesos. Se calcula el tiempo que tarda en dar 100 revoluciones para un peso determinado. El resultado se expresa en Unidades Krebs (KU), utilizando una tabla de referencia como la ASTM D562.


1.3. Viscosímetro Brookfield: Principio de viscosimetría rotacional (cps)

Este sistema mide la viscosidad captando el par de torsión (torque) necesario para hacer girar, a velocidad constante, un husillo inmerso en el fluido. La medición que ofrece es en centipoises (cps).

¡Atención! Para realizar una medición correcta es crucial tomar la lectura siempre en el mismo momento desde el inicio de la agitación, especialmente en productos tixotrópicos, cuya viscosidad puede variar con el tiempo de esfuerzo.

2. Peso específico y densidad de la pintura: Cómo se calculan

Llamamos peso específico de una pintura al peso, expresado en kilogramos, de 1 litro de producto. Debemos diferenciarlo de la densidad, que es la cantidad de masa por unidad de volumen a una temperatura dada.

Para calcular estas propiedades se utilizan principalmente dos instrumentos:

  • Picnómetro: Consiste en un recipiente de volumen conocido (ej. 100 cc) con una tapa que tiene un rebosadero. Se llena, se pesa con una balanza de precisión, y su volumen conocido permite una medición muy precisa de la densidad o el peso específico.
  • Probeta: Se puede utilizar una probeta contrastada (ej. 100 cc), aunque, si bien el procedimiento es similar al del picnómetro, los resultados suelen ser menos precisos.

3.Tixotropía: El fenómeno de reducción de viscosidad al esfuerzo


La tixotropía es una propiedad fundamental en la pintura y en muchas tintas. Es la capacidad que tienen algunos líquidos o geles de disminuir su viscosidad cuando se les aplica un esfuerzo cortante (agitación).

Cuando el líquido está en reposo, las partículas están orientadas al azar, resultando en una alta viscosidad. Al agitarse, las partículas se orientan en la dirección del flujo, permitiendo que se deslicen mejor unas respecto a otras y, por tanto, disminuyendo la viscosidad.

4. Finura de molienda: El grado de dispersión y su impacto en el acabado


La finura de molienda es un indicador directo del grado de dispersión de una pintura; es decir, el diámetro aproximado de mayor tamaño de las partículas de pigmento y carga.


Este parámetro es crucial, ya que si el valor es inadecuado, afecta directamente a:

  • El color y el brillo finales.
  • La resistencia a la corrosión.
  • Problemas de sedimentación o floculación y flotación.

Para comprobar la finura, los instrumentos más utilizados son el grindómetro, el microscopio con análisis de imagen o los sistemas láser.

5.El color de la pintura: Medición, coordenadas y espectrofotometría


El color es una sensación visual subjetiva, pero su medición debe ser objetiva y precisa. Para definir el color en la industria se requiere: el objeto, el iluminante y el detector.

Para medir el color de forma precisa se utiliza el sistema CIELab, basado en una curva de reflectancia. Este sistema establece:

  • L: La claridad (más o menos blanco/oscuro).
  • a y b: La cromaticidad (tono y saturación del color).

El instrumento clave es el espectrofotómetro de reflectancia, que no solo calcula la curva y las coordenadas, sino que es vital para la igualación de color al determinar las cantidades exactas de colorante.


5.1. Fuerza colorante: Capacidad de coloración de un pigmento

La fuerza colorante es la capacidad que tiene un pigmento o pintura para colorear cuando se mezcla con blanco o con otro color.

Se mide mediante la relación “pigmento coloreado / pigmento blanco” necesaria para alcanzar una “profundidad de color estándar determinada”. El análisis se realiza con el espectrofotómetro sobre extensiones de la muestra y el patrón.


5.2. Poder cubriente (Opacidad): ¿Cómo ocultar la superficie?

El poder cubriente es la capacidad de la pintura de ocultar el color de la superficie sobre la que se ha aplicado (opacidad).

Depende del tipo y porcentaje de pigmento y, fundamentalmente, de la relación entre los índices de refracción del pigmento y del medio. A mayor diferencia entre índices, mayor será el poder cubriente.

Se mide mediante la relación de contraste (RC=Rn/Rb), que indica qué tan cerca está de la cubrición total, analizando la reflectancia sobre cartulinas de contraste blanco-negro con un espectrofotómetro.

6. El brillo: Reflejo especular y medición por ángulos (Brillómetro)


El brillo o reflexión especular es la capacidad que tiene la película de pintura para reflejar la luz que recibe. Cuanto más lisa es la superficie, más brillante será. Esta propiedad depende principalmente del tipo de resina utilizada.

Para medir la cantidad de luz que refleja la superficie se utiliza el reflectómetro o brillómetro, realizando mediciones en ángulos específicos según el acabado:

  • Ángulo de 20º: para superficies muy brillantes.
  • Ángulo de 60º: para superficies de brillo intermedio.
  • Ángulo de 85º: para superficies mates o casi mates.

El resultado se expresa como el porcentaje de luz reflejada respecto a un patrón de referencia que se toma como 100.

7. Controles adicionales en la fabricación de pinturas y conclusión


Dominar la viscosidad, el color y el poder cubriente son pasos esenciales, pero el control de calidad no termina ahí. En la fabricación de pinturas líquidas, también se deben analizar la estabilidad, la floculación, la flexibilidad o la formación de piel. En la pintura seca, se controlan el espesor, la dureza, la adherencia y la lavabilidad.

La calidad de su producto final depende directamente de la precisión de sus equipos de control y fabricación.

Desde Oliver + Batlle, esperamos que esta guía técnica le sea de máxima utilidad para optimizar sus procesos. Si busca soluciones de agitación, dispersión o envasado que garanticen el cumplimiento riguroso de estas características, le invitamos a consultar nuestro catálogo de maquinaria industrial o a contactar con nuestro equipo experto para una asesoría personalizada.
 

TINTA DE IMPRESIÓN

1. Perfil de la empresa y relación con la tinta de impresión

Sakata INX es una multinacional de origen japonés, reconocida a nivel mundial por su liderazgo en el desarrollo y fabricación de tinta para impresión.

En España, Sakata INX España, S. A. opera desde su planta productiva ofreciendo una amplia gama de soluciones para el sector gráfico. Su catálogo incluye tintas fabricadas con tecnologías avanzadas en la producción de barnices y en la dispersión de pigmentos, garantizando siempre un alto rendimiento y una calidad de impresión excepcional.

Su compromiso con la innovación y la mejora continua ha llevado a la compañía a modernizar constantemente sus procesos productivos para responder a los exigentes estándares de los mercados internacionales.

2. Producto a fabricar: tinta de impresión blanca

El objetivo del proyecto desarrollado por Oliver + Batlle fue optimizar la fabricación de una tinta de impresión blanca, especialmente formulada para su aplicación sobre envoltorios plásticos flexibles.

Esta tinta blanca actúa como capa de fondo opaca, desempeñando un papel fundamental en la calidad del producto final,ya que permite una reproducción nítida y uniforme de los colores que se imprimen sobre ella.

Debido a sus exigencias de cobertura y blancura, esta formulación requiere una alta concentración de dióxido de titanio (TiO2), un pigmento de gran importancia pero también de difícil manipulación y dispersión debido a su densidad y tendencia a generar polvo.

3. Objetivos del proyecto

Antes de la implementación del nuevo sistema, el proceso de vaciado y dispersión de un Big Bag de TiO2 requería aproximadamente una hora, lo que generaba demoras y cuellos de botella en la línea de producción.

El cliente necesitaba reducir este tiempo sin comprometer la calidad del producto ni introducir riesgos en la manipulación de sólidos.

El reto planteado a Oliver + Batlle fue diseñar una solución capaz de:

  • Aumentar la velocidad de dosificación y dispersión de TiO2.
  • Permitir una operación continua y paralela sin tiempos muertos entre lotes.
  • Garantizar la seguridad del operario y la limpieza del entorno.
  • Mantener o incluso mejorar la calidad del producto final.

4. Solución técnica implementada

La solución propuesta por Oliver + Batlle combina una alimentación de sólidos eficiente y segura, un dispersor tronco-cónico de alto rendimiento, un sistema de bombeo con filtrado para transferencia del producto y dos líneas de envasado adaptadas a distintos formatos.

Alimentación de sólidos

  • Sinfín tubular fabricado en acero de carbono, con boca de descargar al dispersor.
  • Motor de 9,2kw.
  • Capacidad de transporte: hasta 13 m³/h.
  • Tres puntos de carga:
    • Dos bocas para Big Bags, permitiendo el trabajo en paralelo: mientras un Big Bag está descargando, el siguiente puede ser posicionado, lo que evita tiempos de parada.
    • Una boca para alimentación manual mediante sacos, que ofrece flexibilidad para lotes más pequeños o formulaciones específicas.

Sistema de dispersión

  • Dispersor troncocónico POLIMIX DPS-7500-TRC, diseñado para grandes volúmenes con altas exigencias de rendimiento y precisión.
    • Capacidad nominal: 7.500 litros.
    • Motor principal: 132 kW.
    • Dos palas dispersoras: 675 mm y 450 mm de diámetro.
    • Camisa de refrigeración tipo media caña para el control térmico.
    • Condensador vertical de 2m² de superficie de intercambio.

Este tipo de dispersor permite una incorporación eficaz de pigmentos con alta densidad y asegura una mezcla homogénea, gracias a la geometría troncocónica que favorece el flujo del producto hacia las palas dispersoras.

Sistema de limpieza automática

  • Lanza de limpieza motorizada con cabezal rotativo.
  • Bomba neumática de 3″, equipada con filtro de partículas, con caudal nominal de 150 l/min. Esto permite limpiar el equipo de forma rápida y segura entre lotes, minimizando tiempos improductivos y riesgos de contaminación cruzada.

Trasvase y filtración

  • Grupo de bombeo y filtración modelo GBN12/SBF-0102, con accionamiento neumático de 2″.
  • Filtro tipo cesta de 31 litros, con malla de 200 micras, que garantiza la calidad del producto final eliminando partículas indeseadas antes del envasado.

Envasado

Dos sistemas de llenado independientes y complementarios:

  1. PALLET 1500/G
    • Para bidones de 200 litros e IBCs.
    • Equipada con báscula de suelo de hasta 1.500 kg.

2. OB-130

    • Para latas de hasta 30 kg.
    • Báscula de 30 kg integrada.

Estas líneas ofrecen flexibilidad para distintos formatos y demandas del mercado.

5. Resultados obtenidos

La implementación de esta solución ha supuesto una transformación significativa en la eficiencia del proceso productivo:

  • Reducción de más del 60% en los tiempos globales de descarga y dispersión de TiO2.
  • Eliminación de tiempos muertos gracias a la doble boca de carga que permite trabajo en paralelo.
  • Mayor capacidad de manejo de sólidos gracias al nuevo sinfín, que supera con creces las prestaciones del sistema anterior.
  • Incremento en la productividad y continuidad del proceso, sin sacrificar la calidad final del producto.
  • Mayor seguridad y limpieza operativa, con una solución cerrada y automatizada.

En resumen, la colaboración entre Sakata INX España y Oliver + Batlle ha resultado en una instalación de alta capacidad, eficiencia y control, adaptada a los requisitos específicos de la fabricación de blancos de impresión.

Una solución robusta, flexible y diseñada para garantizar los más altos estándares de calidad en uno de los productos más críticos del proceso gráfico.


Fabricación de gel de bentone

Fabricación de gel de bentone: Un proyecto de alta exigencia en el corazón de la cosmética

COBELSA Cosméticos S.A., ubicada en Alcalá de Henares, forma parte del grupo L’ORÉAL y está especializada en la fabricación de esmaltes de uñas para marcas como Maybelline o Color Riche. Su planta produce exclusivamente para los mercados de Europa, Brasil y EE.UU.

En el marco de su estrategia de mejora continua, COBELSA confió en Oliver + Batlle para desarrollar una nueva unidad de fabricación de gel de bentone, un componente esencial en la formulación de laca de uñas que actúa como agente gelificante y estabilizante del sistema.

Fabricación de gel bentone, todo un reto: seguridad, precisión y automatización en espacio limitado

El proyecto planteaba varios desafíos técnicos clave:

  • Espacio de instalación muy reducido
  • Ubicación en una zona clasificada ATEX II GD, con riesgo por vapores de disolvente y polvo de bentonita
  • Incorporación automatizada de polvo explosivo (bentonita) en una solución inflamable (acetato de butilo + nitrocelulosa)
  • Fabricación del gel en atmósfera inerte (oxígeno < 6%) para evitar la evaporación y el secado prematuro
  • Control de proceso totalmente automatizado y trazable

Todo ello debía resolverse con una solución compacta, segura y de alto rendimiento.

La solución O+B: ingeniería a medida en formato skid

El equipo técnico de O+B diseñó un skid completo y autónomo, optimizado para integrarse en el entorno ATEX y adaptado a las limitaciones de espacio de la planta, compuesto por: 

PLATAFORMA DE TRABAJO

1. Dispersor POLIMIX DPS-1200-OR

  • Certificación ATEX Zona 0 interior
  • Pesaje en línea mediante células de carga
  • Media caña refrigerada, sonda de temperatura y detector de nivel
  • Sistema CIP con lanza automática motorizada
  • Entrada de líquidos mediante colector multivía

2. Tolva para bentonita

  • Acero inoxidable AISI304, capacidad 150 L
  • Lanza de aspiración para succión desde sacos de 25 kg
  • Control de vacío con manovacuómetro
  • Martillo percutor para asegurar vaciado total

3. DISPERVAC: Sistema de carga por vacío en tolva y dispersor

  • Filtro sobre dispersor POLIMIX + apagallamas
  • Válvula de vacío modulada y turbina de canal lateral
  • Filtro anterior a turbina de vacío
  • Turbina de canal lateral

Fabricación de gel de bentone


4. Entrada de dispersión ácida por vacío al dispersor

5. Seguridad ATEX y control de atmósfera

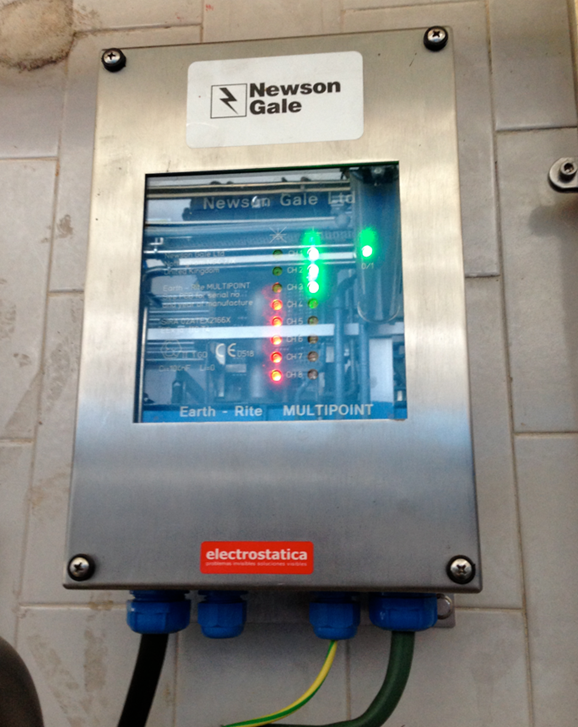
  • Verificación automática de puesta a tierra

Fabricación de gel de bentone


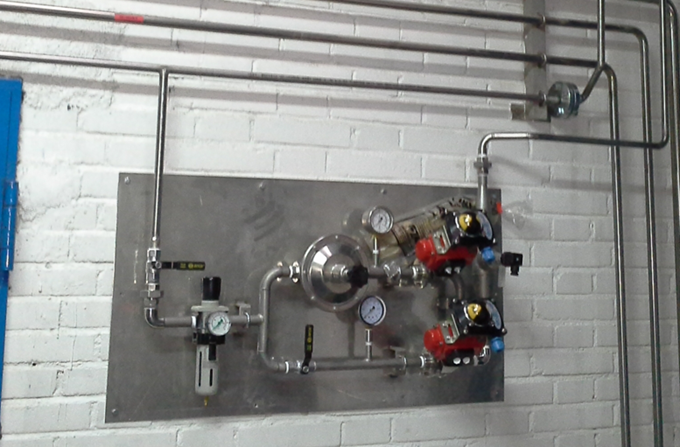
  • Sistema de inertización con nitrógeno (N2)

Fabricación de gel de bentone


  • Sensores de oxígeno en dispersor y tolva (oxígeno < 6%)

Fabricación de gel de bentone


6. Automatización avanzada

  • Pantalla táctil HMI en zona clasificada
  • Sistema SCADA en zona segura, con gestión de recetas

Resultados: calidad superior y máxima seguridad de proceso

El sistema implantado por O+B ha permitido a COBELSA:

  •  Cumplir con los requisitos de seguridad ATEX más exigentes
  •  Eliminar la manipulación manual de polvo explosivo
  •  Mantener una atmósfera inerte estable y controlada
  •  Obtener un gel de bentone de mayor calidad respecto al sistema anterior
  •  Digitalizar y automatizar por completo la fabricación del producto

Este proyecto demuestra cómo la ingeniería aplicada y el diseño modular permiten afrontar con éxito desafíos complejos, incluso en condiciones extremas. Con soluciones como esta, O+B refuerza su posición como proveedor técnico de confianza en sectores tan exigentes como el cosmético, donde la precisión, seguridad y reproducibilidad son clave.


Fabricación de gel de bentone